- خدمات چاپ سه بعدی

- خدمات ماشینکاری CNC

- خدمات ریخته گری خلاء

- خدمات تکمیل سطح

-
 خدمات چاپ سه بعدی مواد تقویت شده با فیبر کربن نایلون با دمای بالا PAHT+CF
-
 خدمات چاپ سه بعدی مواد تقویت شده با فیبر کربن PPS+CF
-
 سرویس چاپ سه بعدی مواد PLA با دمای بالا HT-PLA
-
 خدمات چاپ سه بعدی مواد استاندارد FDM (PLA، PETG، ABS)
-
 سرویس چاپ سه بعدی Tool Steel H13 / S136
-
 سرویس چاپ سه بعدی آلیاژ تیتانیوم Ti6Al4V
-
 خدمات چاپ سه بعدی آلیاژ آلومینیوم AlSi10Mg
-
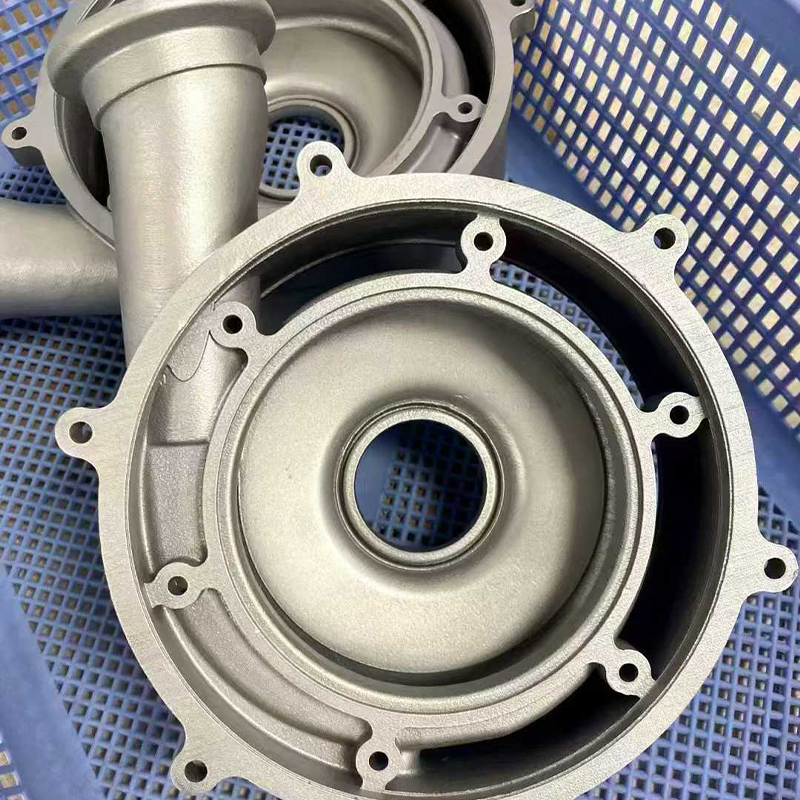 خدمات چاپ سه بعدی استیل 316L
-
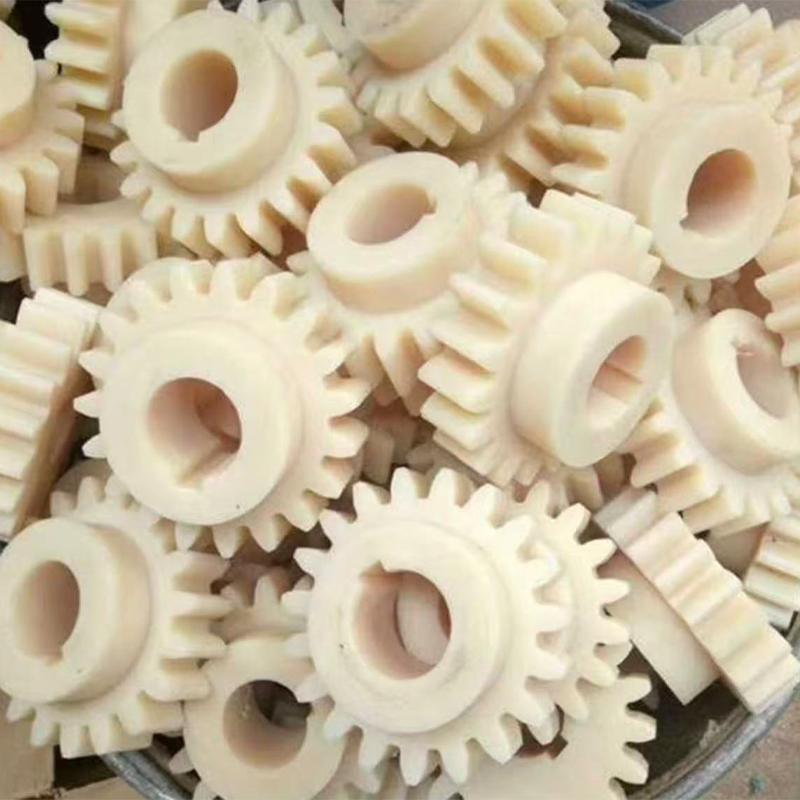 خدمات چاپ سه بعدی نایلون + فیبر شیشه ای
-
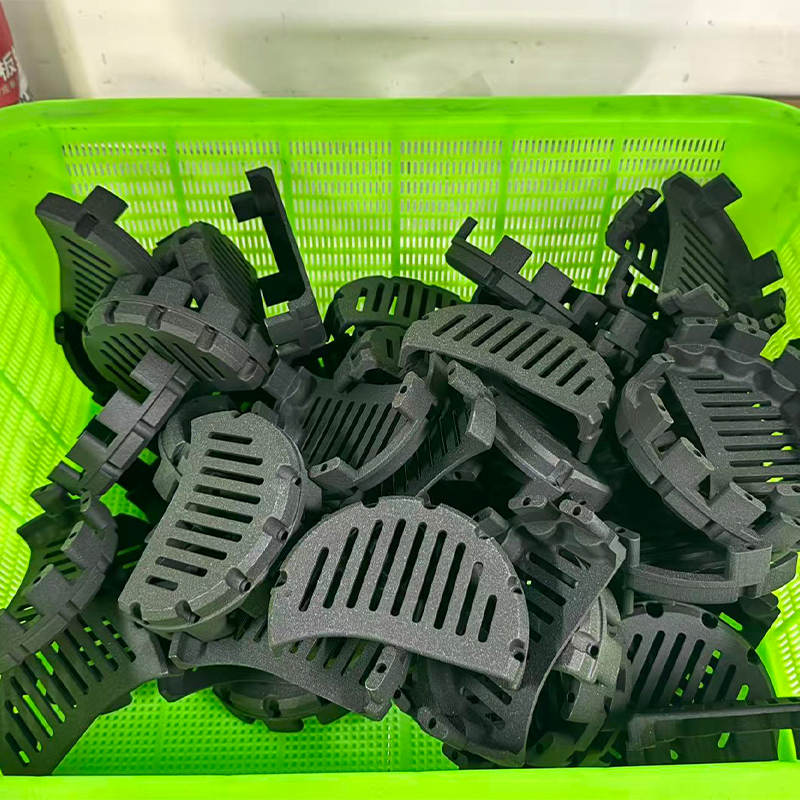 خدمات چاپ سه بعدی نایلون سیاه
-
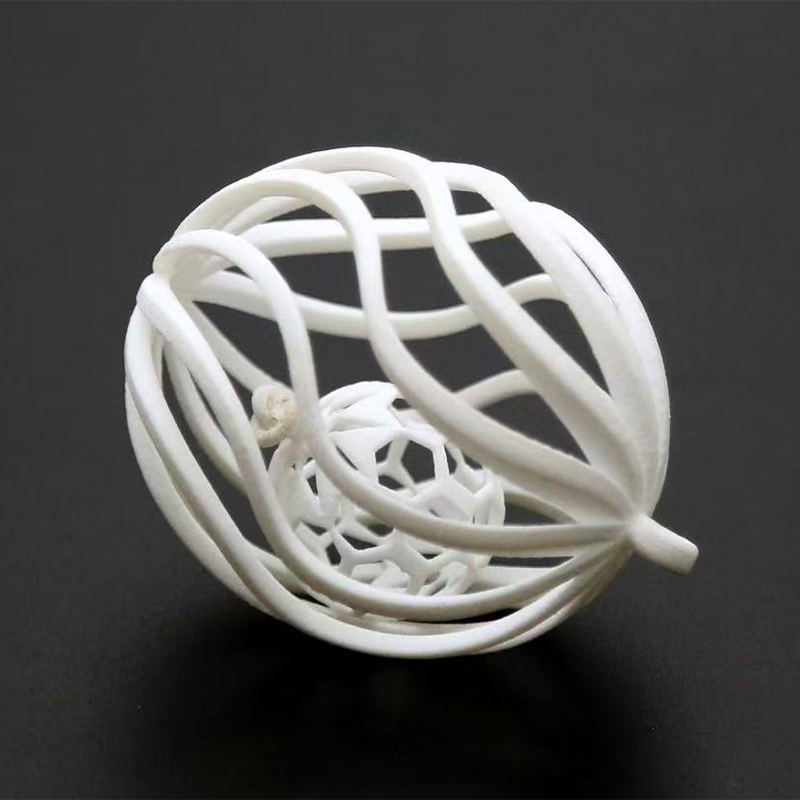 خدمات چاپ سه بعدی نایلون سفید
-
 Red Wax Resin 3D Printing Service
منوی وب
جستجوی محصول
زبان
خروج از منو
اخبار داغ
خدمات ماشینکاری CNC: نحوه انتخاب تامین کننده مناسب
چی خدمات ماشینکاری CNC در داخل ارائه می شود یک پلت فرم یکپارچه تولید هوشمند
خدمات ماشینکاری CNC یک مدل سه بعدی دیجیتال را با برش مواد از یک بلوک جامد تحت کنترل کامپیوتر به یک بخش فیزیکی دقیق تبدیل می کند و یک پلت فرم تولید هوشمند یکپارچه این مرحله برش را به بررسی طراحی، برنامه ریزی فرآیند، بازرسی، تکمیل سطح و تحویل در یک جریان کاری مدیریت شده متصل می کند. برای مهندسان و خریداران، ارزش عملی ساده است: تحویل کمتر فروشنده، ارتباطات واضح تر، کیفیت قطعه قابل تکرار بیشتر و مسیر کوتاه تر از طراحی تا قطعه ای که می تواند مونتاژ و آزمایش شود. اگر قطعات شما نیاز به تلرانس های سخت، پلاستیک های فلزی یا مهندسی، یا قابلیت تکرار قابل اطمینان از اولین قطعه تا آخرین قطعه دارند، ماشینکاری CNC معمولاً اولین فرآیندی است که ارزش ارزیابی دارد.
عبارت CNC مخفف کنترل عددی کامپیوتری است. یک ماشین ابزار برنامه ای را می خواند که معمولاً از نرم افزارهای CAD و CAM تولید می شود و ابزار برش یا قطعه کار چرخان را در امتداد محورهای برنامه ریزی شده حرکت می دهد. فرزکاری، تراشکاری، سوراخ کاری، ضربه زدن و سوراخ کردن همه با پیروی از دستورالعمل های مختصات به جای تنظیم دستی چرخ دستی انجام می شود. با توجه به کتاب های راهنمای ماشینکاری عمومی و مراجع آموزشی ساخت که به طور گسترده مورد استفاده قرار می گیرد، این رویکرد ارزشمند است زیرا همان برنامه را می توان بارها و بارها با نتایج ثابت اجرا کرد، که پایه و اساس تولید تکرارپذیر است.
یک پلت فرم مدرن یکپارچه تولید هوشمند یک لایه دیجیتالی را در بالای ماشین ها اضافه می کند. این پلتفرم به جای اینکه نقل قول، بازبینی مهندسی، زمانبندی، ماشینکاری، بازرسی و حمل و نقل را بهعنوان کارهای جداگانهای که توسط شرکتهای جداگانه انجام میشود، تلقی کند، دادههای قطعه، تاریخچه بازبینی، یادداشتهای فرآیند و نتایج بازرسی را در یک زنجیره متصل نگه میدارد. خریدار یک مدل و نقشه را آپلود می کند، بازخورد قابلیت ساخت را دریافت می کند، طرح را تایید می کند و سپس کار را در هر مرحله دنبال می کند. این ایده پشت مدل تولید یک مرحلهای است و به همین دلیل است که بسیاری از تیمهای تدارکات اکنون به دنبال تامینکننده ماشینکاری CNC هستند که بهعنوان یک پلتفرم کار میکند تا به عنوان یک ماشینفروشی واحد.
این راهنما برای توسعه دهندگان محصول، مدیران منابع و تیم های عملیاتی که به پاسخ های عملی نیاز دارند نوشته شده است. انواع متداول خدمات ماشینکاری CNC، نحوه ساختار ماشینها و گردش کار، نحوه تطبیق یک فرآیند با یک برنامه، نحوه مقایسه CNC با سایر مسیرهای تولید، و نحوه نگهداری ماشینآلات و قطعات نهایی را توضیح میدهد. همچنین شامل یک بخش سؤالات متداول است که به سؤالاتی می پردازد که خریداران اغلب هنگام مراجعه به سازنده ماشینکاری CNC برای اولین بار مطرح می کنند.
پاسخ های سریع قبل از جزئیات
- تناسب معمولی: اجزای دقیق در فلز یا پلاستیک مهندسی، از یک نمونه اولیه تا دسته های تکراری.
- نقاط قوت معمولی: دقت ابعاد، انتخاب گسترده مواد، خواص مکانیکی قوی و کیفیت سطح خوب مستقیماً از دستگاه.
- محدودیت های معمولی: برش حفره های داخلی عمیق، اشکال توخالی بسته و دیوارهای بدون تکیه گاه بسیار نازک نسبت به چاپ یا ریخته گری سخت تر است.
- چرا یک پلت فرم مهم است: بازخورد طراحی، ماشینکاری، تکمیل و بازرسی در ارتباط باقی میماند، که باعث کاهش دوباره کاری ناشی از عدم ارتباط میشود.
در سراسر این مقاله، اصطلاح خدمات ماشینکاری CNC به پیشنهاد کاملی که مشتری از یک سازنده دریافت میکند اشاره دارد: پشتیبانی مهندسی، برنامهنویسی، ماشینکاری، سوراخزدایی، تکمیل، بازرسی و بستهبندی. درک زنجیره کامل، و نه تنها مرحله برش، چیزی است که یک پروژه منبع یابی موفق را از یک پروژه ناامیدکننده جدا می کند.
خدمات ماشینکاری CNC زمانی که ماشینکاری، تکمیل و بازرسی با هم بر روی یک پلت فرم یکپارچه مدیریت می شوند، بیشترین ارزش را ارائه می دهد.
انواع متداول خدمات ماشینکاری CNC و ویژگی های آنها
ماشینکاری CNC یک خانواده از فرآیندها است، نه یک عملیات. هر نوع ماده را به روشی متفاوت حذف می کند و هر کدام با هندسه قسمت متفاوتی سازگار است. دانستن تفاوتها به شما کمک میکند تا زمانی که از یک تامینکننده ماشینکاری CNC درخواست قیمت میدهید، نیاز خود را به وضوح توصیف کنید، و به شما کمک میکند تا قضاوت کنید که آیا فرآیند پیشنهادی برای طراحی شما معقول است یا خیر.
فرز CNC یک برش چرخان در یک قطعه کار ثابت یا شاخص حرکت می کند. به خوبی برای صورت های صاف، جیب ها، شکاف ها، سوراخ ها و سطوح کانتور روی بدنه ها، براکت ها و صفحات مناسب است. تراشکاری CNC قطعه کار می چرخد در حالی که یک ابزار ثابت آن را برش می دهد. برای شفت ها، پین ها، بوش ها، آستین ها و سایر قطعات گرد یا متقارن محوری مناسب است. ماشینکاری چند محوره سه، چهار یا پنج محور با هم کار می کنند تا ابزار در تنظیمات کمتر به چهره های بیشتری برسد. برای اشکال پیچیده، پروانه ها و قطعات با ویژگی های زاویه دار مفید است. ماشینکاری چرخشی آسیاب یک دستگاه ترکیبی چرخش و آسیاب در یک راه اندازی. اتصال مجدد را کاهش می دهد و به حفظ تمرکز بین ویژگی های تراشیده و آسیاب کمک می کند. حفاری و ضربه زدن عملیات اختصاصی سوراخسازی، از سوراخهای دقیق کوچک گرفته تا ویژگیهای رزوهای، که اغلب با برنامههای فرز ترکیب میشوند. برش های سنگ زنی و تکمیل حذف مواد ریز برای صافی، گرد بودن یا کیفیت سطح زمانی که یک پاس برش استاندارد کافی نیست.
خدمات فرز CNC
فرزکاری گسترده ترین فرآیند CNC درخواستی است زیرا اکثر قطعات مکانیکی شامل سطوح صاف، جیب ها، سوراخ ها و شکاف ها هستند. یک آسیاب سه محوره ابزار را در جهت X، Y و Z حرکت می دهد که برای بسیاری از صفحات، روکش ها و قاب ها کافی است. هنگامی که یک قطعه دارای ویژگی هایی در چندین وجه باشد، اپراتور یا آن را در راه اندازی دوم دوباره گیره می دهد یا از یک فیکسچر نمایه سازی استفاده می کند. هر راه اندازی اضافی شانس کمی برای خطای موقعیتی را اضافه می کند، بنابراین برنامه ریزی تعداد تنظیمات بخش مهمی از طراحی خوب فرآیند است.
خدمات تراشکاری CNC
چرخش انتخاب طبیعی برای قطعات گرد است. یک ماشین تراش میله یا خالی را در یک چاک نگه می دارد و آن را می چرخاند در حالی که ابزار قطر بیرونی، سوراخ داخلی، شیارها و نخ ها را شکل می دهد. از آنجایی که محور چرخش ثابت است، ویژگیهای چرخانده شده تمایل دارند متحد و یکدست باشند. ابزار زنده در مراکز تراشکاری مدرن همچنین اجازه می دهد تا سوراخ ها و تخت های متقاطع بدون جدا کردن قطعه از دستگاه آسیاب شوند، به همین دلیل است که تراشکاری و فرزکاری به طور فزاینده ای همپوشانی دارند.
ماشینکاری CNC چند محوره
ماشین های چهار محور چرخش حول یک محور و ماشین های پنج محور چرخش حول دو محور را اضافه می کنند. مزیت اصلی دسترسی است: ابزار می تواند از زوایای زیادی به قطعه کار در یک گیره نزدیک شود. این کار هندلینگ را کاهش میدهد، موقعیتیابی ویژگی به ویژگی را بهبود میبخشد و به ابزارهای کوتاهتر اجازه میدهد که کمتر منحرف شوند. مبادله این است که برنامهنویسی و شبیهسازی به دقت بیشتری نیاز دارد، زیرا بررسی برخورد با افزایش تعداد محورهای متحرک سختتر میشود.
| نوع خدمات | قطعات معمولی | مزیت اصلی | ملاحظات اصلی |
|---|---|---|---|
| فرز CNC | مسکن، بشقاب، براکت، وسایل | انعطاف پذیر برای بسیاری از هندسه ها | تنظیمات بیشتر برای قطعات چند وجهی |
| تراشکاری CNC | شفت، پین، بوش، حلقه | تمرکز قوی روی قطعات گرد | برای اشکال غیر گرد محدود است |
| ماشینکاری چند محوره | محفظه های پیچیده، پروانه ها، قطعات پزشکی و هوافضا | تنظیمات کمتر و دسترسی بهتر | تلاش بیشتر برای برنامه نویسی و تأیید |
| ماشینکاری چرخشی آسیاب | قطعات با ویژگی های تراش خورده و آسیاب شده | گیره تک برای ویژگی های مختلط | به اندازه قطعه و استوک میله مناسب نیاز دارد |
| سنگ زنی و تکمیل خوب | اتصالات دقیق، آب بندی سطوح | صافی و کنترل سطح محکم تر | مرحله فرآیند و مدیریت اضافه شده است |
بسیاری از پروژه ها از بیش از یکی از این خدمات به صورت متوالی استفاده می کنند. یک مثال معمولی شفت چرخشی است که تخت های آسیاب شده، سوراخ های متقاطع حفر شده، سوراخ کردن و عملیات سطح را دریافت می کند. هنگامی که تمام این مراحل توسط یک سازنده بر روی یک پلت فرم یکپارچه انجام می شود، قطعه از انبار خام تا بازرسی نهایی بدون ذکر مجدد یا توضیح مجدد در هر مرحله ردیابی می شود.
ابتدا فرآیند CNC را بر اساس هندسه قطعه انتخاب کنید: فرز برای اشکال منشوری، چرخش برای قطعات گرد و چند محور برای دسترسی پیچیده.
ماشینکاری CNC چگونه کار می کند: اصول و ساختار ماشین
درک اصل اساسی به شما کمک می کند تا یک نقل قول را بخوانید، یک برنامه فرآیند را تفسیر کنید و سوالات بهتری بپرسید. ماشینکاری CNC یک زنجیره تکرارپذیر را دنبال می کند: یک مدل CAD شکل را تعریف می کند، نرم افزار CAM شکل را به مسیرهای ابزار تبدیل می کند، یک پس پردازشگر آن مسیرها را به کد مخصوص ماشین ترجمه می کند، و ماشین کد را اجرا می کند در حالی که سنسورها و اپراتورها نتیجه را نظارت می کنند.
از مدل CAD تا قطعه تمام شده
- ورودی طراحی: مشتری یک مدل سهبعدی و در حالت ایدهآل، یک نقشه دوبعدی ارائه میکند که تلورانسها، مواد، رزوهها و نیازهای سطح را فهرست میکند.
- بررسی قابلیت تولید: مهندسان ضخامت دیوار، شعاع گوشههای داخلی، عمق سوراخ و تلرانس را بررسی میکنند، سپس تنظیمات را پیشنهاد میکنند.
- برنامه نویسی CAM: مسیرهای ابزار، ابزارهای برش، سرعت ها، تغذیه و نصب بر روی صفحه برنامه ریزی و شبیه سازی می شوند.
- راه اندازی و مقاله اول: اپراتور مواد را میبندد، فاصلههای کار و طول ابزار را تنظیم میکند و اولین قسمت را برای بازرسی اجرا میکند.
- دوره تولید: برنامه در حین بررسی سایش ابزار و رانش ابعادی مانیتور تکرار می شود.
- اتمام و بازرسی: جداسازی، عملیات سطح و اندازه گیری نهایی قبل از بسته بندی کامل می شود.
ساختار ماشین اصلی
یک ماشین ابزار CNC در اطراف یک پایه و قاب سفت ساخته شده است که نیروهای برش را جذب می کند. راهنماهای خطی یا راه های جعبه ای محورهای متحرک را حمل می کنند، در حالی که بال اسکروها یا موتورهای خطی چرخش موتور سروو را به حرکت دقیق تبدیل می کنند. دوک ابزار برش یا روی تراش، قطعه کار را نگه می دارد و می چرخاند. یک تعویض ابزار چندین ابزار را ذخیره می کند تا عملیات های مختلف بدون دخالت دستی اجرا شوند. کنترل کننده برنامه را تفسیر می کند، محورها را هماهنگ می کند و بازخوردهای رمزگذار را مدیریت می کند. سیستم های خنک کننده حرارت را کنترل می کنند و تراشه ها را از منطقه برش دور می کند.
عناصر مکانیکی
| عناصر کنترل و پشتیبانی
|
دقت یک قطعه تمام شده به کل زنجیره بستگی دارد، نه فقط ماشین. رشد حرارتی اسپیندل، سایش ابزار، پایداری یراق آلات و حتی دمای کارگاه همگی بر نتیجه تأثیر می گذارند. تولیدکنندگان ماهر این متغیرها را با روالهای گرم کردن، محدودیتهای عمر ابزار، چرخههای کاوشگری و بازرسی در حین فرآیند مدیریت میکنند. طبق دستورالعملهای رایج ماشینکاری، برنامهریزی روش بستن و ترتیب عملیات اغلب به اندازه انتخاب خود ماشین مهم است.
جایی که تلاش در یک پروژه معمولی انجام می شود
خریداران گاهی اوقات تصور می کنند که بیشتر زمان پروژه صرف برش فلز می شود. در واقع، برش تنها بخشی از گردش کار است. بررسی طراحی، برنامهنویسی، راهاندازی، بازرسی و تکمیل با هم معمولاً سهم بیشتری از تلاش را نسبت به مرحله ماشینکاری به تنهایی میبرد. نمودار زیر یک توزیع گویا را برای یک بخش سفارشی معمولی نشان میدهد که از طریق یک گردش کار یکپارچه مدیریت میشود.
نمودار یک تصویر سرمقاله است که بر اساس الگوهای مشترک پروژه است، نه یک آمار صنعت اندازه گیری شده، و نسبت های واقعی با پیچیدگی قطعه تغییر می کند. برای نشان دادن اینکه چرا هماهنگی به اندازه زمان اسپیندل اهمیت دارد گنجانده شده است. آن را بهعنوان یک کمک برنامهریزی بخوانید تا به عنوان یک معیار.
توجه داشته باشید که چگونه بزرگترین تکه تکه به ماشینکاری تعلق دارد، با این حال هنوز توسط برش های برنامه ریزی و تأیید ترکیبی از آن برتری دارد.
نمودار دونات نشان می دهد که ماشینکاری حدود یک سوم کل تلاش در این پروژه گویا را نشان می دهد، در حالی که دو سوم باقی مانده بین بازبینی، برنامه نویسی، بازرسی و تکمیل تقسیم می شود. این توزیع توضیح میدهد که چرا پلتفرمی که این مراحل را هماهنگ میکند، میتواند تأخیرها را به طور مؤثرتری نسبت به فروشگاهی که فقط سرعت برش را بهینه میکند، کاهش دهد. بازبینی طراحی و DFM سهم کمتری دارند، اما تصمیمهایی که در آنجا گرفته میشوند بر هر بخش بعدی تأثیر میگذارند، بنابراین یک سرمایهگذاری کوچک توجه در آن مرحله میتواند از دوباره کاری در پایین دست جلوگیری کند. برنامه نویسی و راه اندازی بخش قابل توجهی را به خود اختصاص می دهد زیرا نصب و شبیه سازی دقیق از قطعه و دستگاه محافظت می کند. بازرسی یک برش متمایز است زیرا اندازه گیری یک عملیات برنامه ریزی شده است، نه یک فکر بعدی. تکمیل و بسته بندی در رنگ متضاد ظاهر می شود تا به خوانندگان یادآوری کند که ظاهر و محافظت بخشی از قابل تحویل است. تیمهایی که برنامههای خود را حول هر پنج بخش برنامهریزی میکنند، معمولاً در هنگام تحویل، شگفتیهای کمتری پیدا میکنند.
برش تنها بخشی از کار است، بنابراین یک تامین کننده ماشینکاری CNC را در جریان کار کامل و نه تنها در تعداد دستگاه ارزیابی کنید.
مواد، تلورانس ها و گزینه های سطح برای قطعات ماشینکاری CNC
انتخاب مواد یکی از اولین و مهم ترین تصمیمات در یک پروژه CNC است. این بر استحکام، وزن، رفتار خوردگی، زمان ماشینکاری، سایش ابزار و عملیات سطح موجود تأثیر می گذارد. یک سازنده ماشینکاری CNC آگاه قبل از توصیه یک ماده، در مورد محیط کار، بار، دما و قطعات جفت گیری سوال می کند.
فلزات رایج
- آلیاژهای آلومینیوم: به طور گسترده برای محفظه ها، براکت ها و قطعات دفع کننده حرارت استفاده می شود، زیرا آنها به طور کارآمد ماشین کاری می کنند و نسبت مقاومت به وزن خوبی را ارائه می دهند.
- فولادهای ضد زنگ: برای مقاومت در برابر خوردگی و استحکام در تجهیزات، محیط های تماس با مواد غذایی و محیط های سبک دریایی انتخاب شده است، اگرچه آنها به پارامترهای برش دقیق تری نیاز دارند.
- فولادهای کربنی و آلیاژی: برای شفت ها، چرخ دنده ها و قطعات ساختاری که نیاز به استحکام دارند و قابل عملیات حرارتی هستند انتخاب شده است.
- برنج و آلیاژهای مس: برای هدایت الکتریکی، رفتار یاتاقان و ظاهر جذاب ارزش دارد.
- آلیاژهای تیتانیوم: در جایی استفاده می شود که استحکام بالا و وزن کم هر دو مهم هستند، با برش کندتر و تقاضای ابزار بیشتر.
پلاستیک های مهندسی رایج
- POM (استال): پایدار از نظر ابعاد و اصطکاک کم، محبوب برای چرخ دنده ها، بوش ها و راهنماهای دقیق.
- نایلون: سخت و مقاوم در برابر سایش، مناسب برای غلتک ها، لنت های سایش و قطعات پلاستیکی ساختاری.
- PEEK و پلاستیک های مشابه با کارایی بالا: در جایی که دما و مقاومت شیمیایی مهم است استفاده می شود.
- اکریلیک و پلی کربنات: برای پوشش های شفاف، راهنمای نور و پانل های محافظ انتخاب شده است.
| گروه مواد | ماشین کاری | استفاده معمولی | گزینه های متداول تکمیل |
|---|---|---|---|
| آلیاژهای آلومینیوم | به طور کلی آسان است | مسکن، قاب، سینک حرارتی | آندایزینگ، بلاست مهره، رنگ آمیزی |
| فولادهای ضد زنگ | متوسط تا مطالبه گر | اجزای مقاوم در برابر خوردگی | غیرفعال کردن، پرداخت، بلاست مهره |
| فولادهای آلیاژی | متوسط | شفت، چرخ دنده، وسایل | عملیات حرارتی، آبکاری، پوشش |
| برنج و مس | به طور کلی خوب است | اتصالات، اتصالات، قطعات تزئینی | جلا دادن، آبکاری |
| پلاستیک مهندسی | خوب با کنترل حرارت | عایق ها، راهنماها، پوشش ها | پرداخت بخار، رنگ آمیزی، بافت |
تحمل و انتظارات سطحی
راهنمای ماشینکاری عمومی اغلب تلورانس حدود مثبت یا منفی 0.05 میلی متر را به عنوان نقطه شروع مشترک برای کار استاندارد CNC در نظر می گیرد، با مقادیر سخت تر زمانی که نقشه، مواد و تنظیم ماشین از آنها پشتیبانی می کند. تلورانسهای سختتر معمولاً به نصب، بازرسی و گاهی اوقات پاسهای تکمیلی دقیقتر نیاز دارند، بنابراین عاقلانه است که فقط ابعادی را که واقعاً برای تناسب و عملکرد مهم هستند، سفت کنید. علامتگذاری هر بعد بهعنوان حیاتی، تولید و تأیید یک قطعه را بدون بهبود عملکرد آن سختتر میکند.
زبری سطح به ابزار، خوراک، مواد و استراتژی بستگی دارد. یک سطح تازه ماشینکاری شده ممکن است علائم ریز ابزار را نشان دهد که برای ویژگی های داخلی قابل قبول است اما برای چهره های قابل مشاهده نیست. درمان های ثانویه مانند انفجار مهره، آنودایز، رنگ آمیزی، پرداخت یا آبکاری می تواند ظاهر را بهبود بخشد و از سطح محافظت کند. از آنجایی که جیاهنگ نقاشی و سایر عملیاتهای سطحی را همراه با ماشینکاری ارائه میدهد، مشتریان میتوانند ظاهر نهایی را به عنوان بخشی از همان پروژه به جای هماهنگ کردن یک فروشنده تکمیل جداگانه مشخص کنند.
فقط در جایی که تناسب و عملکرد به آن نیاز دارد، تلورانسهای تنگ را مشخص کنید و مواد و پرداخت را با محیط کار مطابقت دهید.
پلتفرم تولید هوشمند یکپارچه: نحوه ساختار گردش کار
یک پلت فرم تولید هوشمند یکپارچه یک محیط تولید متصل است که در آن داده های طراحی، برنامه های فرآیند، ظرفیت ماشین، سوابق کیفیت و تدارکات از طریق یک سیستم و یک تیم مدیریت می شوند. کلمه هوشمند کمتر به هر ابزاری اشاره دارد و بیشتر به نحوه جریان اطلاعات اشاره دارد. هنگامی که یک نسخه تغییر می کند، پلت فرم برنامه، برنامه بازرسی و برنامه را با هم به روز می کند و خطر کار یک تیم از یک نقشه قدیمی را کاهش می دهد.
لایه های اصلی یک پلت فرم یکپارچه
- لایه رابط مشتری: آپلود فایل، ثبت نیاز، بازخورد نقل قول و پیگیری سفارش.
- لایه مهندسی: بررسی قابلیت ساخت، انتخاب فرآیند، برنامه نویسی CAM و شبیه سازی.
- لایه تولید: ماشینکاری CNC، چاپ سه بعدی، تکثیر قالب سیلیکونی و پشتیبانی مونتاژ در برابر ظرفیت موجود برنامه ریزی شده است.
- لایه کیفیت: بازرسی مقاله اول، بررسی های حین فرآیند، اندازه گیری نهایی و سوابق مرتبط با بازبینی قطعه.
- لایه تکمیل و تحویل: لایه برداری، رنگ آمیزی و عملیات سطح، بسته بندی و آماده سازی حمل و نقل.
در این ساختار، ماشینکاری CNC یکی از چندین مسیر تولید است که پایههای مهندسی و کیفیت یکسانی دارند. یک پروژه می تواند به عنوان یک نمونه اولیه پرینت سه بعدی رزین یا نایلون برای تأیید شکل و تناسب شروع شود، به عنوان یک نمونه اولیه فلزی ماشینکاری شده با CNC برای آزمایش عملکرد ادامه یابد و سپس به تکثیر قالب سیلیکونی برای دسته های کوچک قطعات ریخته گری منتقل شود. از آنجایی که هر مرحله بر روی یک پلت فرم قرار می گیرد، نقشه ها و یادداشت ها به جای بازنویسی برای هر تامین کننده جدید، با پروژه همراه می شوند.
مزایا برای خریداران B2B
مزایا برای تیم های مهندسی
| مزایای تیم های تدارکات
|
برای مشتریان OEM و ODM، یک رویکرد یکپارچه به ویژه مفید است. یک خریدار OEM معمولاً نقشههای تمام شده را ارائه میکند و انتظار دارد که بازتولید درستی داشته باشد، بنابراین تکرارپذیری و مستندسازی بیشترین اهمیت را دارد. یک خریدار ODM ممکن است با یک مفهوم یا یک مدل تقریبی شروع کند و از سازنده انتظار داشته باشد که در بهبود طراحی مشارکت کند. پلتفرمی که شامل یک تیم طراحی با تجربه، قابلیت ماشینکاری و تکمیل زیر یک سقف است، میتواند به هر دو مدل بدون مجبور کردن مشتری به تقسیم پروژه در چندین شرکت خدمات دهد.
شرکت تولید تجهیزات هوشمند ژجیانگ جیاهنگ به عنوان تولید کننده OEM و ODM به این روش کار می کند. تیم طراحی آن ایدههای مشتری را به طرحهای محصول کاربردی و جذاب تبدیل میکند و خدمات آن شامل پرینت سهبعدی در رزین، نایلون و فلز، ماشینکاری پیشرفته، تکرار قالب سیلیکونی برای تولید کارآمد در دستههای کوچک و درمانهای سطحی مانند نقاشی میشود. هدف این است که به مشتریان اجازه دهیم از طراحی به محصول نهایی بر روی یک پلتفرم حرکت کنند و در زمان ارتباط صرفه جویی کنند و تلاش هماهنگی را کاهش دهند.
یک پلت فرم یکپارچه طراحی، ماشینکاری، تکمیل و بازرسی را در یک زنجیره داده نگه می دارد که حلقه های ارتباطی را کوتاه می کند و دوباره کاری را کاهش می دهد.
کاربردها و نقاط انتخاب برای خدمات ماشینکاری CNC
ماشینکاری CNC در طیف گستردهای از صنایع استفاده میشود، زیرا هم نمونههای اولیه و هم قطعات تولیدی را در مواد مورد نیاز مدیریت میکند. تصمیم برای استفاده از آن، و روشی که شما آن را مشخص می کنید، باید مطابق با نیازهای برنامه باشد. جدول زیر فیلدهای کاربردی معمولی را از نقاط انتخابی جدا می کند که هنگام انتخاب یک تامین کننده ماشینکاری CNC بیشترین اهمیت را دارند.
فیلدهای کاربردی معمولی
| انتخاب نقاط برای بررسی
|
نحوه انتخاب بر اساس مرحله پروژه
در مرحله مفهومی، سرعت و انعطاف پذیری بیش از کیفیت سطح عالی اهمیت دارد، بنابراین چاپ سه بعدی رزین یا نایلون ممکن است راه سریع تری برای آزمایش شکل باشد. هنگامی که طراحی نیاز به آزمایش در مواد واقعی با بارهای واقعی دارد، نمونه های اولیه ماشینکاری شده CNC مسیر بهتری می شوند. در مرحله آزمایشی، بسته به هندسه و مواد، می توان دسته های کوچک را با ماشینکاری CNC یا با تکرار قالب سیلیکونی تولید کرد. در مرحله تولید، تکرار سفارشات CNC یا سایر فرآیندها بر اساس حجم، ساختار هزینه و اهداف کیفیت انتخاب می شوند.
چک لیست انتخاب عملی
- عملکرد قطعه و بار، دما و محیطی که با آن مواجه خواهد شد را تعریف کنید.
- مواد را انتخاب کنید و تأیید کنید که گزینه های موجود در انبار و تکمیل مناسب وجود دارد.
- ابعاد بحرانی را علامت گذاری کنید و بقیه را تا حد تحمل عمومی معقول آرام کنید.
- درخواست بررسی قابلیت تولید کنید و تنظیمات پیشنهادی را در نظر بگیرید.
- قبل از شروع تولید، در مورد عملیات سطح، محدوده بازرسی و بسته بندی توافق کنید.
پیروی از این چک لیست به خریداران کمک می کند تا بازبینی ها را کاهش دهند و مکالمه با سازنده ماشینکاری CNC را بر روی حقایق متمرکز نگه می دارد. همچنین مقایسه قیمتها را آسانتر میکند، زیرا هر تامینکننده به همان نیاز مشخص شده پاسخ میدهد.
چقدر ماشینکاری CNC با نیازهای رایج مطابقت دارد
قبل از انتخاب نهایی، به بررسی نقاط قوت و محدودیت های ماشینکاری CNC در کنار هم کمک می کند. نمودار زیر یک امتیاز مناسب بودن نسبی را برای شش نیاز معمولی ارائه می دهد. نمرات یک ارزیابی سرمقاله بر اساس دانش ماشینکاری عمومی است، نه داده های اندازه گیری شده.
مقادیر بالاتر نشان می دهد که ماشینکاری CNC به طور کلی برای آن نیاز مناسب است، در حالی که مقادیر پایین تر نشان می دهد که ممکن است فرآیند دیگری ارزش بررسی را داشته باشد. نوار متضاد منفرد ناحیه ای را مشخص می کند که طراحی برای CNC معمولاً به بیشترین توجه نیاز دارد.
قبل از درخواست مشاوره دقیق برای بخش خاصی از نمودار به عنوان یک جهت گیری سریع استفاده کنید.
نمودار میله ای نشان می دهد که ماشینکاری CNC بالاترین امتیاز را برای دقت ابعادی، محدوده مواد و تکرارپذیری دسته ای دارد. این سه نقطه قوت توضیح میدهند که چرا این فرآیند برای نمونههای اولیه کاربردی و قطعات تولید دقیق بسیار رایج است. کیفیت پرداخت سطح نیز امتیاز خوبی دارد، زیرا یک صورت ماشینکاری شده اغلب قبل از آماده شدن برای استفاده یا پوشش، فقط به پرداخت سبک نیاز دارد. سرعت برای قطعات تک کمی پایینتر است، زیرا برنامهنویسی و راهاندازی حتی زمانی که فقط به یک قطعه نیاز است زمان میبرد. پایین ترین نوار مربوط به هندسه داخلی پیچیده است، جایی که حفره های بسته و کانال های داخلی عمیق برای ابزار برش دشوار است. هنگامی که یک قطعه به چنین ویژگی هایی بستگی دارد، تولید افزودنی یا ریخته گری ممکن است مسیر اصلی بهتری باشد، یا طرح را می توان به چندین جزء ماشینکاری شده تقسیم کرد که بعداً مونتاژ می شوند.
فرآیند را با نیاز مطابقت دهید: ماشینکاری CNC در دقت و انتخاب مواد منجر می شود، در حالی که اشکال داخلی پیچیده ممکن است مسیر دیگری را بطلبد.
مقایسه دقیق: ماشینکاری CNC در مقابل چاپ سه بعدی در مقابل تکرار قالب سیلیکونی
اکثر تیم های محصول یک فرآیند واحد را برای کل عمر یک محصول انتخاب نمی کنند. آنها با تغییر کمیت، مواد و بلوغ طراحی بین فرآیندها حرکت می کنند. مقایسه ماشینکاری CNC با پرینت سه بعدی رزین یا نایلون و تکرار قالب سیلیکونی نشان میدهد که هر مسیر در کجا قرار میگیرد و چرا سازندهای که هر سه را روی یک پلت فرم ارائه میکند میتواند انتقال را به آرامی هدایت کند.
| عامل | ماشینکاری CNC | پرینت سه بعدی | تکثیر قالب سیلیکونی |
|---|---|---|---|
| محدوده مواد | فلزات و پلاستیک های مهندسی | رزین، نایلون و برخی فلزات | رزین های ریخته گری از نوع پلی اورتان |
| آزادی هندسه | با دسترسی ابزار محدود شده است | بالا، از جمله کانال های داخلی | بستگی به قطعه اصلی و تقسیم قالب دارد |
| دقت معمولی | بالا، مناسب برای تناسب دقیق | خوب، با تکنولوژی متفاوت است | خوب، قسمت اصلی را دنبال می کند |
| وضعیت سطح | سطح ماشینکاری شده، تکمیل اختیاری است | خطوط لایه ممکن است نیاز به تکمیل داشته باشند | صاف، سطح اصلی را تکرار می کند |
| بهترین محدوده کمیت | یک تکه برای تکرار دسته ها | یک تکه به چند تکه | دسته های کوچکی از قطعات مشابه |
| استحکام مکانیکی | برابر با مواد جامد | با مواد و جهت گیری متفاوت است | بستگی به رزین مورد استفاده دارد |
| نقش معمولی | نمونه های اولیه کاربردی و قطعات مصرف نهایی | فرم اولیه و مدل های مناسب | ظاهر و عملکرد دسته ای کوچک |
جدول نشان می دهد که هیچ یک از سه مسیر در هر دسته برنده نمی شود. ماشینکاری CNC در جایی که خواص و دقت مواد مهم است قوی ترین است. پرینت سه بعدی در جایی که آزادی هندسه و سرعت برای یک مدل مفهومی مهم است، قوی ترین است. تکثیر قالب سیلیکونی در جایی که یک تیم به تعداد کمی از قطعات ثابت و خوشنظر از یک استاد تایید شده نیاز دارد، قویترین است. در عمل، بسیاری از پروژهها از هر سه در نقاط مختلف استفاده میکنند و توالی بر اساس آنچه تیم در هر مرحله باید بیاموزد هدایت میشود.
چگونه زمان تحویل با اندازه دسته تغییر می کند
زمان سرب به بیش از سرعت ماشین بستگی دارد. این شامل برنامه ریزی، ساخت قالب، پخت، تکمیل و بازرسی است و هر مسیر دارای بخش ثابت متفاوتی است. نمودار خطی زیر نشان می دهد که چگونه زمان نسبی هدایت هر مسیر ممکن است با افزایش اندازه دسته تغییر کند. مقادیر یک شاخص گویا هستند و یک معیار اندازه گیری نیستند.
شاخص بالاتر به معنای زمان کل طولانی تر برای آن اندازه دسته است. این نمودار برای نشان دادن شکل هر منحنی است، نه برای پیش بینی تاریخ تحویل خاص.
برنامه های واقعی به اندازه قطعه، مواد، تکمیل و ظرفیت فعلی بستگی دارد.
استفاده از مقایسه در عمل
- از چاپ سه بعدی برای بررسی شکل، مونتاژ و ارگونومی در اوایل چرخه طراحی استفاده کنید.
- از ماشینکاری CNC زمانی استفاده کنید که قطعه باید در مواد نهایی خود آزمایش شود یا تحمل های محکمی داشته باشد.
- هنگامی که به چندین قطعه ظاهری یا عملکردی از یک Master تایید شده نیاز دارید، از تکرار قالب سیلیکونی استفاده کنید.
- از سازنده خود بخواهید به جای اینکه هر مرحله را به یک فرآیند وادار کند، دنباله را توصیه کند.
کارآمدترین پروژه ها مسیرها را ترکیب می کنند: چاپ سه بعدی برای فرم، ماشینکاری CNC برای عملکرد و تکرار سیلیکون برای دسته های کوچک.
کنترل کیفیت، بازرسی و تکمیل سطح
کیفیت در ماشینکاری CNC نتیجه برنامه ریزی است نه تنها بازرسی نهایی. یک گردش کار قابل اعتماد تعریف می کند که چه چیزی اندازه گیری می شود، چگونه اندازه گیری می شود و وقتی یک بعد از حد خود خارج شود چه اتفاقی می افتد. در یک پلتفرم یکپارچه، این تصمیمات همراه با بازنگری قطعه ثبت می شوند تا منطق بازرسی یکسان برای سفارشات تکراری اعمال شود.
مراحل بازرسی
- بررسی مواد دریافتی: قبل از شروع ماشینکاری، درجه، اندازه و وضعیت موجودی خام را تأیید کنید.
- اولین بازرسی مقاله: قبل از اینکه دسته کامل آزاد شود، قسمت اول را با نقشه اندازه گیری کنید.
- بررسی های در حال انجام: از ابعاد بحرانی در طول اجرا برای تشخیص سایش یا رانش ابزار نمونه برداری کنید.
- بازرسی نهایی: قبل از بسته بندی، ابعاد، تناسب نخ، وضعیت بصری و پوشش سطح را بررسی کنید.
ابزارهای اندازه گیری معمولی عبارتند از کولیس، میکرومتر، ارتفاع سنج، سنج سوراخ، سنج رشته و ماشین های اندازه گیری مختصات برای هندسه پیچیده. انتخاب ابزار به میزان تحمل بستگی دارد: یک بعد کلی ممکن است با کولیس بررسی شود، در حالی که تناسب دقیق ممکن است به روش دقیق تری نیاز داشته باشد. ارتباط واضح در مورد اینکه کدام ویژگی حیاتی است به سازنده اجازه می دهد زمان اندازه گیری را در جایی که اهمیت دارد اختصاص دهد.
دبر زدایی و تکمیل
هر قطعه ماشینکاری شده با مقداری سوراخ و لبه های تیز مرحله برش را ترک می کند. سوراخ کردن آنها را با دست، با غلت زدن یا با ابزار اختصاصی از بین می برد و عامل مهمی در میزان ایمنی و قابل استفاده بودن قطعه است. سپس درمان های سطحی ظاهر یا محافظت را اضافه می کنند. انفجار مهره یک بافت مات یکنواخت ایجاد می کند. آنودایز کردن سطح آلومینیوم را بهبود می بخشد. رنگ آمیزی و پوشش باعث افزایش رنگ و محافظت می شود، در حالی که پولیش ظاهری صاف تر می دهد. از آنجایی که تکمیل میتواند ابعاد را کمی تغییر دهد، مانند ضخامت پوشش روی سطح جفتگیری، نقشه باید نشان دهد که چه سطوحی پوشانده شده یا عاری از عملیات است.
علل رایج مشکلات کیفیت
- نقاشی های نامشخص با تلورانس های از دست رفته یا یادداشت های متضاد.
- ویژگی هایی که ابزار به آنها دسترسی ندارد، مانند جیب های باریک عمیق با گوشه های داخلی تیز.
- دیوارهای نازکی که در حین برش ارتعاش یا تغییر شکل می دهند.
- پرداختی که در حین اندازه گیری در نظر گرفته نشد.
بسیاری از این مشکلات با بررسی زودهنگام ساختپذیری جلوگیری میشوند. سازندگان خوب به ویژگی های خطرناک اشاره می کنند، شعاع های کوچک یا دنده های ضخیم تر را پیشنهاد می کنند و دلیل هر پیشنهاد را توضیح می دهند. مشتریانی که تنظیمات معقول طراحی را می پذیرند، معمولاً قطعاتی را به دست می آورند که ماشین کاری آسان تر، بازرسی آسان تر و سازگارتر از دسته ای به دسته دیگر باشد.
بازرسی و تکمیل را همراه با ماشین کاری برنامه ریزی کنید، زیرا ابعاد، پوشش ها و ظاهر همگی بر یکدیگر تأثیر می گذارند.
راهنمای تعمیر و نگهداری برای تجهیزات CNC و قطعات ماشینکاری شده
تعمیر و نگهداری بر دو چیز تأثیر می گذارد که خریداران به آن اهمیت می دهند: پایداری ماشین هایی که قطعات آنها را تولید می کنند و عمر مفید خود قطعات. درک هر دو به شما کمک می کند تا هنگام ممیزی یک تامین کننده سوالات آگاهانه بپرسید و به شما کمک می کند تا از قطعات ماشینکاری شده پس از تحویل مراقبت کنید.
شیوه های نگهداری ماشین آلات
یک مرکز CNC که به خوبی اداره می شود، بر اساس توصیه های سازنده ماشین و بر اساس تجربه خود، از برنامه تعمیر و نگهداری پیروی می کند. کارهای روزانه معمولاً شامل تمیز کردن تراشهها از محل کار، بررسی سطح و غلظت مایع خنککننده، بازرسی سیستم روغنکاری و تأیید تمیز بودن نگهدارنده ابزار و مخروطی دوک است. کارهای هفتگی یا ماهانه ممکن است شامل بررسی پوشش های راه، فیلترها، تامین هوا و واکنش محور باشد. کارهای با فاصله طولانی تر شامل بررسی هندسه، بررسی وضعیت دوک نخ ریسی و جایگزینی اقلام فرسوده است. با توجه به راهنمایی کلی تعمیر و نگهداری ابزار ماشین، کار معمولی مداوم موثرتر از تعمیرات بزرگ گاه به گاه است.
| فاصله | کار معمولی | هدف |
|---|---|---|
| هر شیفت | تراشه ها را پاک کنید، مایع خنک کننده را بررسی کنید، نگهدارنده ابزار را پاک کنید | منطقه برش را تمیز و پایدار نگه دارید |
| هفتگی | روغن کاری، فیلترها و روکش های راه را بررسی کنید | کاهش سایش قطعات متحرک |
| ماهانه | منبع هوا، تسمه ها، وسایل و تعویض ابزار را بررسی کنید | از توقف های برنامه ریزی نشده جلوگیری کنید |
| دوره ای | هندسه محور و وضعیت دوک را بررسی کنید | دقت موقعیت را حفظ کنید |
| در حد نیاز | کاوشگرها و ابزارهای اندازه گیری را کالیبره کنید | نتایج اندازه گیری را قابل اعتماد نگه دارید |
مراقبت از قطعات ماشینکاری شده تمام شده
- قطعات آلومینیومی: آنها را تمیز و خشک نگه دارید، و از تماس با پاک کننده های قلیایی قوی که می توانند به سطوح لخت یا کم درمان حمله کنند، خودداری کنید.
- قطعات فولادی: اگر برای مدت طولانی نگهداری می شوند، از یک روغن یا پوشش محافظ استفاده کنید، زیرا فولاد لخت در هوای مرطوب خورده می شود.
- قطعات پلاستیکی: آنها را دور از حلال ها و حرارت بالا نگه دارید مگر اینکه درجه برای آن شرایط درجه بندی شود.
- ویژگی های رشته ای و کشویی: از روان کننده مناسب استفاده کنید و از سفت شدن بیش از حد خودداری کنید، زیرا می تواند نخ ها را در مواد نرم تر کند.
- قطعات رنگ شده یا روکش شده: با مواد پاک کننده ملایم تمیز کنید و از پدهای ساینده ای که ممکن است سطح را خراش دهند خودداری کنید.
نگهداری و جابجایی
قطعات دقیق باید با دستها یا دستکشهای تمیز نگهداری شوند و در بستهبندی محافظی نگهداری شوند که از تماس بین لبههای تیز و سطوح تمامشده جلوگیری کند. قطعات با سوراخها یا رزوههای بحرانی از کلاهک یا دوشاخه بهره میبرند. مناطق ذخیره سازی باید خشک و از نظر دما پایدار باشند، که خوردگی و حرکت ابعادی را محدود می کند، به ویژه در پلاستیک هایی که رطوبت را جذب می کنند. برچسب زدن واضح با ترسیم شماره و تجدید نظر همچنین از استفاده از یک قطعه قدیمی در یک مجموعه جلوگیری می کند.
مشتریانی که قصد دارند همان قطعه را دوباره سفارش دهند، باید بازنگری نقشه و گزارش بازرسی را با هم نگه دارند و باید به سازنده اطلاع دهند که چه زمانی تغییرات ایجاد شده است. یک پلتفرم یکپارچه این اطلاعات را ذخیره میکند، که باعث میشود سفارشهای تکراری سریعتر انجام شود و احتمال تولید اشتباه نسخه قدیمیتر کاهش مییابد.
مراقبت معمول از ماشین و ذخیره سازی معقول هم از دقت تولید و هم از عمر مفید قطعات نهایی محافظت می کند.
انتخاب سازنده و تامین کننده ماشینکاری CNC برای پروژه های بلند مدت
انتخاب سازنده ماشینکاری CNC نه تنها یک انتخاب فنی بلکه یک تصمیم ارتباطی است. شریک مناسب باید محصول شما را درک کند، به وضوح ارتباط برقرار کند و با تکامل حجم و طراحی شما سازگار شود. هنگامی که نامزدها را با هم مقایسه می کنید، فراتر از لیست ماشین آلات نگاه کنید و در نظر بگیرید که چگونه هر شرکت کل فرآیند را از پرس و جو تا تحویل مدیریت می کند.
سوالاتی که ارزش پرسیدن از یک تامین کننده را دارد
- کدام مواد و انواع فرآیندها را می توانید در داخل اداره کنید و کدام یک برون سپاری می شوند؟
- آیا قبل از تولید بازخورد تولید را ارائه می دهید و چه کسی آن را ارائه می دهد؟
- چگونه نتایج بازرسی را مستند می کنید، و آیا می توانید آنها را با هر محموله به اشتراک بگذارید؟
- آیا می توانید نمونه های اولیه، دسته های کوچک و سفارشات تکراری را در یک پلت فرم پشتیبانی کنید؟
- چی surface treatments are available, and are they managed under the same project?
- چگونه تغییرات طراحی و کنترل تجدید نظر را مدیریت می کنید؟
تأمینکنندگانی که به طور آشکار و مشخص به این سؤالات پاسخ میدهند، معمولاً آمادگی بیشتری برای حمایت از یک رابطه طولانیمدت دارند. پاسخ های مبهم یا عدم تمایل به بحث در مورد جزئیات فرآیند، سیگنالی برای درخواست اطلاعات بیشتر قبل از ثبت سفارش مهم است.
چرا یک پلت فرم یک مرحله ای به مشارکت های بلندمدت کمک می کند
محصولی را در نظر بگیرید که به عنوان یک ایده شروع میشود و از طریق نمونهسازی اولیه، اعتبارسنجی، ساختهای آزمایشی و عرضه مداوم حرکت میکند. اگر هر مرحله از فروشنده متفاوتی استفاده کند، هدف طراحی بارها توضیح داده میشود، فایلها دوباره قالببندی میشوند و سوء تفاهمهای کوچک انباشته میشوند. هنگامی که همان سازنده پشتیبانی از طراحی، چاپ سه بعدی، ماشینکاری CNC، تکرار قالب سیلیکونی و عملیات سطح را انجام می دهد، دانش ساخته شده در مراحل اولیه جلو می رود. این مزیتی است که یک پلت فرم تولید هوشمند یکپارچه به یک تجارت در حال رشد ارائه می دهد.
جیاهنگ خود را به عنوان یک شریک بلند مدت قابل اعتماد برای توسعه صنعتی قرار می دهد. خدمات یک مرحله ای آن به مشتریان این امکان را می دهد تا سفر از طراحی به محصول را در یک پلتفرم کامل کنند که باعث صرفه جویی در زمان و تلاش هماهنگی می شود. برای خریدارانی که نیاز به تامینکننده ماشینکاری CNC دارند که بتواند نمونههای اولیه، دستههای کوچک و تکمیل را نیز پشتیبانی کند، این ساختار چندین دستانداز را حذف میکند که معمولاً سرعت پروژهها را کاهش میدهد.
آماده کردن یک استعلام خوب
- یک مدل سه بعدی در قالب خنثی رایج همراه با یک طراحی دو بعدی که ابعاد بحرانی را فهرست می کند، ارائه دهید.
- مواد، مقدار، نیاز نهایی و پنجره تحویل هدف را بیان کنید.
- عملکرد قطعه را شرح دهید تا مهندسان بتوانند پیشنهادات بهتری ارائه دهند.
- هر گونه قطعات جفت گیری، شرایط مونتاژ یا قرار گرفتن در معرض محیط را ذکر کنید.
یک پرس و جو کامل، رفت و آمد را کاهش می دهد و به سازنده اجازه می دهد تا یک برنامه فرآیند معقول را به سرعت پیشنهاد کند. همچنین نشان می دهد که خریدار بخشی را درک می کند که از اولین مبادله یک رابطه کاری سازنده را پشتیبانی می کند.
شریکی را انتخاب کنید که بتواند نمونه اولیه، دسته کوچک و تکمیل را با هم پشتیبانی کند، بنابراین دانش طراحی از مرحله ای به مرحله دیگر منتقل می شود.
سوالات متداول خدمات ماشینکاری CNC
چی are CNC machining services?ماشینکاری CNC services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
چی is an integrated smart manufacturing platform?این یک محیط تولید متصل است که در آن داده های طراحی، برنامه ریزی فرآیند، ماشینکاری، سوابق کیفیت و تدارکات با هم مدیریت می شوند. این پلت فرم بازنگری ها، یادداشت ها و نتایج بازرسی را به هر قسمت مرتبط نگه می دارد. برای خریداران، این به معنای ارتباط واضح تر، تحویل کمتر و سفارشات تکراری بیشتر است. |
از چه موادی می توان برای قطعات ماشینکاری CNC استفاده کرد؟انتخاب های رایج عبارتند از آلیاژهای آلومینیوم، فولادهای ضد زنگ، فولادهای آلیاژی، برنج، مس و تیتانیوم، و همچنین پلاستیک های مهندسی مانند POM، نایلون، اکریلیک و PEEK. انتخاب مناسب به استحکام، وزن، محیط، دما و نیازهای تکمیلی بستگی دارد. یک سازنده می تواند پس از بررسی درخواست شما، گزینه های مناسب را پیشنهاد کند. |
ماشینکاری CNC چقدر دقیق است؟راهنمایی ماشینکاری عمومی اغلب حدود 0.05 میلی متر مثبت یا منفی را به عنوان نقطه شروع مشترک در نظر می گیرد، و زمانی که طراحی قطعه، مواد، نصب و روش بازرسی اجازه می دهد، می توان به تلرانس های سخت تری دست یافت. مقادیر دقیقتر معمولاً به کنترل فرآیند بیشتری نیاز دارند، بنابراین معقول است که آنها را فقط برای ویژگیهایی اعمال کنیم که بر تناسب و عملکرد تأثیر میگذارند. |
چه زمانی باید ماشینکاری CNC را به جای پرینت سه بعدی انتخاب کنم؟ماشینکاری CNC is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
آیا می توان از ماشینکاری CNC هم برای نمونه های اولیه و هم برای دسته های کوچک استفاده کرد؟بله از آنجایی که فرآیند توسط یک برنامه هدایت می شود، می تواند یک نمونه اولیه تولید کند یا همان قسمت را در یک دسته با نتایج ثابت تکرار کند. برای برخی از دسته های کوچک متمرکز بر ظاهر، تکرار قالب سیلیکونی نیز ممکن است در نظر گرفته شود. یک تولید کننده یک مرحله ای می تواند راهنمایی کند که کدام مسیر برای مقدار و مواد شما مناسب است. |
چی information should I send when I request a quotation?یک مدل سه بعدی، یک نقشه دو بعدی که ابعاد مهم، مواد، کمیت، الزامات تکمیل و برنامه هدف شما را مشخص می کند، ارسال کنید. شرح کوتاهی از نحوه استفاده از قطعه به مهندسان کمک می کند تا بهبودهایی را پیشنهاد دهند. اطلاعات کامل فرآیند نقل قول را کوتاه می کند و تغییرات بعدی را کاهش می دهد. |
چی surface finishes are available after machining?گزینههای معمولی عبارتند از: بریدگی، انفجار مهرهها، پرداخت، آنودایز برای آلومینیوم، رنگآمیزی و پوششهای مختلف. گزینه مناسب به مواد، محیط و ظاهر مورد نیاز شما بستگی دارد. سطوحی را که باید درمان نشده باقی بمانند، از جمله برازش های دقیق، ذکر کنید تا طرح تکمیل بتواند آنها را در نظر بگیرد. |
نقشه های واضح، تلورانس های واقعی و ارتباط اولیه با تامین کننده ماشینکاری CNC شما مطمئن ترین راه ها برای جلوگیری از تاخیر هستند.
لینک های سریع
دسته بندی محصولات
اطلاعات تماس
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
اضافه کنید
-

ساختمان 7، شماره 188، بخش هونگنی از جاده ژا وانگ، منطقه دانگو، شهر پینگهو، شهر جیاکسینگ، استان ژجیانگ، چین
حق چاپ © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. سازندگان پلت فرم تولید هوشمند یکپارچه OEM/ODM
