- خدمات چاپ سه بعدی

- خدمات ماشینکاری CNC

- خدمات ریخته گری خلاء

- خدمات تکمیل سطح

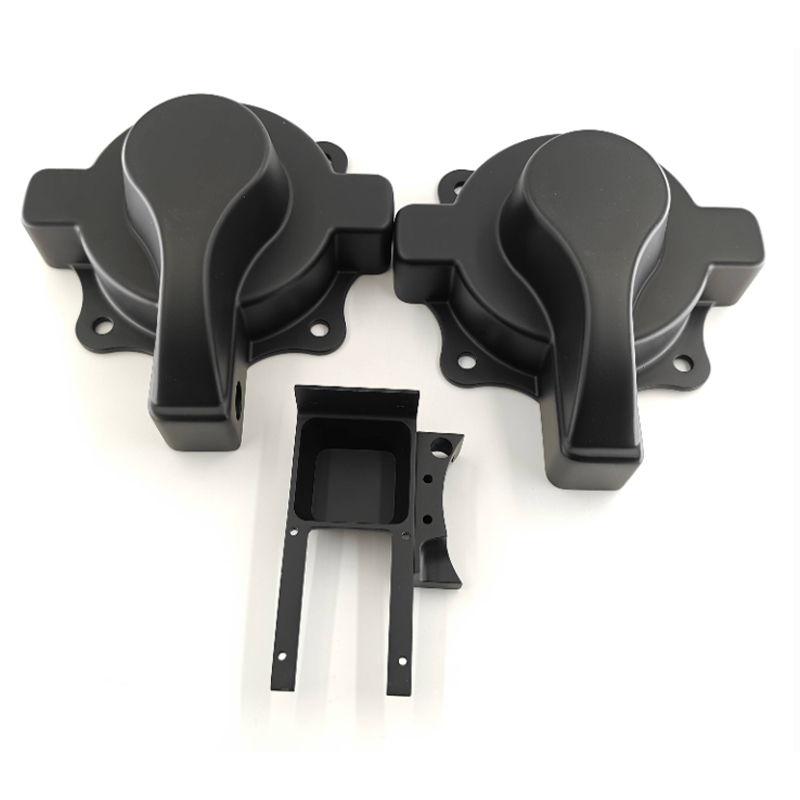
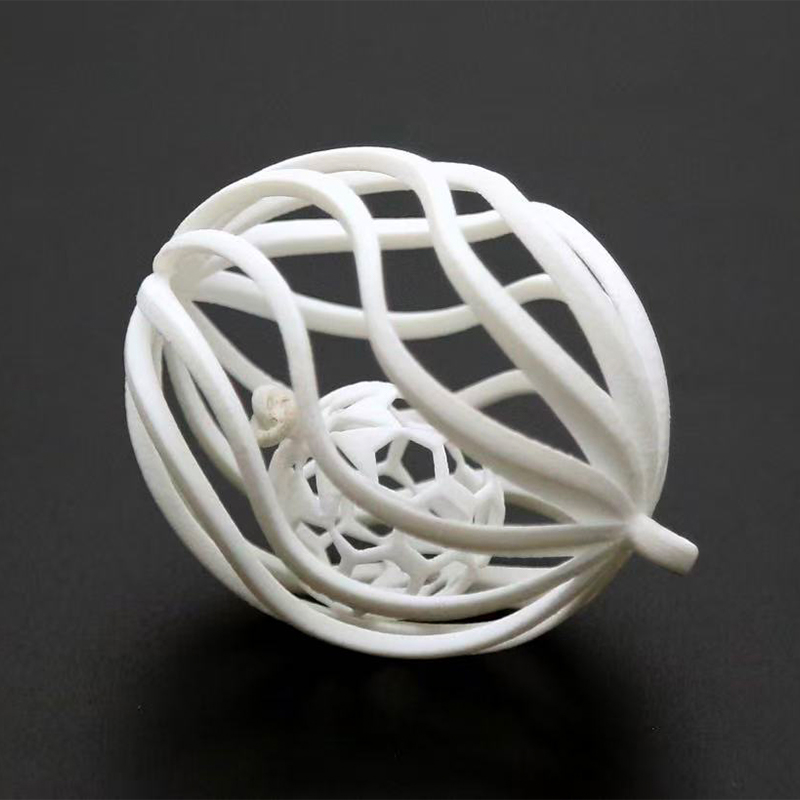
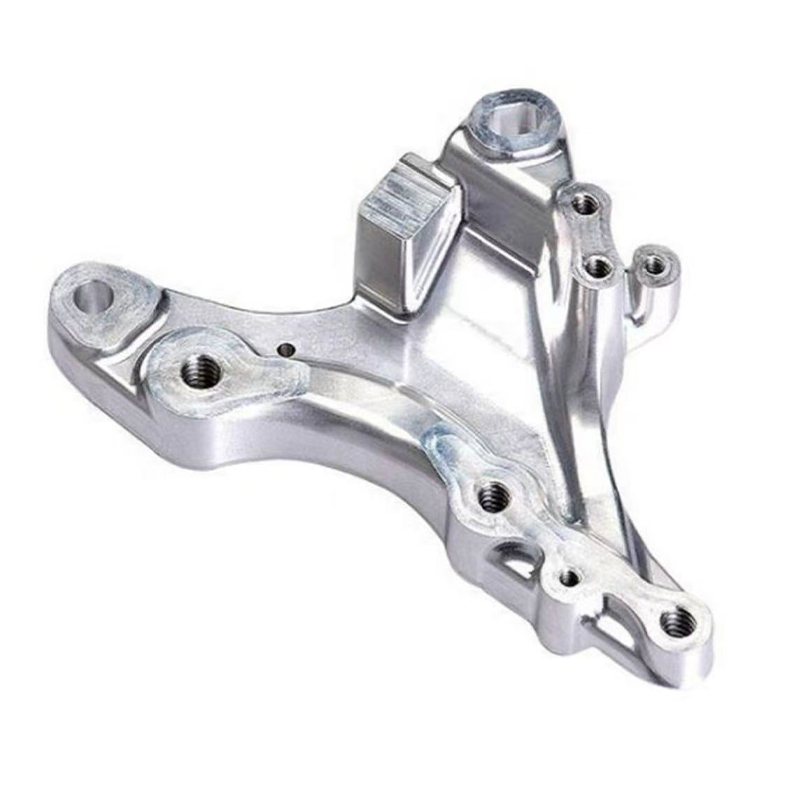
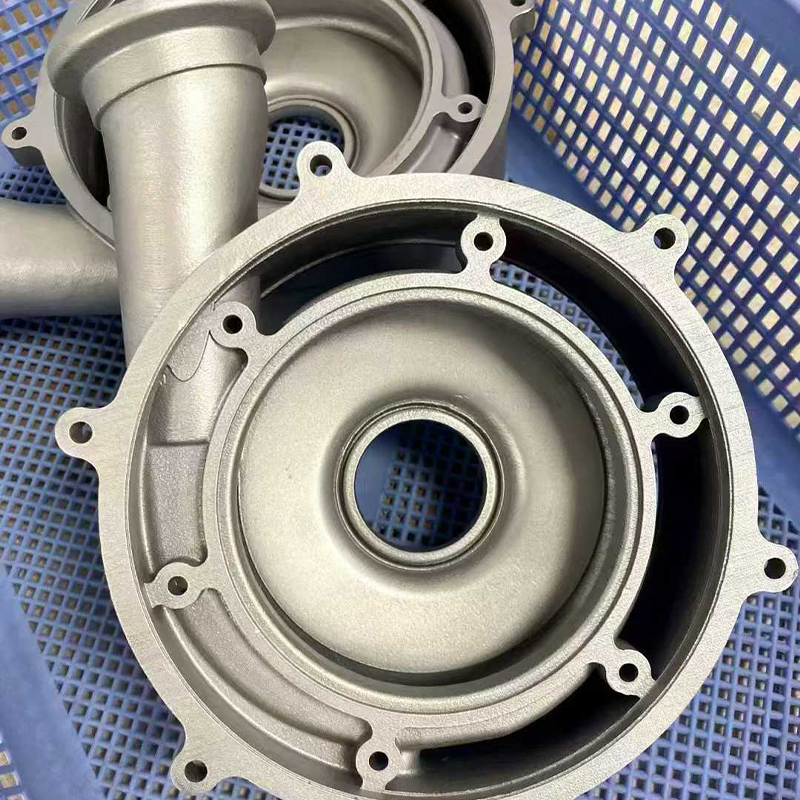
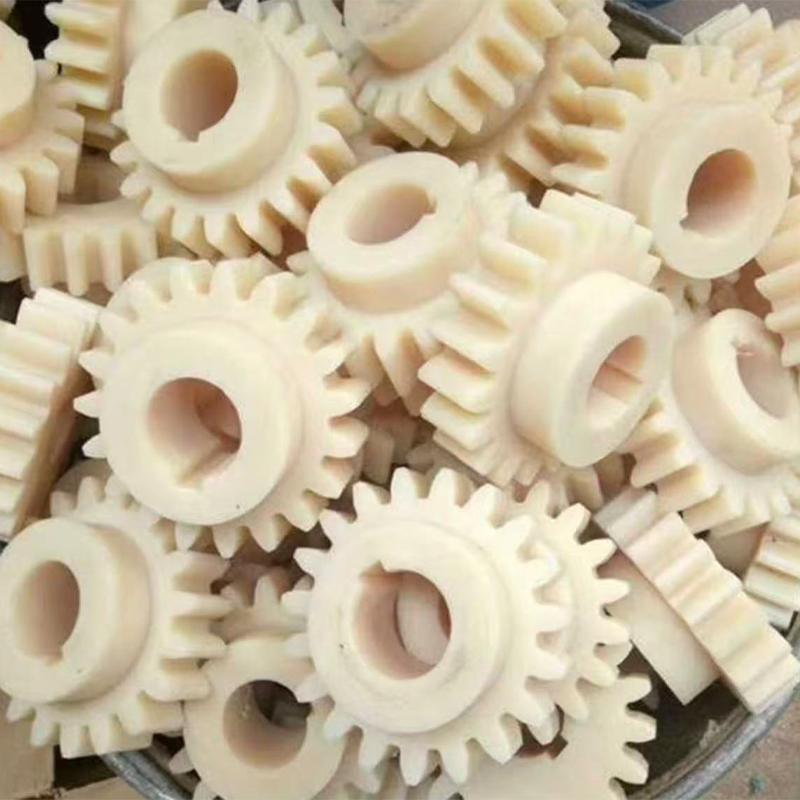
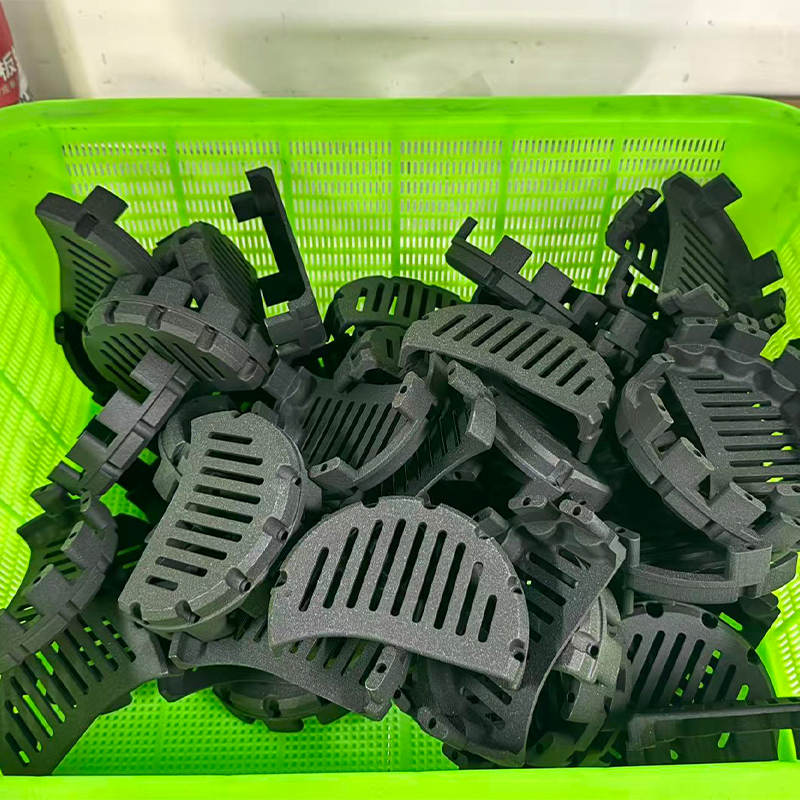
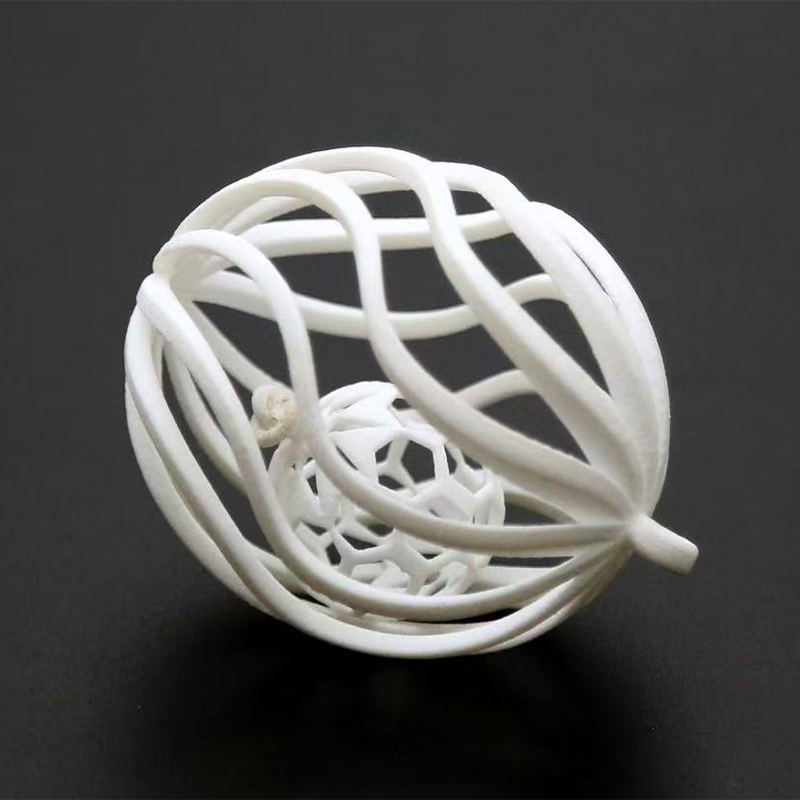
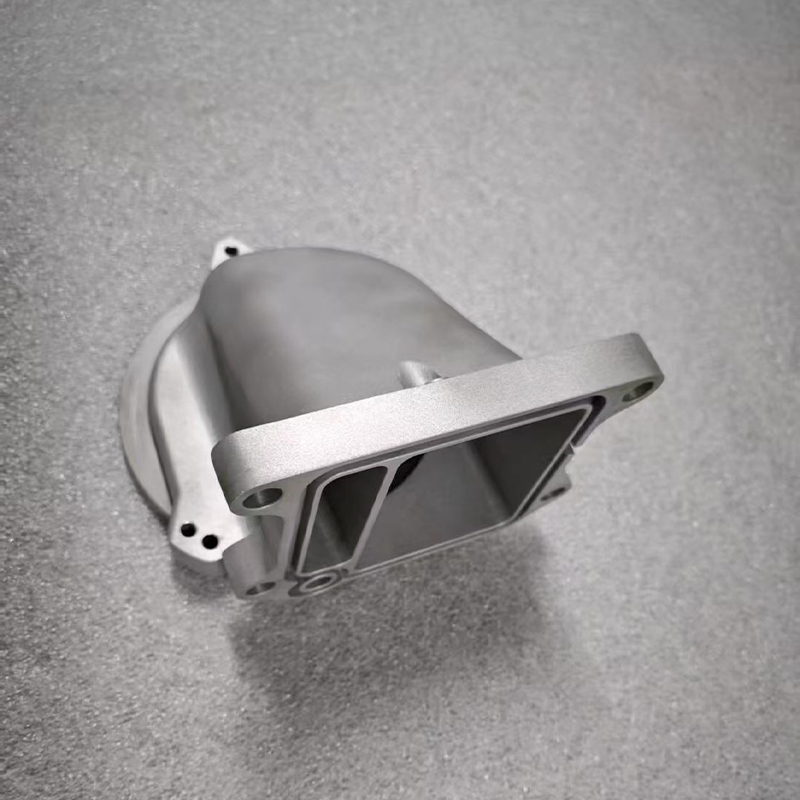
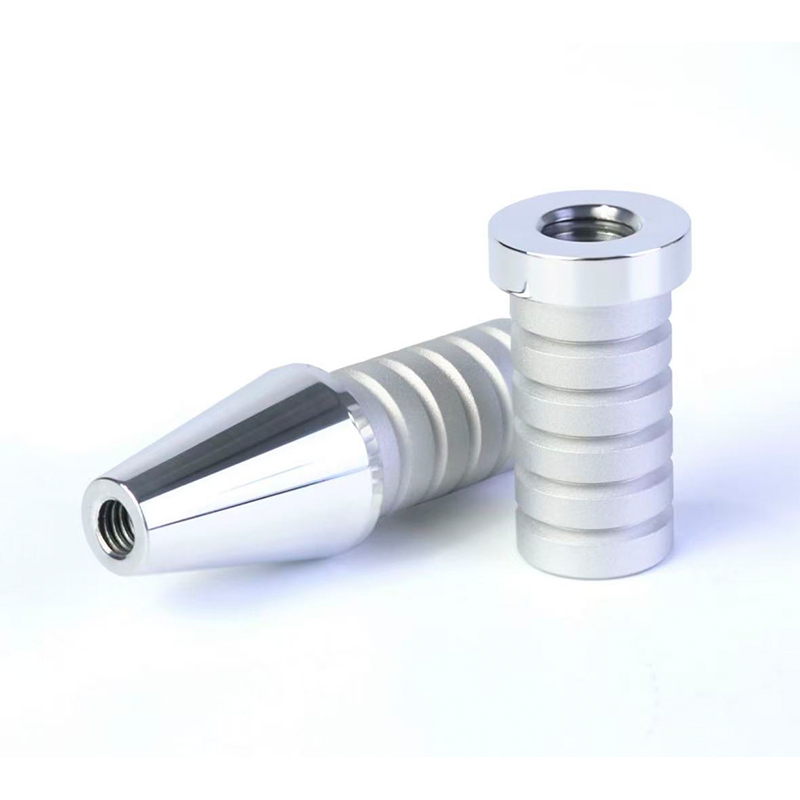
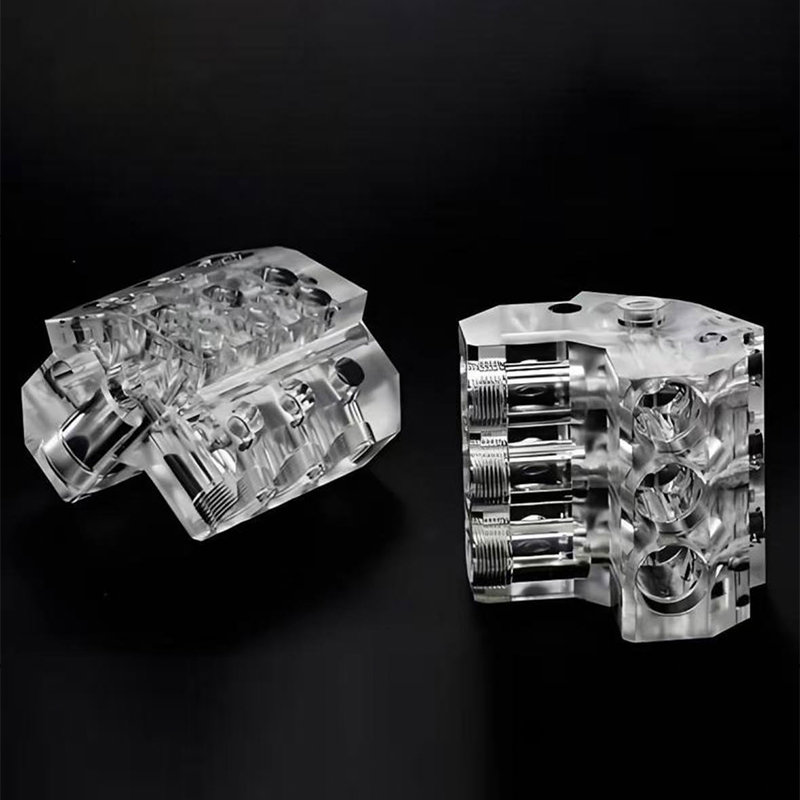
راهنمای چاپ سه بعدی FDM، فرز CNC، تراشکاری و ریخته گری در خلاء
پاسخ مستقیم: انتخاب بین FDM، CNC و ریخته گری خلاء
اگر یک fdm را مقایسه می کنید خدمات پرینت سه بعدی در مقابل فرز CNC، تراشکاری CNC یا ریختهگری خلاء برای یک قطعه آینده، تصمیم به سه عامل بستگی دارد: اینکه چقدر سریع به یک جسم فیزیکی نیاز دارید، میزان تحمل واقعاً چقدر باید محکم باشد، و اینکه آیا هندسه چرخشی، منشوری یا ارگانیک است. چاپ پلاستیک FDM سریع ترین و مقرون به صرفه ترین راه برای نگه داشتن یک شکل در دست شما در یک روز است، فرز CNC ابزار مناسبی برای قطعات منشوری با وجه های صاف، جیب ها و سوراخ هایی است که تلورانس واقعی را می طلبد، تراشکاری CNC برای قطعات استوانه ای و متقارن چرخشی بی بدیل است، و ریخته گری در خلاء یک انتخاب اصلی و معتبر برای تبدیل شدن به ممان های اصلی و معتبر است. . هیچ یک از این چهار مسیر جایگزین مسیرهای دیگر نمی شود. هر کدام یک هندسه و پنجره حجم مجزا را پوشش میدهند و این چهار با هم تقریباً هر قسمتی را که یک طراحی مکانیکی تولید میکند پوشش میدهد.
یک قانون کلی کوتاه: زمانی که قطعه پیچیده، حجم کم و قابل تحمل است، به قابلیت خدمات چاپ سه بعدی پلاستیکی دست پیدا کنید. هنگامی که صفحه های صاف، جیب ها، شکاف ها یا سوراخ های دقیق قطعه را مشخص می کنند، به کارخانه خدمات فرز CNC برسید. هنگامی که قطعه شفت، بوش، دوک یا هر شکل استوانه ای دیگر است، به یک شرکت تراشکاری cnc برسید. و هنگامی که یک نمونه تایید شده باید به مجموعه ای از قطعات سازگار، قابل رنگ آمیزی و کاربردی تبدیل شود، به تولید کننده ریخته گری خلاء سفارشی برسید. یک کارخانه فرز CNC سفارشی سفارشی چین که همچنین FDM و ریختهگری خلاء را زیر یک سقف اجرا میکند، به یک قطعه اجازه میدهد از هر ترکیبی از این مسیرها که واقعاً نیاز دارد حرکت کند، بدون تغییر فروشنده در هر مرحله.
بخشهای زیر هر فرآیند را با جزئیات کار توضیح میدهند، آنها را با دادههای تحمل واقعی و هزینه مقایسه میکنند، و چگونگی گسترش قطعات سیلیکونی قالبگیری تحت خلاء و فشردهسازی همان پلتفرم را به تولید دستهای کوچک ارائه میکنند.
چاپ سه بعدی FDM پلاستیکی: هندسه سریع و اقتصادی برای تکرار
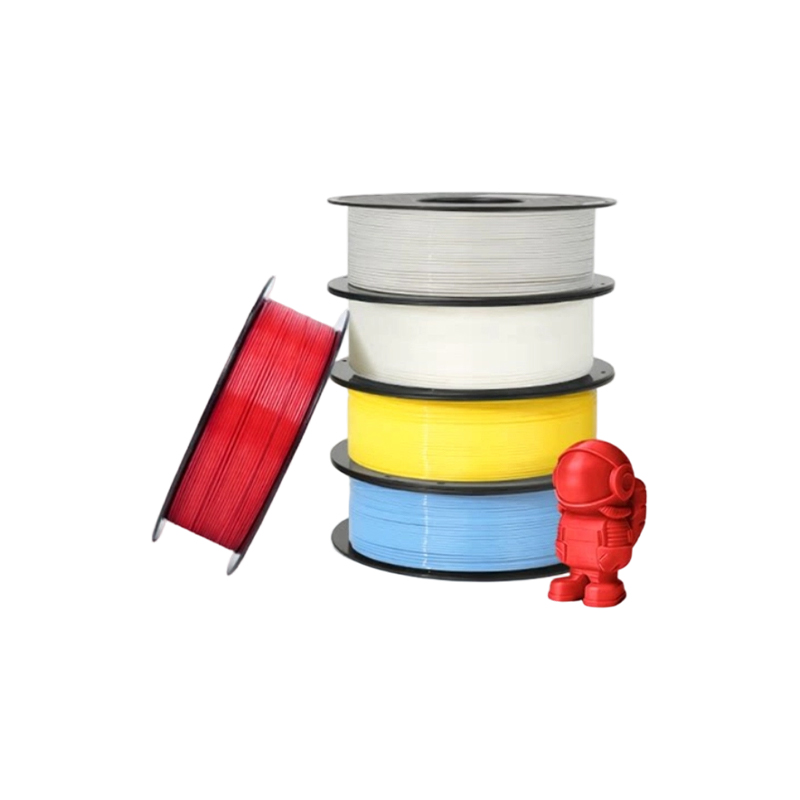
مدلسازی رسوب ذوب شده با اکسترود کردن رشته های ترموپلاستیک مذاب لایه به لایه از طریق یک نازل گرم شده، قطعات را می سازد. این به یک دلیل ساده پرکاربردترین فرآیند افزودنی در جهان است: تجهیزات قابل اعتماد هستند، محدوده مواد گسترده است، و یک کارخانه خدمات چاپ سه بعدی پلاستیک FDM چین می تواند یک فایل طراحی را سریعتر از هر مسیر تولید دیگری به یک بخش فیزیکی تبدیل کند. این باعث میشود که سرویس چاپ fdm به انتخاب پیشفرض برای مدلهای مفهومی اولیه، جگها، وسایل، ماکتهای محفظه و هر قسمتی که هدف آن بررسی تناسب و فرم به جای تایید عملکرد مکانیکی نهایی باشد، انتخاب شود.
انتخاب های مادی که مهم هستند
یک تولیدکننده پرینت سه بعدی پلاستیکی سفارشی FDM چین معمولاً ABS را برای چقرمگی همه منظوره، PLA برای مدلهای کمهزینه با ثبات ابعادی، PETG برای تعادل مقاومت و مقاومت در برابر رطوبت، و رشتههای مهندسی مانند نایلون، پلی کربنات و کامپوزیتهای پر از فیبر کربن را برای قطعاتی که نیاز به بارگذاری دستی واقعی دارند، ذخیره میکند. چسبندگی لایه جهت دار است ، به این معنی که قطعات FDM هنگام بارگذاری در صفحه هر لایه به طور قابل توجهی قوی تر از زمانی است که در سراسر مرزهای لایه بارگذاری می شوند، بنابراین یک تامین کننده چاپ سه بعدی نمونه اولیه پلاستیک FDM چین، قطعه را عمداً در اطراف مسیر بار مورد انتظار خود قرار می دهد نه اینکه آن را در موقعیتی که از کمترین مواد استفاده می کند چاپ کند.
سطح ساخته شده خطوط لایه قابل مشاهده را با وضوح معمولی بین 0.1 میلی متر تا 0.3 میلی متر نشان می دهد، درشت تر از فرآیندهای رزین اما برای نمونه های اولیه کاربردی، اجزای داخلی و قطعاتی که برای رنگ آمیزی پس از سنباده قرار می گیرند کاملاً قابل قبول است. برای کاربردهایی که بافت قابل مشاهده غیرقابل قبول است، خدمات چاپ پلاستیک معمولاً به جای آن فرآیند رزین یا پودر نایلون را توصیه میکنند و FDM را برای نقاط قوت واقعی آن در نظر میگیرند: سرعت، هزینه کم هر قطعه در حجم کم، و طیف وسیعی از مواد مهندسی در دسترس.
فرز CNC: استاندارد قطعات دقیق منشوری
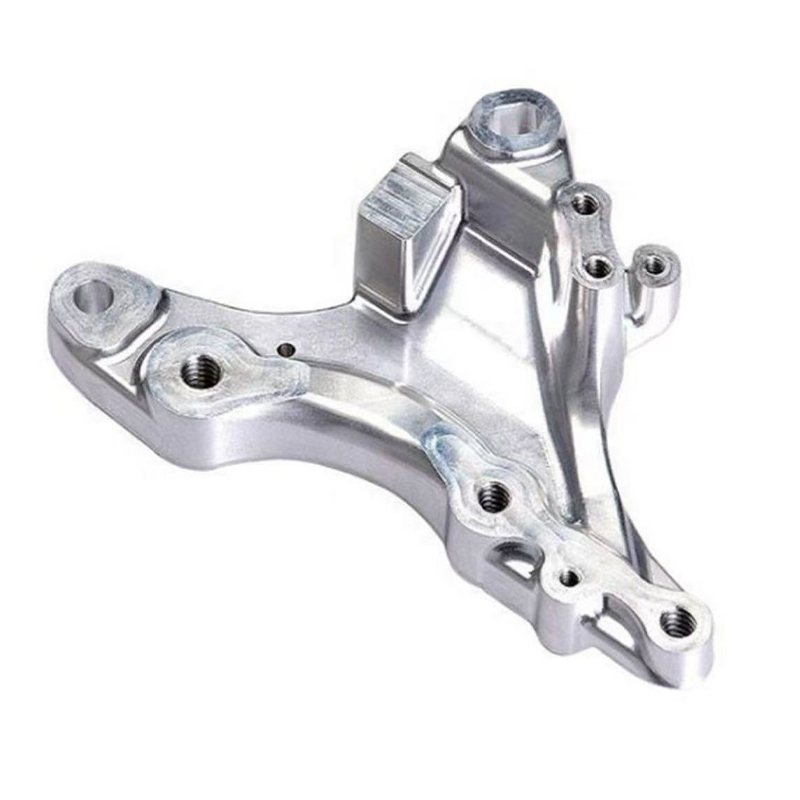
فرز CNC با استفاده از ابزارهای برش چرخشی که در مسیرهای برنامه ریزی شده هدایت می شوند، مواد را از یک بلوک جامد خارج می کند و مسیر اصلی برای قطعاتی است که توسط صفحه های صاف، جیب ها، شکاف ها، سوراخ های دقیق و ویژگی های نصب تعریف شده اند. یک تولید کننده خدمات فرز CNC در چین از آلومینیوم، فولاد، فولاد ضد زنگ، برنج، تیتانیوم و طیف وسیعی از پلاستیک های مهندسی کار می کند و این فرآیند از یک نمونه اولیه کار فرز cnc تا تولید هزاران قطعه یکسان را در بر می گیرد.
فرز سه محوره در مقابل فرز چند محوره
فرز سه محوره استاندارد اکثر هندسه منشوری را به طور موثر انجام می دهد و ستون فقرات هر عملیات فرز cnc سفارشی است. با این حال، قطعات با ویژگیهای چند وجهی، نیاز به تغییر موقعیت بین عملیات دارند، مگر اینکه فروشگاه دارای قابلیت چهار یا پنج محوری باشد، و هر تغییر موقعیت یک فرصت کوچک برای خطای جمعآوری ایجاد میکند. یک بخش فرز cnc فلزی مجهز به ماشینهای چند محوره میتواند ویژگیها را در چندین وجه به یک سیستم مختصات واحد در یک راهاندازی نگه دارد، که رابطه بین آن ویژگیها را در مقایسه با قطعهای که دو بار چرخانده شده و مجدداً بسته شده است، به طور مادی بهبود میبخشد.
جایی که آسیاب cnc بزرگ مکالمه را تغییر می دهد
برای صفحات بزرگ، براکتهای ساختاری و قابهای پایه، فرز cnc بزرگ به ماشینهای سبک دروازهای با سفر طولانیتر به جای مراکز ماشینکاری عمودی استاندارد بستگی دارد. پایداری حرارتی به نگرانی غالب در قطعات بزرگ تبدیل می شود ، از آنجایی که یک نوسان دما در یک صفحه آلومینیومی در مقیاس متر می تواند یک ویژگی را قبل از اینکه قطعه از دستگاه خارج شود به طور قابل اندازه گیری خارج از تحمل کند، به همین دلیل است که در محیط هایی با فرمت بزرگ ماشین را در محیط های کنترل شده با دمای کنترل می کند و اجازه می دهد انبار قبل از برش نهایی عادی شود.
تراش CNC: فرآیند مناسب برای هندسه چرخشی
تراشکاری CNC یک قطعه کار را در برابر یک ابزار برش ثابت یا متحرک میچرخاند و آن را به فرآیند طبیعی برای هر قسمتی که اساساً استوانهای است تبدیل میکند: شفتها، بوشها، دوکها، پینها، غلطکها و اتصالات رزوهدار. یک کارخانه خدمات تراش CNC چین معمولاً تلرانسها را محکمتر میکند و سطوح را بهطور ثابتتری نسبت به فرزکاری میتواند روی قطعات چرخشی تکمیل کند، زیرا چرخش مداوم بهجای یک سری پاسهای گسسته ابزار، سطحی به طور طبیعی یکنواخت ایجاد میکند.
ابزار زنده و عملیات ترکیبی
مراکز تراشکاری مدرن مجهز به ابزار زنده میتوانند بدون انتقال قطعه به یک ماشین فرز جداگانه، تختهها را آسیاب کنند، سوراخهای متقاطع را مته بزنند و راههای کلید را برش دهند، این دقیقاً چگونه است که یک شرکت تراشکاری cnc تعداد تنظیمات مورد نیاز یک قطعه چرخشی پیچیده را کاهش میدهد. این مهم است زیرا چرخش دقیق cnc به شدت به حفظ یک مرجع واحد و بدون شکست از انبار خام تا قسمت نهایی بستگی دارد. هر انتقال اضافی بین ماشین ها فرصت دیگری برای رانش تمرکزی است.
یک تامینکننده OEM چرخشی CNC چین که حجم بالایی از یک قطعه چرخشی را تولید میکند، مانند یک بوش یا یک پیچ شانهای، معمولاً این کار را بر روی یک ماشین تراش CNC با تغذیه میله انجام میدهد و پس از تأیید برنامه، امکان تولید مداوم بدون نظارت را فراهم میکند. در مقابل، یک تولیدکننده ODM تبدیل CNC چین که یک جزء چرخشی جدید از یک مفهوم مشتری توسعه میدهد، قبل از اینکه به اجرای مداوم متعهد شود، زمان بیشتری را برای تأیید مقاله اول صرف میکند.
فرز و چرخش ساید بای ساید
جدول زیر مواردی را که آسیاب و تراشکاری به طور طبیعی اعمال می شود، خلاصه می کند تا به تیم طراحی کمک کند قبل از درخواست قیمت، بخشی را به فرآیند صحیح هدایت کنند.
| صفت | فرز CNC | تراشکاری CNC |
|---|---|---|
| هندسه مناسب | بلوک های منشوری، صفحات، محفظه ها | شفت، بوشینگ، قطعات چرخشی |
| تحمل معمولی | 0.02 ± میلی متر | ± 0.01 میلی متر در قطر |
| پرداخت سطح | Ra 1.6-3.2 میکرومتر | Ra 0.8-1.6 میکرومتر |
| تنظیمات معمولی برای یک بخش پیچیده | 2-4 (یا 1 با 5 محور) | 1-2 با ابزار زنده |
| استفاده از مواد | متوسط، سهام بلوکی | بالا، سهام نوار |
این جدول نکتهای را روشن میکند که بسیاری از خریداران بار اول از آن غافل میشوند: تراشکاری معمولاً تحمل قطری محکمتری نسبت به فرز بر روی ابعاد خطی معادل دارد، زیرا چرخش قطعه کار در برابر یک ابزار ثابت، خطای موقعیتیابی را که از حرکت برش در محورهای متعدد ایجاد میشود، حذف میکند. فرز در ازای آن آزادی هندسی ارائه می دهد که تراشکاری به سادگی امکان پذیر نیست: جیب ها، باس های غیر استوانه ای و مجموعه ویژگی های چند وجهی قلمرو طبیعی آسیاب هستند. قسمتی که بدنه استوانهای را با ویژگیهای نصب مسطح ترکیب میکند، مانند یک براکت ماشینکاری شده با یک شفت در یک طرف، اغلب از طریق هر دو فرآیند به ترتیب هدایت میشود. ، ابتدا برای بدنه چرخشی چرخانده شده و سپس برای تخت ها، سوراخ ها و راه های کلیدی که قطعه را تکمیل می کنند، آسیاب شده است.
فرز CNC دقیق: تحمل نگه داشتن که در واقع مهم است
کلمه دقت به طور آزاد در سراسر صنعت استفاده می شود، بنابراین ارزش تعریف دقیق را دارد. یک تولیدکننده ماشینکاری CNC دقیق چین که فرز cnc با دقت بالا را ارائه می دهد باید بتواند بدون تردید بیان کند که تجهیزات آنها در یک نوع ویژگی خاص چه تحملی دارند، تحت چه روش بازرسی و در چه سطح اطمینان هستند. ادعاهای خدمات فرز دقیق CNC که نمیتوانند توسط گزارش اندازهگیری و یک ابزار کالیبره شده پشتیبانی شوند، برای یک مونتاژ حیاتی ارزش تکیه بر آن را ندارند.
چیزی که در واقع دقت را روی یک قطعه آسیاب شده هدایت می کند
چهار عامل بر نتایج فرز دقیق در دنیای واقعی غالب است: سفتی ماشین و پایداری حرارتی، طراحی یراق آلات که حرکت قطعه را تحت بار برش حذف میکند، انتخاب ابزار مطابق با عمق مواد و ویژگی، و اندازهگیری در حین فرآیند که باعث میشود رانش قبل از تحتتاثیر قرار گرفتن کل دسته باشد. قطعه ای که در یک راه اندازی واحد بر روی یک پلت فرم سفت و سخت 5 محوره ماشین کاری شده است، به طور مداوم از همان قطعه ماشینکاری شده در چهار راه اندازی جداگانه در یک دستگاه پایه 3 محوره بهتر عمل می کند. ، حتی زمانی که هر دو ماشین به طور اسمی قادر به دقت موقعیت یابی یکسانی هستند، زیرا هر رویداد تثبیت مجدد عدم قطعیت تراز را مجدداً معرفی می کند.
جایی که خدمات نمونه سازی cnc در گفتگوی دقیق قرار می گیرند
دقت فقط برای دوره های تولید اعمال نمی شود. خدمات نمونه سازی cnc به طور خاص وجود دارد تا تأیید کند که محکم ترین ویژگی های یک طرح را می توان قبل از متعهد شدن به یک دسته کامل نگه داشت. یک نمونه اولیه با ماشینکاری دقیق، که در برابر نقشه با یک دستگاه اندازهگیری مختصات اندازهگیری میشود، بیش از هر مقدار شبیهسازی به تیم طراحی درباره قابلیت ساخت میگوید، و کشف مشکل تلورانس در یک قسمت بسیار ارزانتر از پانصد قطعه است.
مقایسه زمان سرب در FDM، فرز، تراشکاری و ریخته گری
نمودار میلهای افقی زیر زمان تحویل سپری شده معمولی را از یک فایل منتشر شده تا قطعات بستهبندی شده در چهار فرآیندی که تاکنون پوشش داده شده است، برای یک بخش نسبتاً پیچیده در اندازه دستهای بیست قطعه مقایسه میکند.
خواندن این نمودار در کنار توضیحات فرآیند قبلی، یک تصور غلط رایج را روشن میکند: در دستهای از بیست قطعه، ریختهگری با خلاء به طور خودکار سریعترین گزینه نیست، زیرا ساخت خود قالب چندین روز قبل از شروع هر ریختهگری طول میکشد. چاپ پلاستیک FDM سریعترین مسیر در این اندازه دستهای باقی میماند، زیرا اغلب میتوان بیست قسمت را در یک چرخه ساخت، به ویژه برای اجزای کوچکتر، تو در تو و با هم چاپ کرد. تراشکاری CNC قبل از فرزکاری در این اندازه دستهای برای قطعاتی که واقعاً برای ماشین تراش مناسب هستند، تکمیل میشود، که نشاندهنده کارایی تولید مداوم با تغذیه نواری پس از تأیید اعتبار بخش اول است. فرز CNC در وسط قرار دارد و موقعیت دقیق آن بستگی به تعداد تنظیمات مورد نیاز هندسه خاص دارد. شکل ریخته گری خلاء نباید به عنوان یک ضعف فرآیند خوانده شود ; بلکه نشاندهنده این است که هفت روز شامل ساخت قالب میشود، و این سرمایهگذاری زمانی دقیقاً زمانی نتیجه میدهد که دستهای بیش از بیست قطعه رشد کند، که تحلیل متقاطع قبلی در این سری قبلاً نشان داده است.
ریخته گری خلاء و رزین های پلی یورتان: ضرب بخشی معتبر
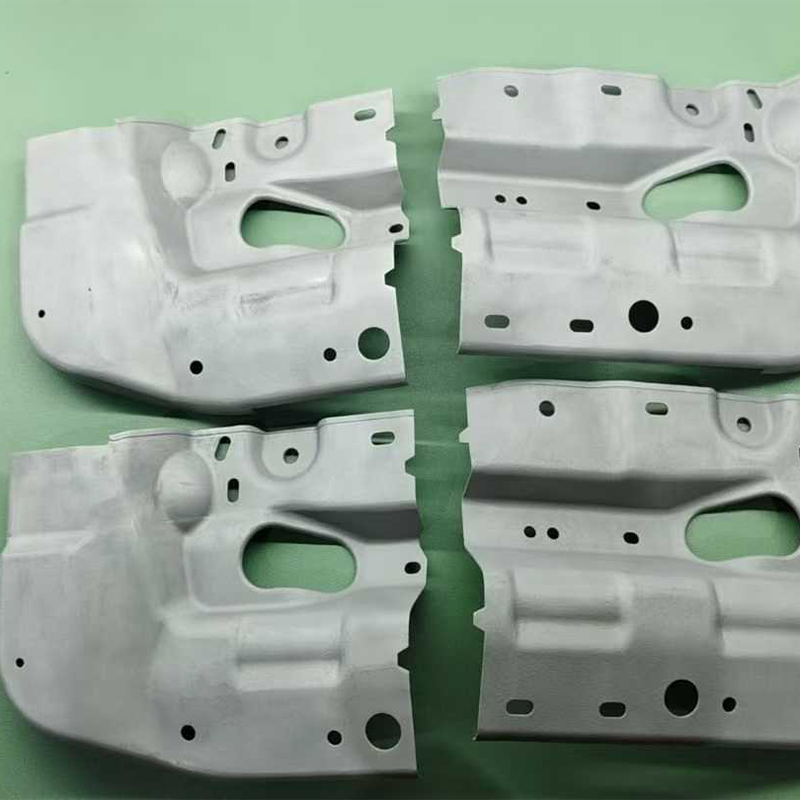
پس از تأیید اعتبار یک طرح، چه به عنوان نمونه اولیه ماشین کاری شده یا یک نمونه اصلی چاپ شده، یک تولید کننده ریخته گری خلاء سفارشی چین می تواند آن نمونه تایید شده را به یک دسته ثابت بدون هزینه یا زمان تولید ابزار سخت تبدیل کند. این فرآیند با یک الگوی اصلی شروع میشود، اغلب یک قطعه دقیق ماشینکاری شده یا چاپ شده با رزین که دقیقاً به سطح مورد نیاز قطعه تولید میشود، زیرا قالب سیلیکونی تمام جزئیات آن استاد، از جمله هر نقصی را صادقانه بازتولید میکند.
چرا انتخاب رزین پلی اورتان اهمیت دارد؟
یک تولیدکننده ریختهگری خلاء قالب سیلیکونی چین طیفی از رزینهای پلیاورتان مهندسی شده برای شبیهسازی پلاستیکهای تولیدی خاص را در اختیار دارد: نمرات سخت مانند ABS برای محفظهها، نمرات لاستیکمانند انعطافپذیر برای واشرها و دستگیرهها، گریدهای پر از شیشه برای سفتی، و نمرات شفاف برای لولههای سبک و گریدهای شفاف. ریخته گری خلاء پلی اورتان همچنین می تواند ویژگی هایی را در خود جای دهد که در یک قطعه تولید قالبی دشوار است. مانند دوامترهای متعدد که از طریق ریختن های متوالی به یک جزء ریخته می شوند، یا درج های فلزی که قبل از وارد شدن رزین در قالب قرار می گیرند.
قطعات سیلیکونی قالب گیری فشرده به عنوان یک مسیر مکمل
در جایی که یک قطعه واقعاً یک جزء لاستیکی سیلیکونی است و نه شبیهسازی پلاستیکی سفت و سخت، یک سازنده قطعات سیلیکونی قالبگیری فشرده سفارشی چین از فرآیندی کاملاً متفاوت استفاده میکند: لاستیک سیلیکونی خام در یک حفره قالب فلزی گرم شده قرار میگیرد و تحت فشار سخت میشود، بهجای اینکه واشر، مهر و موم، صفحهکلید، ویژگیهای اصلی قطعات سیلیکونی را تولید میکند. فقط شبیه پلاستیک است این مسیر معمولاً زمانی انتخاب میشود که قطعه باید به طور مکرر در سرویس خم شود، در محدوده دمایی وسیع مقاومت کند، یا یک مهر و موم الاستومری واقعی ارائه دهد، کاربردهایی که شبیهسازی ریختهگری خلاء پلیاورتان در طول زمان نمیتواند پایدار بماند.
کارایی هزینه در اندازه های دسته ای: نمای نمودار ستونی
نمودار ستونی زیر تلاش نسبی هر قطعه را برای FDM، ماشینکاری CNC و ریختهگری خلاء در پنج اندازه دستهای، با استفاده از مقیاس شاخصی که کمتر کارآمدتر است، نشان میدهد تا نشان دهد که چگونه کارآمدترین مسیر با افزایش حجم تغییر میکند.
این نمودار ستونی الگوی متقاطع را به جای انتزاعی عینی می کند. در یک قطعه، FDM به وضوح کارآمدترین مسیر است، زیرا نیازی به برنامهنویسی، نصب و سرمایهگذاری ابزار ندارد. با ده قطعه، سه مسیر قبلاً به طور قابل توجهی همگرا شدهاند، با ریختهگری خلاء بخش زیادی از شکاف را میبندد، زیرا هزینه قالب آن در قسمتهای بیشتری پخش میشود. در 30 قطعه، سه ستون نزدیک به هم قرار می گیرند و منطقه انتقال را مشخص می کنند که در آن انتخاب صحیح بیشتر به تحمل و نیازهای مواد بستگی دارد تا کارایی خام. با صد قطعه ریختهگری خلاء نسبت به FDM یا CNC برای این مشخصات قطعه خاص کارآمدتر شده است. در سیصد قطعه، ماشینکاری CNC و FDM قابل دوام هستند در حالی که ریختهگری خلاء برای این پروفیل معمولاً با یک گفتگوی ابزار تولید جایگزین میشود. ، که خارج از محدوده چهار فرآیند مقایسه شده در اینجا قرار دارد.
مقایسه قابلیت در هر چهار مسیر
نمودار رادار زیر چاپ پلاستیک FDM، فرز CNC، تراشکاری CNC و ریختهگری خلاء را در پنج معیاری که دائماً در مکالمات منبع واقعی تکرار میشوند، در مقیاس یک تا پنج نشان میدهد.
چهار شکل متداخل یک داستان منسجم را روایت میکنند که یک بار در کنار هم خوانده شوند. FDM حداکثر تا سرعت تک تکه و آزادی هندسی کشیده می شود و نقش خود را به عنوان سریع ترین راه برای نگه داشتن یک شکل پیچیده بدون هیچ ابزاری تایید می کند. چرخش CNC به طور مشخص به سمت کنترل تحمل کشیده می شود و مزیت طبیعی آن را در دقت قطر برای ویژگی های چرخشی منعکس می کند، در حالی که آزادی هندسی را کاهش می دهد زیرا اساساً به اشکال قابل تولید توسط چرخش محدود می شود. فرز CNC ردپای گسترده و متعادلی را در سطح تحمل، پوشش سطح و محدوده مواد اشغال می کند، دقیقاً به همین دلیل است که انتخاب پیش فرض برای قطعات دقیق عمومی باقی می ماند. ریختهگری خلاء بهشدت به سمت مقیاسپذیری دستهای و پرداخت سطحی میکشد در حالی که با سرعت تک تکه به شدت عقب مینشیند، و هویت آن را به عنوان یک فرآیند ضرب ساخته شده در بالای یک قطعه تأیید شده از قبل مطابقت میدهد. فقدان هیچ شکل غالب واحدی در این نمودار درس اصلی کل مقایسه است : طرحی که به عنوان یک مدل مفهومی FDM شروع می شود، از طریق فرزکاری یا تراشکاری CNC برای اعتبارسنجی عملکردی حرکت می کند، و به عنوان یک دسته ریختگی خلاء به پایان می رسد، به سادگی مسیر طبیعی را دنبال می کند که هر فرآیند برای آن ساخته شده است.
درباره شرکت تولید تجهیزات هوشمند ژجیانگ جیاهنگ
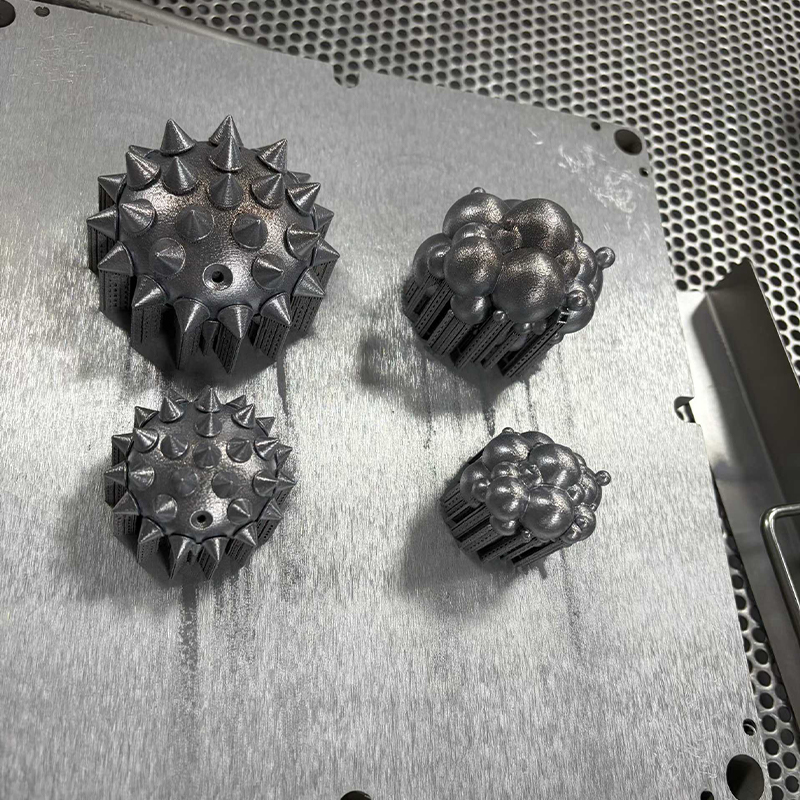
شرکت تولید تجهیزات هوشمند ژجیانگ جیاهنگ پیشگام در نوآوری و تولید صنعتی است. تیم طراحی متخصص ما ایده های مشتری را به طرح های کاربردی و زیبایی شناختی محصول تبدیل می کند. ما چاپ سه بعدی را در رزین، نایلون، فلز و مواد دیگر ارائه می دهیم و ماشینکاری پیشرفته داریم. تکثیر قالب سیلیکونی امکان تولید دسته کوچک کم هزینه و با دقت بالا را فراهم می کند. درمان های سطحی مانند رنگ آمیزی ظاهر محصول را بهبود می بخشد. با خدمات یک مرحله ای ما، مشتریان می توانند فرآیند طراحی به محصول را در یک پلت فرم به پایان برسانند و در زمان و هزینه صرفه جویی کنند. هدف ما این است که یک شریک بلند مدت قابل اعتماد برای توسعه صنعتی باشیم.
در این ساختار، چاپ پلاستیک FDM از اولین تکرارهای مفهومی پشتیبانی میکند، فرزکاری دقیق CNC و تأیید چرخش و تولید اجزای فلزی و پلاستیکی کاربردی، قطعات سیلیکونی قالبگیری تحت خلاء و قالبگیری فشرده، طراحی معتبر را در یک دسته کوچک ثابت گسترش میدهد و تکمیل سطح، هر قسمت را در شرایطی که کاربرد مورد نظر آن نیاز دارد، ارائه میدهد. هر مرحله بر روی یک فایل قطعه و همان نقطه تماس مهندسی اجرا می شود ، که در واقع یک پلت فرم یک مرحله ای را از مجموعه ای از فروشندگان جداگانه مدیریت شده متمایز می کند.
آماده سازی قطعه برای آسیاب، تراشکاری یا ریخته گری
یک فایل به خوبی آماده شده زمان نقل قول را کوتاه می کند و خطر تفسیر نادرست الزامات را کاهش می دهد. فهرست زیر جزئیاتی را پوشش میدهد که مستقیماً بر بازگشت قطعه آسیاب شده، چرخانده شده یا ریختهگری شده دقیقاً همانطور که در نظر گرفته شده است تأثیر میگذارد.
- هر زمان که یک ویژگی دقیق در میان باشد، به جای صادرات مش، یک فایل بومی یا STEP ارائه دهید.
- دو یا سه ویژگی را که واقعا تناسب یا عملکرد را کنترل میکنند، بهجای علامتگذاری هر بعد بهعنوان حیاتی، صدا کنید.
- طرح مبنا را بیان کنید که قطعه در مونتاژ نهایی خود از آن استفاده خواهد کرد.
- درجه مواد را دقیقاً مشخص کنید، زیرا آلومینیوم 6061 و 7075، یا ضد زنگ 303 و 316، در مسیر ابزار یکسان رفتار بسیار متفاوتی دارند.
- مقدار را در حال حاضر و مقدار مورد انتظار را در ماههای بعد مشخص کنید، زیرا این تغییر میکند چه فرزکاری، تراشکاری یا ریختهگری خلاء مسیر کارآمدتر باشد.
عرضهکنندهای که این اطلاعات را در اولین پیام دریافت میکند، معمولاً میتواند در همان روز یک نقل قول معنیدار و قابلیت تولید را بازگرداند، نه اینکه قبل از شروع مکالمه واقعی، یک سری سؤالات روشنکننده را طی کند.
سوالات متداول
Q1: چه زمانی باید چاپ FDM را به جای ماشینکاری CNC برای نمونه اولیه انتخاب کنم؟
زمانی FDM را انتخاب کنید که اولویت سرعت و پیچیدگی هندسی است نه تحمل محدود یا یک ماده تایید شده خاص. FDM در حفره های داخلی، اشکال ارگانیک و تکرارهای سریع طراحی که ممکن است یک قطعه سه بار در هفته تغییر کند، برتر است. هنگامی که طراحی تثبیت شد و قطعه به مواد مهندسی خاص، تحمل سخت یا ظاهر کامل نیاز داشت، ماشینکاری CNC مسیر مناسبتری میشود.
Q2: تفاوت بین فرز CNC سه محوره و پنج محوره در عمل چیست؟
فرز سه محوره ابزار برش را در امتداد سه جهت خطی حرکت می دهد و هندسه مسطح و محفظه را به نحو احسن انجام می دهد، اما برای رسیدن به ویژگی های دیگر وجوه نیاز به تغییر موقعیت قطعه دارد. فرز پنج محوره حرکت چرخشی همزمان را اضافه می کند و به ابزار اجازه می دهد تا بدون تغییر موقعیت قطعه به زوایای مرکب و چند وجهی برسد. مزیت عملی این است که ویژگیهای ماشینکاری شده در یک راهاندازی پنج محوره نسبت به ویژگیهای مشابهی که در چندین راهاندازی سه محوره ماشینکاری شدهاند، رابطه محکمتری با یکدیگر دارند.
Q3: چرا چرخش CNC به طور کلی دقیق تر از فرز برای ویژگی های استوانه ای است؟
چرخاندن قطعه کار را به طور مداوم در برابر ابزار برش می چرخاند، که یک سطح طبیعی یکنواخت و متحدالمرکز را بدون بخش های مجزای مسیر ابزار که برای فرز کردن یک ویژگی گرد نیاز دارد، ایجاد می کند. این روش برش پیوسته خطای موقعیت یابی را که هنگام نزدیک شدن یک کاتر به سطح منحنی از چندین زوایای انباشته می شود، کاهش می دهد، به همین دلیل است که تلورانس های قطری در قطعات چرخانده معمولاً از ویژگی های آسیاب شده مشابه سخت تر است.
Q4: ریخته گری خلاء چه تفاوتی با قطعات سیلیکونی قالب گیری فشرده دارد؟
ریختهگری خلاء رزین پلیاورتان را در قالب سیلیکونی میریزد تا ظاهر و رفتار مکانیکی پلاستیکهای تولیدی مانند ABS یا پلیپروپیلن را شبیهسازی کند و زمانی انتخاب میشود که قطعه نهایی واقعاً از پلاستیک سفت و سخت یا نیمه سخت ساخته شود. قطعات سیلیکونی قالبگیری فشرده از لاستیک سیلیکونی واقعی استفاده میکنند که تحت حرارت و فشار در یک قالب فلزی کار میکنند، و زمانی انتخاب میشوند که خود قطعه نیاز به الاستومری واقعی داشته باشد، مانند واشر، مهر و موم یا دستگیره که باید به طور مکرر خم شود و در محدوده دمایی وسیع مقاومت کند.
Q5: یک قطعه ماشینکاری پیچیده معمولی به چند راه اندازی نیاز دارد؟
در یک ماشین سه محوره استاندارد، یک قطعه با ویژگیهای چند وجهی معمولاً به دو تا چهار راهاندازی جداگانه نیاز دارد که هر کدام شامل تغییر موقعیت و ارجاع مجدد قطعه است. در یک ماشین پنج محور، می توان به بسیاری از همان ویژگی ها در یک راه اندازی دسترسی پیدا کرد، که هم زمان ماشینکاری سپری شده و هم خطای موقعیت انباشته بین ویژگی ها را کاهش می دهد. تعداد مناسب تنظیمات برای هر قطعه معین به هندسه خاص آن بستگی دارد و باید قبل از نقل قول نهایی با تامین کننده صحبت شود.
Q6: هنگام درخواست قیمت فرز یا تراشکاری چه اطلاعاتی را باید لحاظ کنم؟
شامل یک فایل STEP، یک نقشه 2 بعدی که ابعاد بحرانی و تحمل آنها، درجه دقیق مواد مورد نیاز، سطح مورد نظر، و مقدار مورد نیاز در حال حاضر را به همراه هر حجم مورد انتظار آینده نشان می دهد. توجه به محیط کار قطعه، از جمله قرار گرفتن در معرض دما و هرگونه تماس شیمیایی، همچنین به تامین کننده کمک می کند تا قبل از شروع ماشینکاری و نه پس از برش اولین دسته، تأیید کند که انتخاب ماده قبل از شروع ماشینکاری مناسب است.
اطلاعات تماس
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
اضافه کنید
-

ساختمان 7، شماره 188، بخش هونگنی از جاده ژا وانگ، منطقه دانگو، شهر پینگهو، شهر جیاکسینگ، استان ژجیانگ، چین
حق چاپ © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. سازندگان پلت فرم تولید هوشمند یکپارچه OEM/ODM
