کارخانه چاپ سه بعدی و ریخته گری وکیوم چین SLA، DLP، SLS و SLM
پاسخ مستقیم: تطبیق فناوری چاپ با قسمت مورد نیاز
اگر قبل از ثبت سفارش با یک کارخانه خدمات چاپ سه بعدی رزینی SLA چین یا یک کارخانه چاپ سه بعدی نایلون SLS در چین، SLA، DLP، SLS و SLM را مقایسه میکنید، تصمیم به سه سؤال به این ترتیب پرسیده میشود: این قطعه به چه سطحی نیاز دارد تا دستگاه را ترک کند، چه بار مکانیکی در سال جاری مورد نیاز است و چه تعداد قطعه مورد نیاز است. SLA فرآیندهای رزین و DLP بر روی صافی سطح و وفاداری ابعادی، نایلون SLS در دوام عملکردی بدون ساختارهای پشتیبانی، و فلز SLM بر روی قطعاتی که باید از بار مکانیکی و حرارتی واقعی دوام بیاورند، برنده میشوند. . ریختهگری با خلاء در کنار هر سه به عنوان پل ارتباطی به دستههای بیست تا دویست قطعه پس از تأیید یک الگوی اصلی قرار میگیرد، و تکمیل سطح مرحلهای است که هر یک از این خروجیها را به بخشی تبدیل میکند که ظاهر و عملکردی شبیه به یک محصول نهایی داشته باشد.
یک میانبر مفید برای اولین بار: زمانی که قطعه با چشم مورد قضاوت قرار میگیرد یا با فاصله تنگ نصب میشود، SLA یا DLP را انتخاب کنید، نایلون SLS را انتخاب کنید زمانی که قطعه به طور مکرر جابجا میشود، گیره یا مونتاژ میشود، زمانی که قطعه گرما، فشار یا بار ساختاری را دید که پلاستیک نمیتواند دوام بیاورد، فلز SLM را انتخاب کنید. یک تولید کننده چاپ سه بعدی رزین SLA سفارشی چین که DLP، SLS، SLM، ریخته گری خلاء و تکمیل سطح را در زیر یک سقف نیز اجرا می کند، نیاز به دستکاری فروشندگان جداگانه برای هر مرحله از آن تصمیم را از بین می برد.
باقیمانده این مقاله از طریق هر فناوری با جزئیات فنی کار میکند، آنها را بر اساس معیارهایی مقایسه میکند که در واقع تصمیمگیری منبع را هدایت میکنند، و توضیح میدهد که چگونه ریختهگری خلاء و تکمیل سطح، مسیر را از یک نمونه اولیه چاپ شده به دستهای از قطعات درجه تولید کامل میکند.
چاپ سه بعدی رزین SLA: استاندارد برای نمونه های اولیه صاف و دقیق
استریولیتوگرافی رزین مایع را لایه به لایه با استفاده از لیزر ردیابی شده در سراسر ناحیه ساخت، درمان می کند، که برخی از صاف ترین سطوح ساخته شده را در هر فرآیند چاپ سه بعدی ایجاد می کند. خدمات چاپ سه بعدی sla معمولاً اولین توقف برای مدلهای ظاهری، محفظههای شفاف، محفظههای محکم و الگوهای اصلی در نظر گرفته شده برای ریختهگری در خلاء است، زیرا سطحی که از دستگاه خارج میشود به پایانی نزدیک میشود که سایر فرآیندها تنها پس از سنبادهزنی ثانویه به آن میرسند.
جایی که چاپ رزین SLA جایگاه خود را به دست آورده است
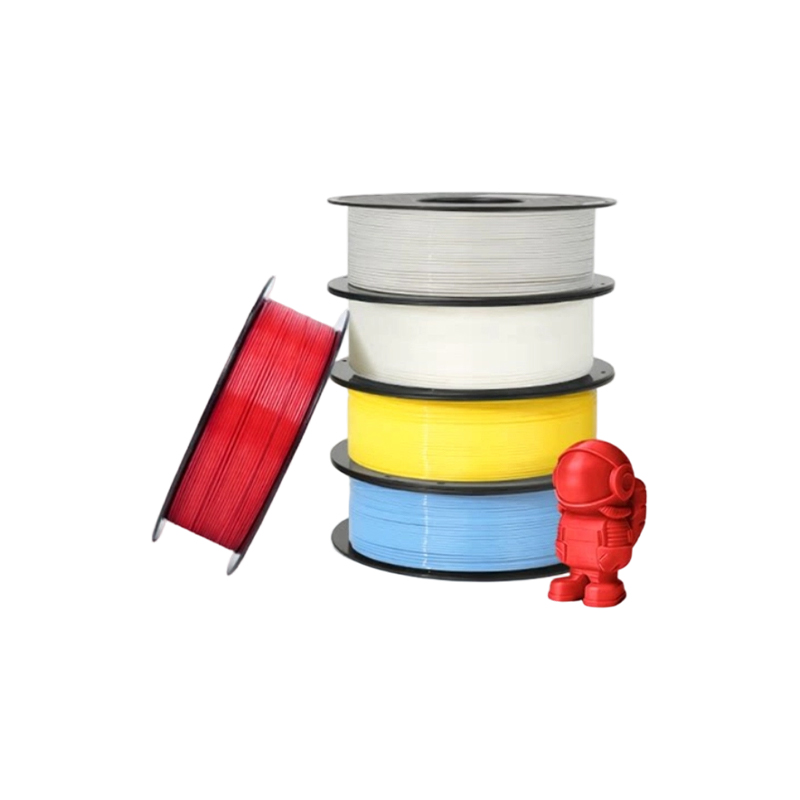
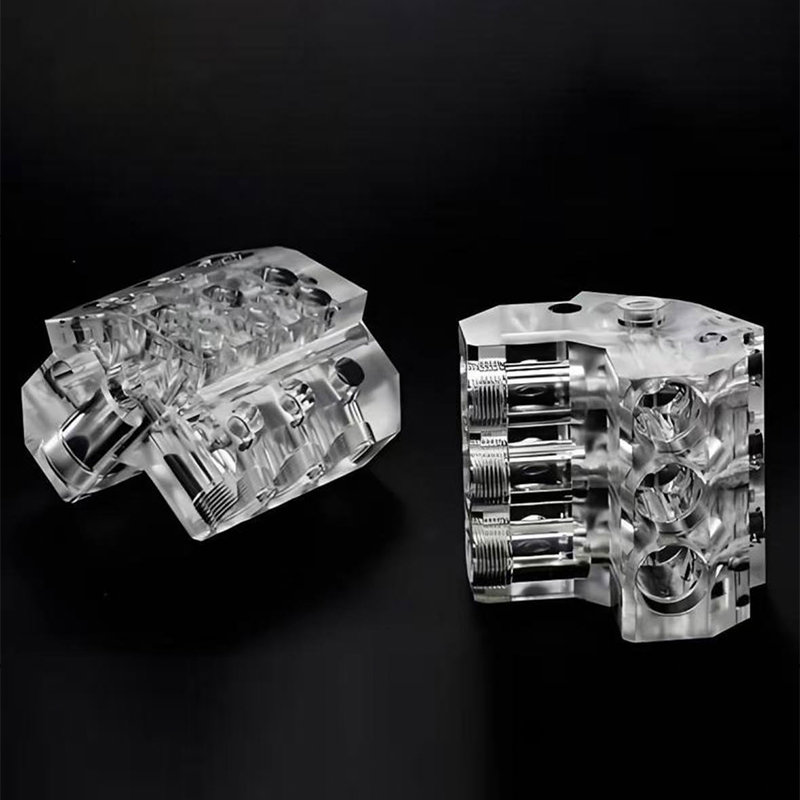
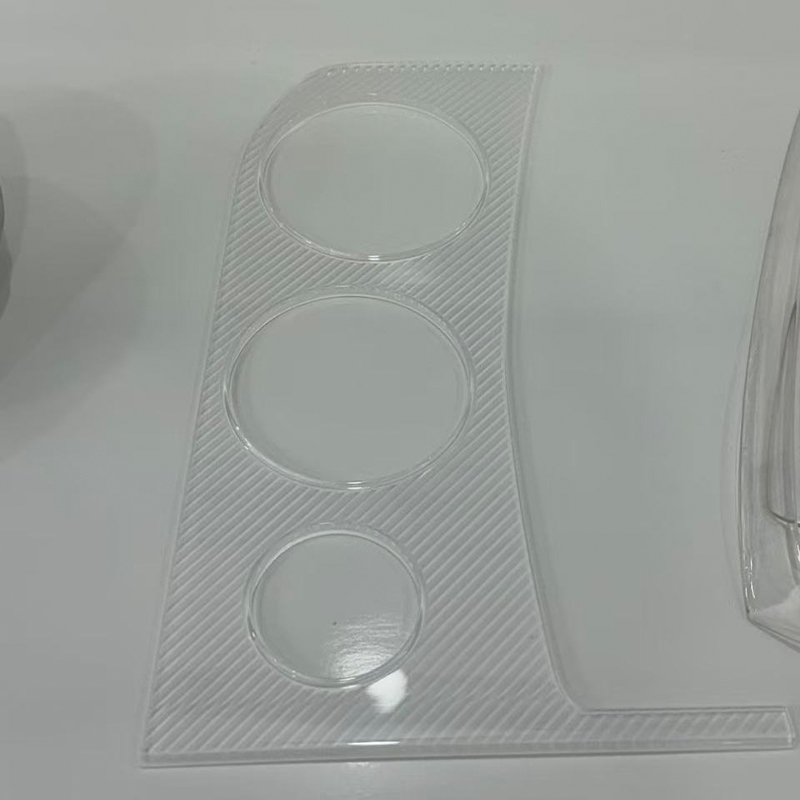
یک تامینکننده خدمات چاپ سهبعدی رزین چینی SLA معمولاً خانوادههای رزین استاندارد، سخت، شفاف و مقاوم در برابر حرارت را ذخیره میکند که هر کدام برای اهداف پایین دستی متفاوتی فرموله شدهاند. رزین های استاندارد جزئیات دقیق را در اولویت قرار می دهند و پیش فرض برای بررسی طراحی هستند. رزینهای سخت و بادوام با ترموپلاستیکهای مهندسی و تناسب کت و شلوار و تست عملکردی سبک، شکاف را کم میکنند. رزینهای شفاف اجازه میدهند که ویژگیهای داخلی بدون برش قطعه بررسی شوند، که برای طراحیهای سیال و نورپردازی ارزشمند است. گریدهای مقاوم در برابر حرارت در شرایط گرم شکل خود را حفظ میکنند و زمانی که یک قطعه رزین باید به عنوان یک قالب قالب کوتاهمدت دو برابر شود، انتخاب معمولی است، زیرا استاد باید در چرخههای ریختهگری سیلیکونی مکرر بدون نرم شدن زنده بماند.
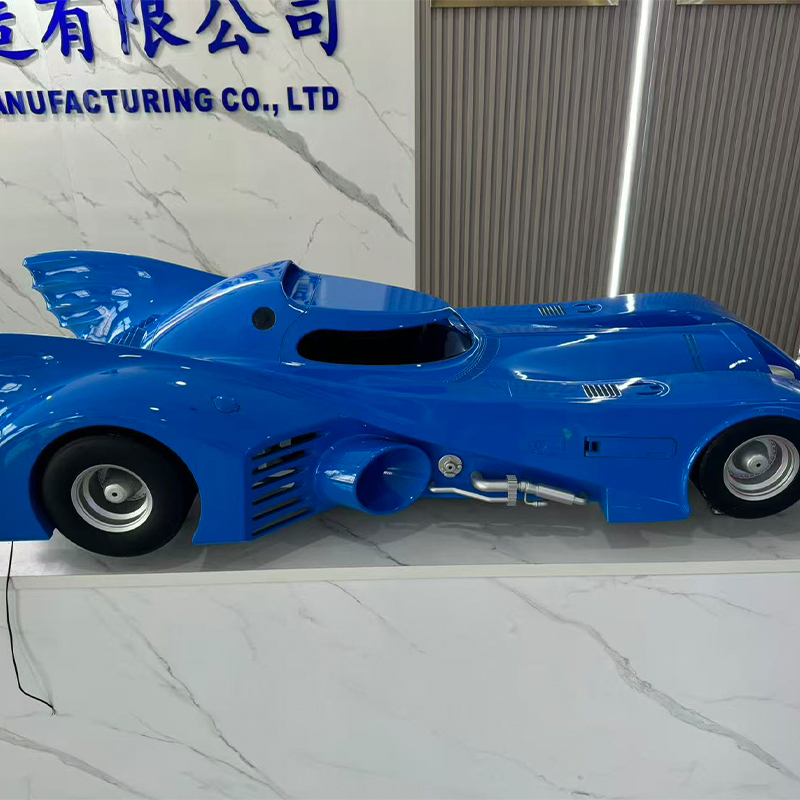
ارتفاع لایه بین 0.025 میلی متر تا 0.1 میلی متر معمول است و یک قطعه SLA به خوبی تمام شده را می توان سمباده زد و به سطحی که از نمونه قالب گیری تزریقی قابل تشخیص نیست، پرایم کرد. پس از عبور از پوشش سطح. دقیقاً به همین دلیل است که چاپ رزین اسلا اغلب با ریختهگری خلاء همراه میشود: قسمت چاپ شده محصول نهایی نیست، این اصلی است که هر کپی را که در ادامه میآید تعریف میکند.
چاپ سه بعدی رزین DLP: سرعت و تکرارپذیری برای اجرای نمونه اولیه
پردازش نور دیجیتال به جای ردیابی نقطه به نقطه، کل سطح مقطع رزین را در یک فلاش نور پیش بینی شده درمان می کند، که به تولید کننده خدمات چاپ سه بعدی رزین چینی DLP مزیت سرعت قابل توجهی در قطعات با ردپای کوچک و ارتفاع قابل توجه می دهد. از آنجایی که هر لایه بدون توجه به جزئیاتی که دارد در یک نوردهی بهبود مییابد، DLP به ویژه برای اجزای کوچک و پیچیده هندسی که در مقادیر کم تولید میشوند کارآمد است، به همین دلیل است که ارتباط نزدیکی با یک سرویس نمونه اولیه چاپ سه بعدی دارد که باید به سرعت تکرارهای طراحی را تغییر دهد.
DLP از ترکیب شیمیایی رزین SLA و بنابراین کیفیت سطح آن بهره میبرد، اما این دو فناوری برای اشکال مختلف ساخت بهینهسازی شدهاند: SLA با زیبایی بیشتری در یک منطقه ساخت مسطح بزرگ مقیاسبندی میشود، در حالی که مقیاس DLP در جهت عمودی برای قطعات کوچکتر کارآمدتر است. یک ارائهدهنده خدمات نمونهسازی سهبعدی توانا، به جای اینکه برای هر درخواست، یک فناوری را پیشفرض کند، به هر کدام از این دو ماشین متناسب با هندسهاش، کار اختصاص میدهد.
برنامه های کاربردی DLP معمولی
محفظهها و گیرههای کانکتور کوچک که نیاز به رزوه ریز یا جزئیات مناسب دارند.
قطعات دندانپزشکی، سمعک و جواهرات مجاور که به بافت سطحی میکرونی نیاز دارند.
چرخههای طراحی تکراری که در آن چندین ویرایش باید در یک روز کاری چاپ و مقایسه شوند.
الگوهای اصلی برای قطعات ریخته گری کوچک که با ریخته گری خلاء در دسته ها تکرار می شوند.
تامینکننده نمونه اولیه چاپ رزین سهبعدی DLP چین که همچنین ماشینآلات و قطعات تکمیل میکند، میتواند یک DLP Master را مستقیماً به ریختهگری در خلاء و بدون دستدف حمل کند، جایی که سرویس نمونه اولیه چاپگر سهبعدی دیگر یک مرحله مستقل نیست و بخشی از یک مسیر تولید مداوم میشود.
مقایسه SLA و DLP در معیارهای مهم
خریداران اغلب می پرسند که آیا SLA یا DLP انتخاب بهتری است، بدون اینکه متوجه شوند که هر دو به یک خانواده پخت رزین تعلق دارند و عمدتاً در نحوه اعمال نور متفاوت هستند. نمودار میله ای زیر هر دو فناوری را در پنج معیار عملی در مقیاس یک تا ده، بر اساس عملکرد معمولی در یک محیط تولید خوب، امتیاز می دهد.
از این مقایسه پنج نکته برجسته است. سرعت بالای سطح مسطح به نفع SLA است زیرا لیزر آن میتواند یک پلت فرم گسترده را در یک گذر بدون جریمه رزولوشن ردیابی کند که DLP هنگامی که پروژکتور ثابت آن باید در یک میدان بزرگ مقیاس شود. سرعت عمودی بخش کوچک به دلیل مخالف DLP است: یک ردپای کوچک به این معنی است که هر لایه بدون در نظر گرفتن ارتفاع قطعه تقریباً فوراً چشمک می زند. جزئیات ریز سطح اساساً گره خورده است، زیرا هر دو توسط شیمی رزین یکسان و اندازه نقطه یا پیکسل قابل مقایسه در تنظیمات معمولی محدود می شوند. حجم ساخت زیاد به وضوح به نفع SLA است که رویکرد مبتنی بر لیزر آن به پلتفرمهای بزرگتر بسیار مقرون به صرفهتر از یک سیستم مبتنی بر پروژکتور است. تکرارپذیری دستهای کمی به نفع DLP است، زیرا قطعات یکسانی که در سراسر یک میدان برجستگی ثابت قرار گرفتهاند، با تغییرات موقعیتی کمتری نسبت به لیزری که یک منطقه وسیع را فرا میگیرد، تودرتو شدهاند. هیچ کدام از این دو فناوری به طور قطعی برتر نیستند. انتخاب مناسب کاملاً به اندازه قطعه و شکل دسته بستگی دارد به همین دلیل است که یک فروشگاه نمونه سازی خدمات پرینت سه بعدی جدی هر دو نوع ماشین را در دسترس نگه می دارد تا اینکه هر کار را از طریق یک پلت فرم اجباری کند.
چاپ سه بعدی نایلون SLS: قطعات کاربردی بدون ساختار پشتیبانی
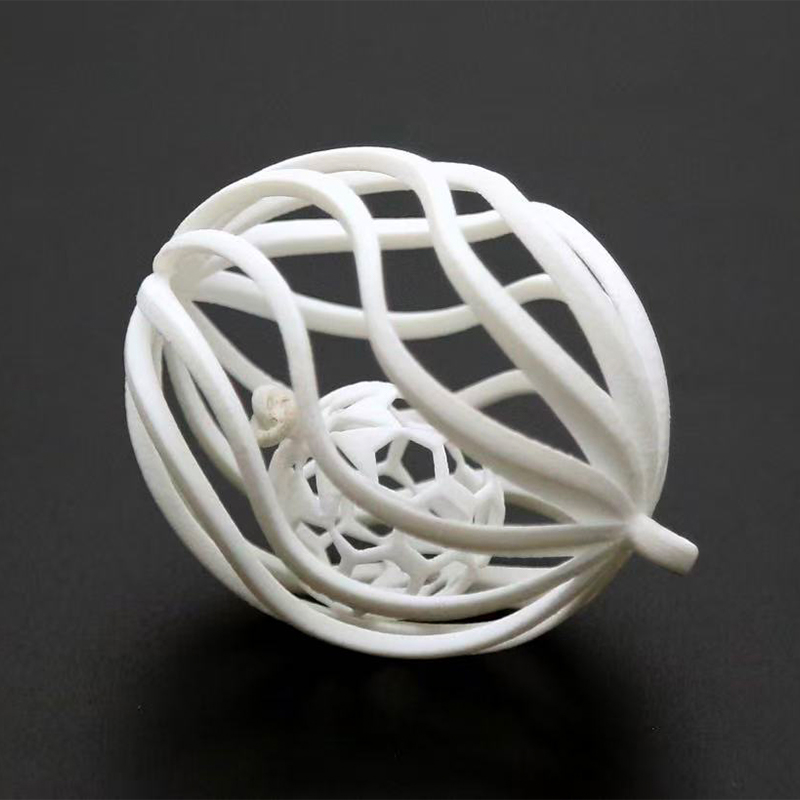
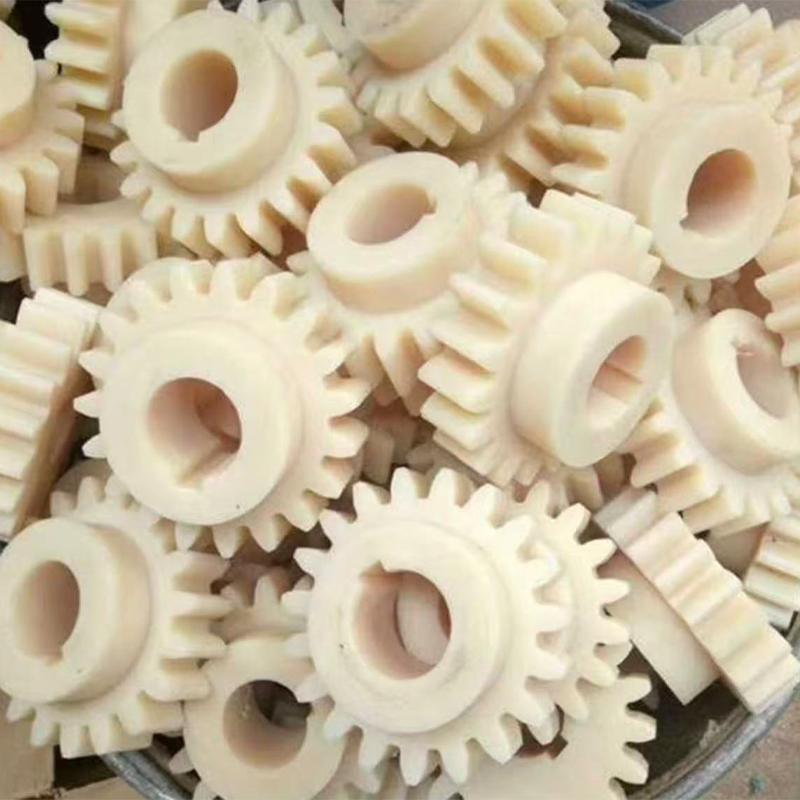
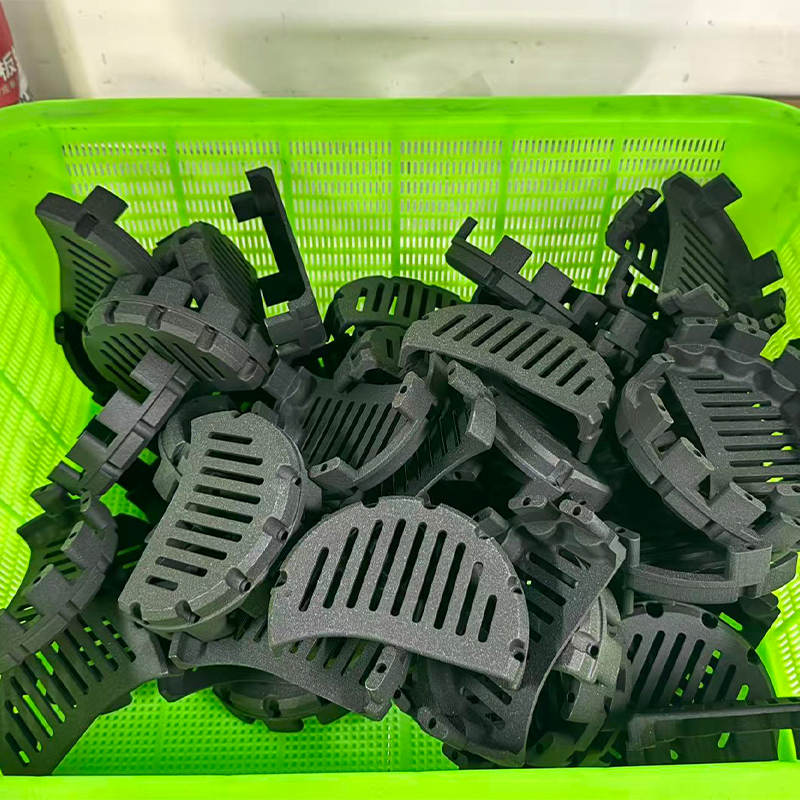
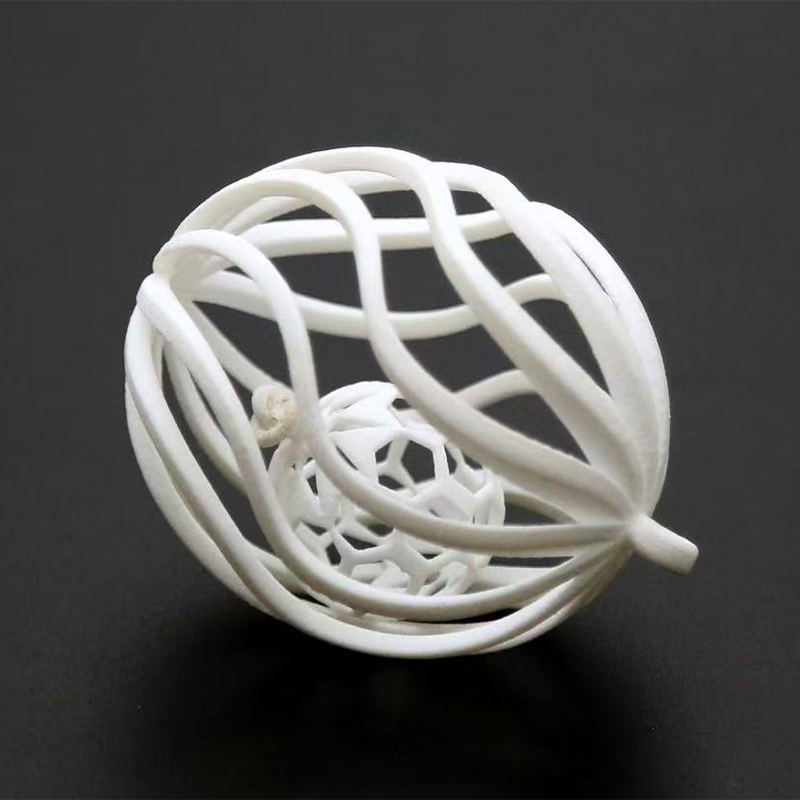
زینترینگ لیزری انتخابی نایلون پودری را با لیزر در داخل یک بستر پودر گرم شده ذوب می کند و پودر ذوب نشده اطراف هر قسمت به عنوان تکیه گاه خود در طول ساخت عمل می کند. این واقعیت واحد همه چیز را در مورد آنچه که سرویس چاپ سه بعدی نایلونی می تواند تولید کند تغییر می دهد: کانال های داخلی، مجموعه های در هم قفل شده، دنده های نازک و لولاهای زنده را می توان بدون ساختار تکیه گاه برای برداشتن بعد از آن، تو در تو و با هم چاپ کرد.
رفتار مادی که برای قطعات واقعی مهم است
PA12 درجه کار برای چاپ نایلون sls باقی می ماند و تعادل خوبی از سفتی، مقاومت در برابر ضربه و مقاومت شیمیایی را برای استفاده عمومی ارائه می دهد. PA11 ازدیاد طول بیشتری را قبل از شکستگی ارائه میدهد، که مناسب ویژگیهای فیت فوری و قطعاتی است که به طور مکرر در سرویس خم میشوند. گریدهای نایلونی پر از شیشه و پر شده با کربن، سفتی و پایداری ابعادی را به میزان قابل توجهی افزایش میدهند، که برای جکها، فیکسچرها و براکتهایی که باید یک نقطه دقیق را تحت نیروی گیره نگه دارند، اهمیت دارد. چون قطعات نایلونی سه بعدی با خواص مکانیکی به اندازه کافی همسانگرد در اکثر هواپیماها از دستگاه خارج می شوند. ، آنها را می توان به عنوان نمونه های اولیه کاربردی واقعی و نه به عنوان مدل های نمایشگر در نظر گرفت، مشروط بر اینکه جهت گیری قطعه در طول ساخت برای بارهایی که واقعاً مشاهده می کند در نظر گرفته شده باشد.
سطح ساخته شده دارای یک بافت مات کمی دانه دانه از پودر اطراف است. برای قطعاتی که به سمت یک روکش رنگ شده یا آرایشی می روند، این بافت در حین تکمیل سطح از طریق بلاست کردن مهره، صاف کردن بخار یا سنباده زدن دستی قبل از اعمال هرگونه پوشش حذف می شود.
SLM Metal 3D چاپ: هندسه ای که ماشینکاری نمی تواند به آن برسد
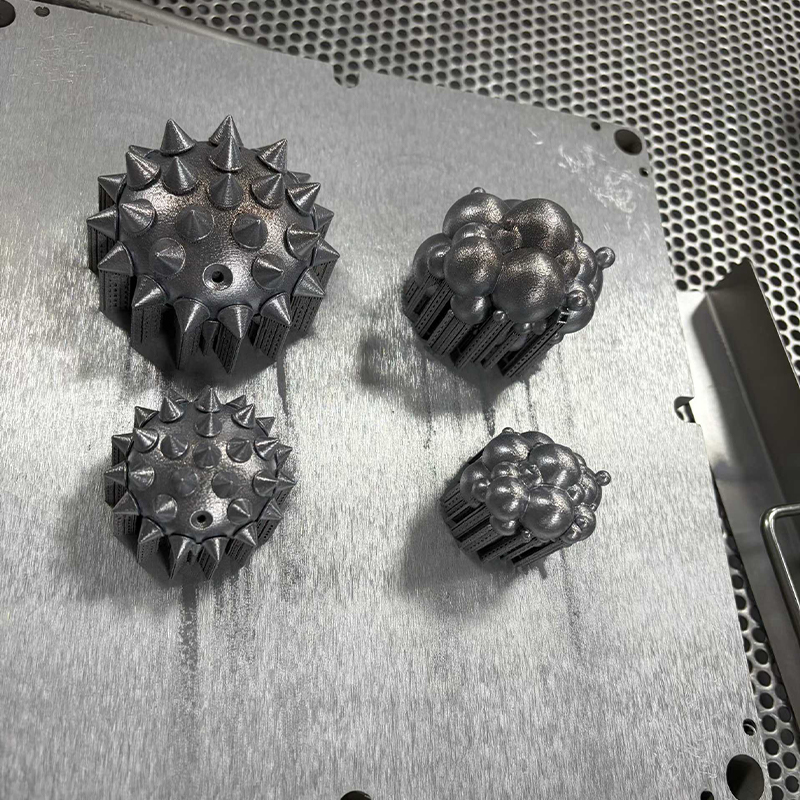
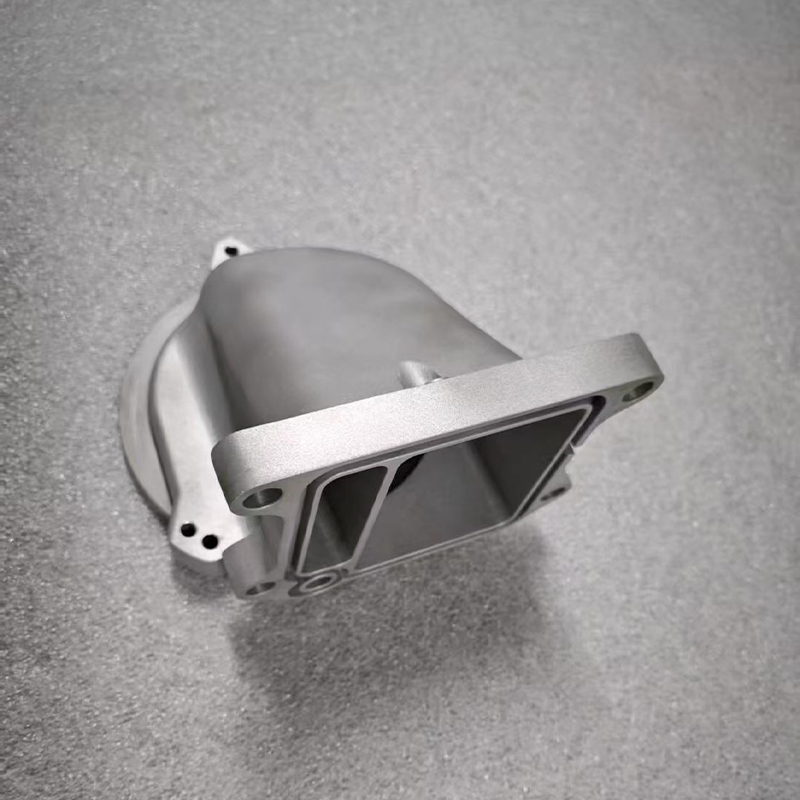
ذوب لیزری انتخابی به طور کامل لایه به لایه پودر فلز را ذوب می کند تا قطعات فلزی متراکم و کاربردی را مستقیماً از یک فایل دیجیتال تولید کند. یک عملیات چاپ سه بعدی فلزی صنعتی، هندسهای را به دست میآورد که ابزار برش از نظر فیزیکی نمیتواند به آن برسد: کانالهای خنککننده منسجم که از خطوط یک حفره قالب پیروی میکنند، ساختارهای شبکهای داخلی که وزن را کاهش میدهند در حالی که سختی را حفظ میکنند، و مسیرهای بار بهینهشده با توپولوژی که مواد را فقط در جایی که تحلیل تنش میگوید متعلق به آن است، هدایت میکند.
مواد و رشته پس از پردازش
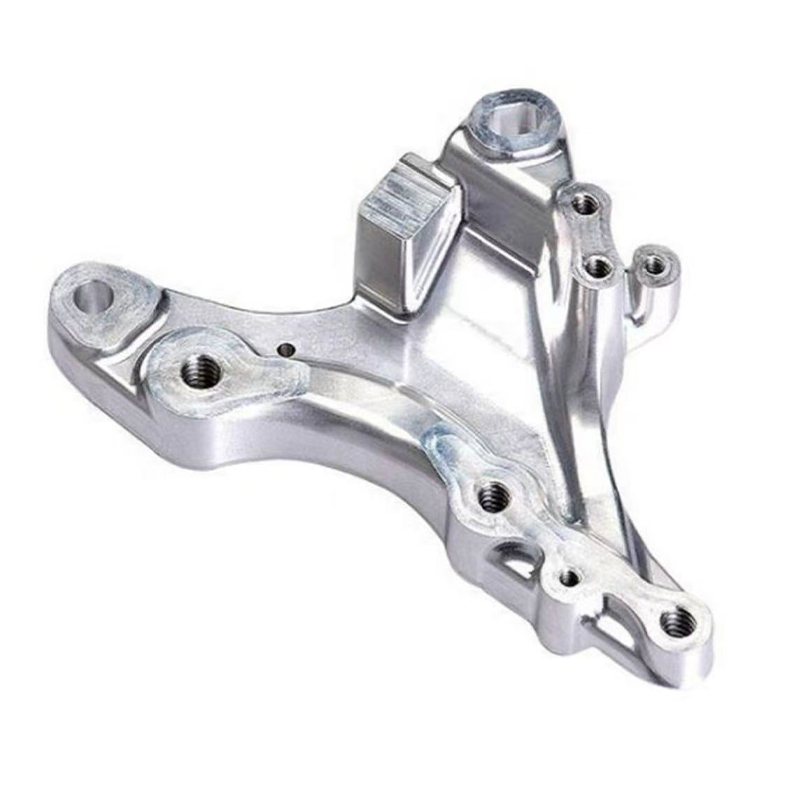
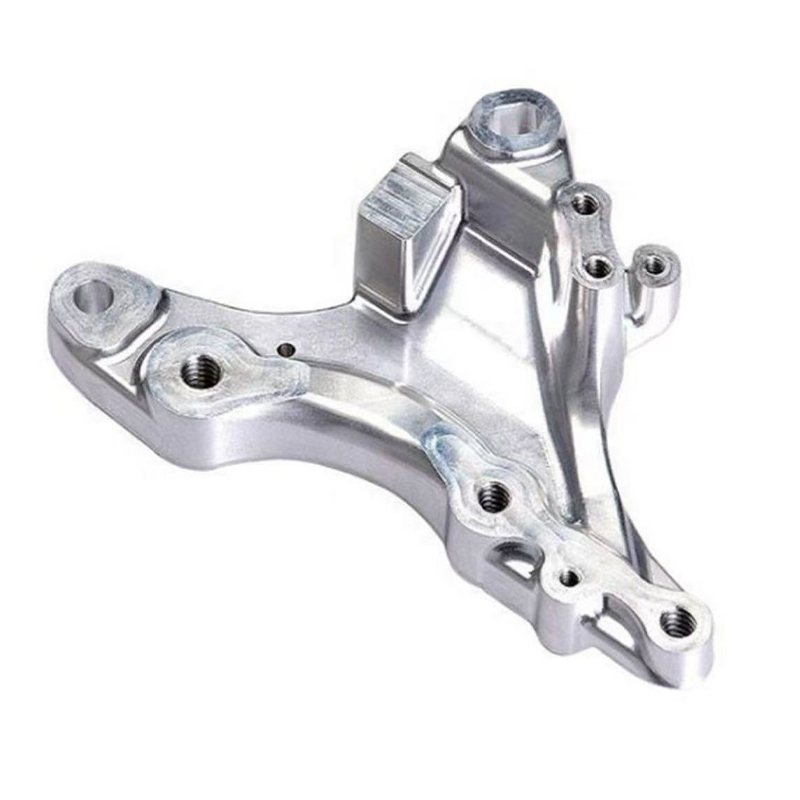
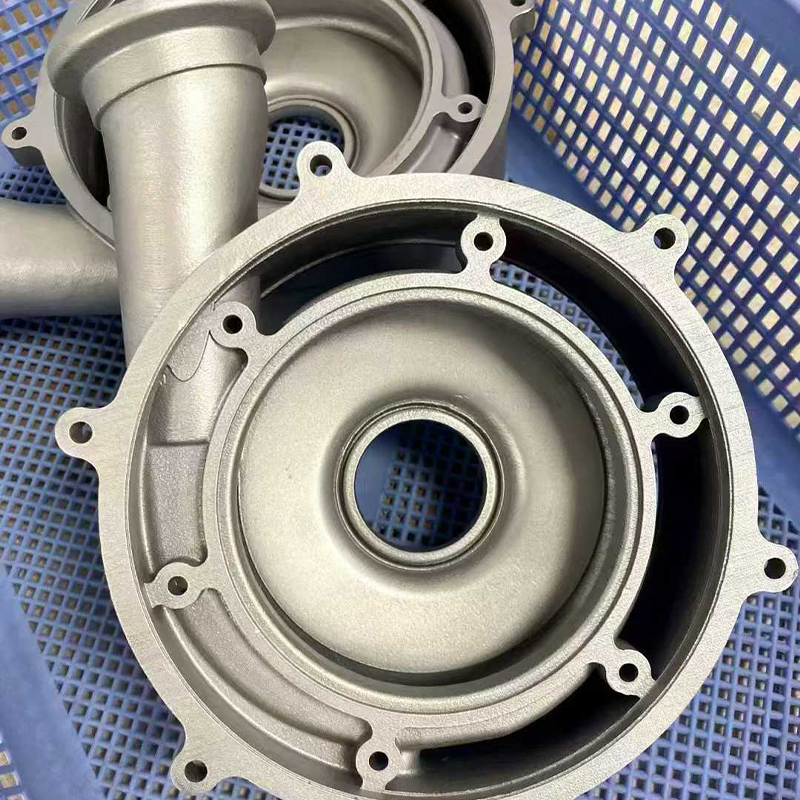
یک کارخانه خدمات چاپ سه بعدی فلزی SLM چین معمولاً آلیاژهای آلومینیوم را برای قطعات ساختاری سبک، نمرات فولاد ضد زنگ برای اجزای مقاوم در برابر خوردگی، فولادهای ابزار برای درج های قالب که نیاز به خنک کننده منسجم دارند و تیتانیوم را برای کاربردهای با استحکام بالا و وزن کم پردازش می کند. آنچه که پرینت سه بعدی فلزی سفارشی را که به درستی انجام می شود از قابلیت تزئینی صرف جدا می کند، ترتیبی است که به دنبال ساخت است: کاهش استرس در حالی که قطعه هنوز به صفحه ساخت متصل است، حذف دقیق سیم EDM یا اره نواری از صفحه، برداشتن ساپورت، و ماشین کاری تمام سطوح آب بندی، سوراخ یاتاقان و ویژگی های نخ. یک قطعه SLM که روی سطوح عملکردی آن ماشینکاری نشده است هرگز نباید به عنوان یک جزء دقیق نصب شود. ، صرف نظر از اینکه چاپ خام چقدر دقیق ظاهر می شود.
برای اجزای بزرگتر، چاپ سه بعدی فلزی بزرگ معمولاً از طریق جهت گیری دقیق قطعات و در صورت لزوم، قطعه بندی و اتصال انجام می شود، زیرا محفظه های ساختمانی تخت پودری فلزی ذاتاً کوچکتر از سیستم های پلیمری هستند. شرکتهای چاپ سهبعدی فلزی که بخشهای CNC را نیز اداره میکنند، میتوانند یک مجموعه فلزی تقسیمبندی شده را در همان مکانی که آن را چاپ کردهاند، ماشینکاری کنند و از حمل و نقل دوم برای قطعه فلزی نیمه تمام شده و گرانقیمت اجتناب کنند.
چهار فناوری چاپ در کنار هم
جدول زیر پوشش عملی SLA، DLP، SLS و SLM را که معمولاً ارائه میشوند، خلاصه میکند تا از انتخاب فناوری گذر اول قبل از شروع برنامهریزی دقیق فرآیند پشتیبانی کند.
مقایسه وضوح لایه معمولی، پرداخت سطح، خانواده مواد و بهترین کاربرد برای چاپ سه بعدی SLA، DLP، SLS و SLM.
تکنولوژی
ارتفاع لایه معمولی
سطح ساخته شده
خانواده مادی
بهترین استفاده
SLA
0.025-0.1 میلی متر
Ra 3-6 میکرومتر
رزین استاندارد، سخت، شفاف و مقاوم در برابر حرارت
مدل های ظاهری، استادان قالب
DLP
0.025-0.1 میلی متر
Ra 3-6 میکرومتر
رزین استاندارد و مهندسی
قطعات کوچک با جزئیات، تکرار سریع
SLS
0.06-0.12 میلی متر
Ra 10-15 میکرومتر
PA12، PA11، نایلون پر شده
قطعات کاربردی، مجموعه های پیچیده
SLM
0.02-0.06 میلی متر
Ra 8-20 میکرومتر
آلومینیوم، ضد زنگ، فولاد ابزار، تیتانیوم
قطعات باربر و حرارتی
الگوی موجود در جدول ثابت است: وضوح و کیفیت سطح در یک جهت حرکت می کنند که مواد از رزین به سمت فلز حرکت می کنند، در حالی که قابلیت عملکردی در جهت دیگر حرکت می کند. SLA و DLP در انتهای ظریف برای پایان قرار می گیرند، اما انتهای نرم برای انجام وظایف مکانیکی، SLS با دوام عملکردی واقعی در وسط قرار می گیرد، و SLM در انتهای انتهایی قرار می گیرد که در آن فرآیند پلاستیک به سادگی نمی تواند دنبال شود. هیچ فناوری واحدی در این جدول عملکرد بهتری نسبت به سایرین در هر ستون ندارد دقیقاً به همین دلیل است که یک تأمینکننده خدمات چاپ سهبعدی صنعتی چین که هر چهار گزینه را اجرا میکند، همه گزینهها را برای مشتری باز نگه میدارد که بخشی از آن از یک مدل بررسی طراحی به یک جزء تولید باربر تبدیل میشود.
ریخته گری خلاء: ضرب یک استاد در یک دسته آماده تولید
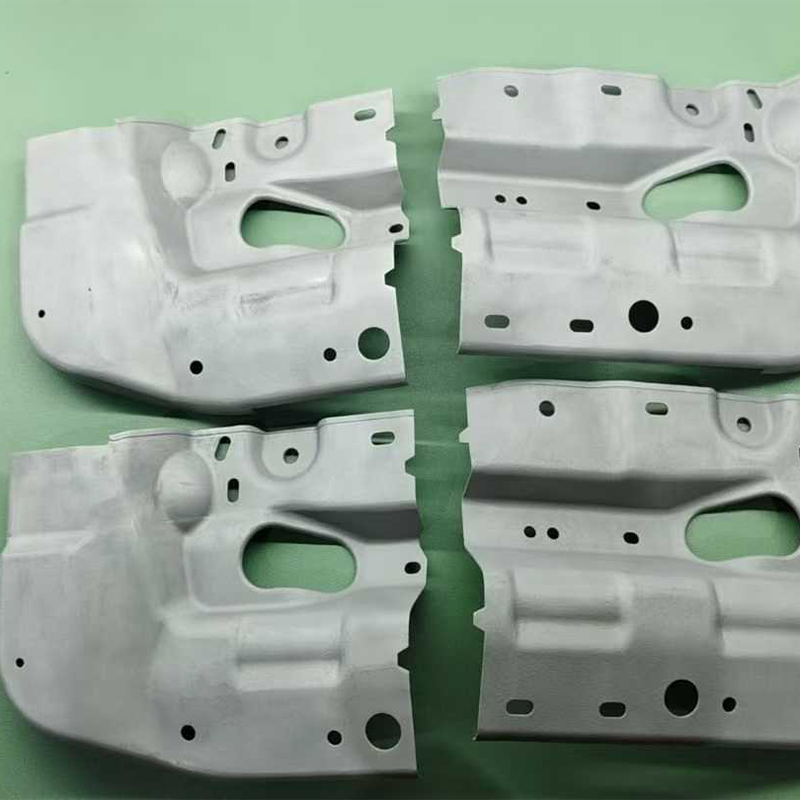
ریخته گری خلاء، همچنین به عنوان تکرار قالب سیلیکونی شناخته می شود، فضای بین یک نمونه اولیه معتبر و یک ابزار تولید کامل را اشغال می کند. یک کارخانه خدمات ریختهگری خلاء چین یک الگوی اصلی را انتخاب میکند که اغلب با چاپ SLA یا DLP یا ماشینکاری دقیق تولید میشود و آن را در سیلیکون مایع میپوشاند که تمام جزئیات سطح را خشک میکند. قالب پخته شده در امتداد یک خط جداسازی برنامه ریزی شده بریده می شود و رزین های پلی اورتان مهندسی شده برای شبیه سازی ABS، پلی پروپیلن، لاستیک یا اکریلیک شفاف تحت خلاء در حفره حاصل ریخته می شوند و هوای به دام افتاده را از بین می برند که در غیر این صورت فضای خالی در ریخته گری تمام شده باقی می ماند.
نمودار خطی زیر میانگین تعداد نسخههای قابل استفاده باقیمانده را هنگام بیرون کشیدن ریختهگریهای متوالی از یک قالب نشان میدهد، و نشان میدهد که چرا قالبها معمولاً به جای فشار دادن نامحدود، بازنشسته و جایگزین میشوند.
این منحنی قانون برنامه ریزی استاندارد مورد استفاده در صنعت را توضیح می دهد. وفاداری ابعادی برای ده تا پانزده ریخته گری اول بسیار نزدیک به استاد باقی می ماند، به همین دلیل است که کپی های اولیه از یک قالب از خود الگوی اصلی قابل تشخیص نیستند. کاهش قابل توجهی پس از پانزدهمین ریخته گری شتاب می گیرد زیرا سیلیکون شروع به از دست دادن قابلیت ارتجاعی می کند و گوشه های داخلی تیز با هر چرخه قالب گیری کمی گرد می شوند. با حدود بیست و پنج ریختگی، وفاداری معمولاً به اندازهای کاهش یافته است که یک عملیات آگاهانه کیفیت، قالب را بازنشسته میکند تا اینکه قطعات خارج از تحمل به مشتری برسد. به همین دلیل است که یک سفارش صد تکه در حدود چهار تا پنج قالب موازی برنامه ریزی شده است تا اینکه یک قالب تا فرسوده شود. ، از آنجایی که اجرای قالب ها به صورت موازی، هر ریخته گری را در ناحیه با وفاداری بالا این منحنی نگه می دارد. نکته مهم برای خریداران این است که قیمتهای دستهای ریختهگری خلاء باید مشخص کنند که چه تعداد قالب استفاده میشود، نه فقط تعداد کل قطعات، زیرا این جزئیات ثبات ابعادی دسته را بهطور کلی تعیین میکند.
خدمات تکمیل سطح: تبدیل یک قطعه خام به محصول نهایی
هر فرآیندی که در بالا توضیح داده شد، بخشی را با بافت خام مشخصی به جا می گذارد، و هیچ یک از آنها معمولاً در آن حالت خام به مشتری نهایی ارسال نمی شوند. یک تولید کننده خدمات تکمیل سطح در چین، پرینت، ریختهگری یا ماشینکاری شده را به قسمتی تبدیل میکند که با ظاهر مورد نظر و الزامات سطح عملکردی مطابقت داشته باشد، و این مرحله باید با دقتی مشابه با هر تحمل ابعادی مشخص شود.
گزینه های تکمیل برای قطعات چاپی، ریخته گری و ماشینکاری شده موجود است
سنباده کاری و پرداخت دستی برای حذف خطوط لایه از قطعات SLA، DLP و SLS قبل از پوشش.
منجوق و سند بلاست برای بافت مات یکنواخت روی قطعات نایلونی و فلزی.
صاف کردن بخار برای قطعات نایلونی که به سطح مهر و موم شده و کم اصطکاک نیاز دارند.
رنگ آمیزی اسپری مطابق با مرجع رنگ ارائه شده در سیستم های براق، ساتن، مات یا لمس نرم.
آنودایز برای قطعات آلومینیومی SLM که به مقاومت در برابر خوردگی و رنگ ثابت نیاز دارند.
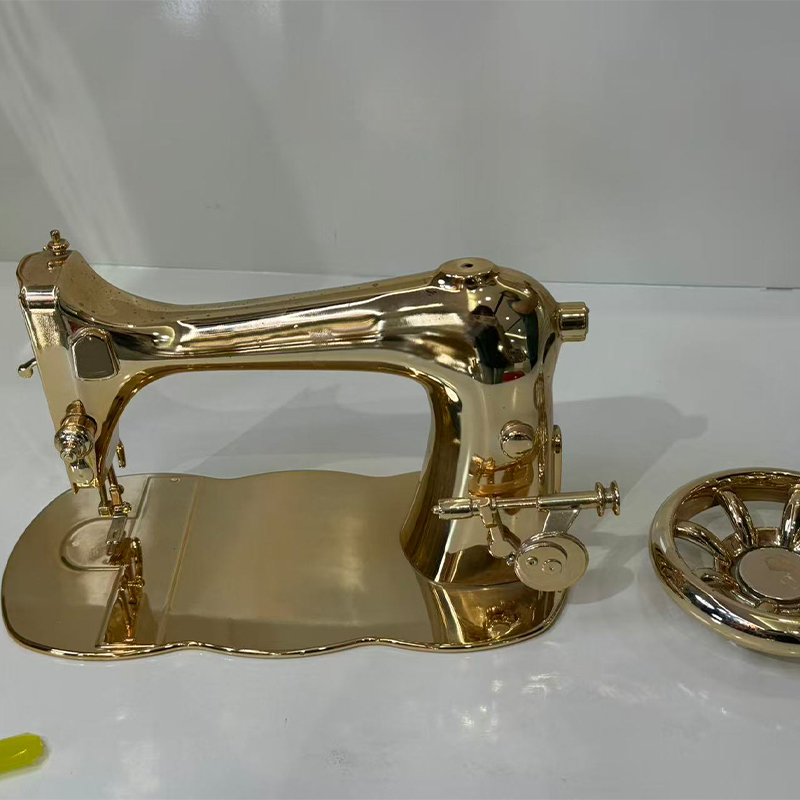
آبکاری و متالیزاسیون با خلاء برای سطوح تزئینی بازتابنده روی بسترهای پلاستیکی یا فلزی.
چاپ پد، چاپ سیلک و علامت گذاری لیزری برای آرم ها، افسانه ها و کدهای ردیابی.
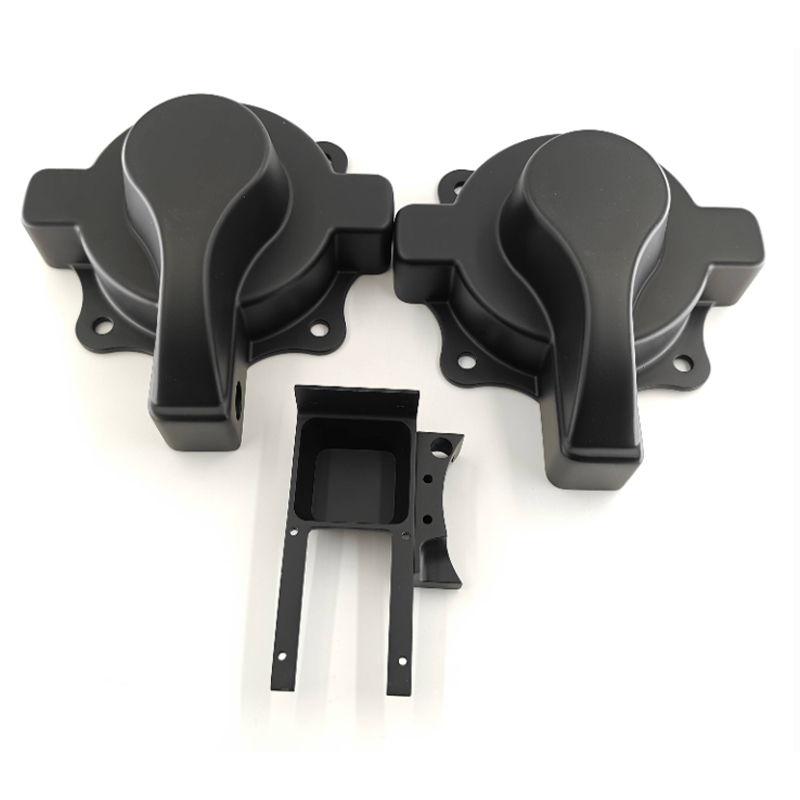
یک تامینکننده سطح قطعات CNC چین که خطوط چاپ، ریختهگری و ماشینکاری را نیز اداره میکند، میتواند قطعهای را بدون انتقال آن به فروشنده خارجی از این مرحله عبور دهد، که برای مجموعههای آرایشی که رنگ و براق باید با قطعات تولید شده توسط فرآیندهای مختلف مطابقت داشته باشد، بیشترین اهمیت را دارد. پوشاندن رزوه ها، سوراخ های یاتاقان و سطوح آب بندی قبل از پوشش، رایج ترین مشکل کیفیت در پرداخت سطح است. از آنجایی که یک لایه رنگ یا آبکاری معمولی 30 تا 60 میکرون ضخامت میافزاید که اگر ویژگی بدون محافظت باقی بماند، فاصله عملکردی را از بین میبرد.
انتخاب مسیر بر اساس اندازه دسته ای: یک چارچوب تصمیم
حجم اغلب تنها تعیین کننده ترین عامل در انتخاب بین چاپ مستقیم و ریخته گری خلاء است، بیشتر از ماده یا هندسه به تنهایی. نمودار زیر میانگین تلاش معادل هزینه را برای هر قطعه نشان می دهد که به عنوان یک شاخص نسبی به جای یک رقم ارزی، در برابر اندازه دسته ای برای چهار فناوری چاپ و ریخته گری در خلاء بیان می شود.
الگوی متقاطع در این نمودار تنها مفیدترین اطلاعات برای تصمیم گیری در مورد اندازه دسته ای است. در یک دسته، ریختهگری خلاء در بالای مقیاس تلاش قرار میگیرد، زیرا کل مرحله ساخت قالب بر روی یک قطعه شارژ میشود، و این تأیید میکند که هرگز نباید برای یک بار واقعی انتخاب شود. تقریباً با ده قطعه، منحنی ریختهگری خلاء بهشدت کاهش یافته است و با افزایش حجم، سریعتر از هر فناوری چاپی کاهش مییابد، و خیلی قبل از علامت پنجاه تکه از چاپ رزین SLA و DLP عبور میکند. فلز SLM در هر اندازه دسته ای نشان داده شده به طور مداوم بالای منحنی های رزین و نایلون قرار می گیرد و منعکس کننده پردازش اضافی پس از پردازش هر چاپ فلزی بدون در نظر گرفتن مقدار است. نایلون SLS صاف ترین و پایین ترین منحنی تقریباً در کل محدوده است که مزیت تجاری اصلی آن است: تلاش قابل پیش بینی برای هر قطعه بدون نیاز به سرمایه گذاری ابزار در هر حجمی. نقطه متقاطع بین چاپ مستقیم و ریخته گری خلاء معمولاً بین پانزده تا سی قطعه است. ، که محدوده ای است که در آن اکثر خریداران باید به طور فعال هر دو مسیر را به جای پیش فرضی که آخرین بار استفاده کرده اند مقایسه کنند.
مقایسه قابلیت برد کامل در تمام پنج مسیر
نمودار رادار زیر رزین SLA/DLP، نایلون SLS، فلز SLM و ریختهگری خلاء را در پنج معیار ارزیابی میکند که به طور مداوم در مکالمههای منبعیابی، در مقیاس یک تا پنج تکرار میشوند تا از مقایسه یک نگاه در هر مسیری که در این مقاله توضیح داده شده است، پشتیبانی کند.
این همپوشانی باعث می شود که مبادلات بین هر پنج معیار به طور همزمان قابل مشاهده باشد. SLA و DLP شکلی را تشکیل می دهند که به سمت پایان سطح و سرعت تک تکه کشیده شده است و نقش آنها را به عنوان سریع ترین مسیر برای یک نمونه اولیه قابل ارائه اما ضعیف ترین مسیر در کار مکانیکی تأیید می کند. فلز SLM به شدت به سمت وظایف مکانیکی و محدوده مواد حرکت می کند در حالی که مقیاس پذیری دسته ای و سرعت تک تکه را کاهش می دهد، این واقعیت را منعکس می کند که هر سازه فلزی بدون توجه به ساده بودن قطعه، پس از پردازش ثابت قابل توجهی دارد. نایلون SLS متعادلترین و با اندازه متوسط چند ضلعی گروه را تولید میکند، که با نقش آن بهعنوان حد وسط قابل اعتماد برای قطعات کاربردی که نیاز به تولید مکرر بدون شکنندگی رزین یا سربار فلز دارند، مطابقت دارد. ریخته گری خلاء به طور مشخص به سمت مقیاس پذیری دسته ای و پرداخت سطح کشیده می شود در حالی که با سرعت تک تکه منقبض می شود، دقیقاً با هویت آن به عنوان یک فرآیند ضرب به جای یک فرآیند ساخت اولیه مطابقت دارد. هیچ شکل واحدی نمودار کامل را پوشش نمی دهد ، که واضح ترین مدرکی است که نشان می دهد یک رابطه واقعی مفید با تامین کننده به دسترسی به هر چهار فناوری چاپ به علاوه ریخته گری و تکمیل بستگی دارد تا تخصص در یک مورد.
درباره شرکت تولید تجهیزات هوشمند ژجیانگ جیاهنگ
شرکت تولید تجهیزات هوشمند ژجیانگ جیاهنگ پیشگام در نوآوری و تولید صنعتی است. تیم طراحی متخصص ما ایده های مشتری را به طرح های کاربردی و زیبایی شناختی محصول تبدیل می کند. ما چاپ سه بعدی را در رزین، نایلون، فلز و مواد دیگر ارائه می دهیم و ماشینکاری پیشرفته داریم. تکثیر قالب سیلیکونی امکان تولید دسته کوچک کم هزینه و با دقت بالا را فراهم می کند. درمان های سطحی مانند رنگ آمیزی ظاهر محصول را بهبود می بخشد. با خدمات یک مرحله ای ما، مشتریان می توانند فرآیند طراحی به محصول را در یک پلت فرم به پایان برسانند و در زمان و هزینه صرفه جویی کنند. هدف ما این است که یک شریک بلند مدت قابل اعتماد برای توسعه صنعتی باشیم.
در این ساختار، چاپ رزین SLA و DLP اولین مکالمات طراحی را ارائه میکند، نایلون SLS نمونهسازی کاربردی و قطعات مصرف نهایی کمحجم را حمل میکند، فلز SLM هندسه و موارد بارگیری را به خود اختصاص میدهد که هیچ فرآیند دیگری نمیتواند به آن برسد، ریختهگری خلاء یک استاد معتبر را در یک شرایط آماده برای تولید چندین برابر میکند، و هر سطحی را که انتظار میرود پایان بازار را به پایان برساند، به پایان میرساند. هر مرحله فایل پارت یکسان، سابقه کیفیت یکسان و نقطه تماس مهندسی یکسانی را به اشتراک می گذارد ، که معنای عملی یک پلت فرم یک مرحله ای است تا توصیف بازاریابی یک پلت فرم.
مشخص کردن شغل تا فناوری مناسب انتخاب شود
یک درخواست مشخص، بیشتر حدسها را از انتخاب فناوری حذف میکند، و دنباله زیر اطلاعاتی را که یک مهندس واقعاً قبل از توصیه SLA، DLP، SLS، SLM یا ریختهگری خلاء به آن نیاز دارد، منعکس میکند.
هدف قطعه را به طور واضح بیان کنید: بررسی بصری، بررسی تناسب، تست عملکردی یا جزء مصرف نهایی.
مقدار مورد نیاز را در حال حاضر و مقدار مورد نیاز را در شش ماه آینده مشخص کنید.
هر ویژگی که باید ضد آب، باربر، شفاف یا در معرض حرارت باشد را شناسایی کنید.
توجه داشته باشید که آیا قطعه باید با استاندارد رنگ، بافت یا براق موجود مطابقت داشته باشد.
هر هندسه داخلی، مانند کانال ها یا شبکه ها را که ابزار برش نمی تواند به آنها دسترسی پیدا کند، علامت گذاری کنید.
محیط کار، از جمله محدوده دما و قرار گرفتن در معرض مواد شیمیایی یا نور خورشید را تأیید کنید.
یک کارخانه چاپ سه بعدی رزین سفارشی DLP چین یا یک تامینکننده فلز SLM که این اطلاعات را از قبل دریافت میکند، میتواند مسیری را با اطمینان به جای پیشفرض برای هر دستگاهی که اتفاقاً رایگان است، توصیه کند. تصمیم فناوری باید از الزامات قطعه پیروی کند، نه برعکس و عرضهکنندهای که این سؤالات را قبل از نقل قول میپرسد، دقیقاً همان رشته را نشان میدهد.
سوالات متداول
Q1: تفاوت عملی اصلی بین چاپ SLA و DLP چیست؟
هر دو رزین مایع را پخت می کنند و کیفیت سطح قابل مقایسه ای را تولید می کنند، اما مقیاس آنها متفاوت است. SLA از لیزری استفاده میکند که هر لایه را نقطه به نقطه ردیابی میکند، که به طور موثر در پلتفرمهای ساخت مسطح بزرگ مقیاس میشود. DLP یک لایه کامل را به یکباره پروژه می دهد که برای قطعات کوچک با ارتفاع قابل توجه سریعتر است زیرا زمان ساخت به تعداد لایه ها بستگی دارد تا میزان جزئیات در هر لایه. در عمل، SLA را برای قطعات بزرگتر یا عریضتر و DLP را برای قطعات کوچک و جزئی تولید شده در دسته های متوسط انتخاب کنید.
Q2: آیا می توان از قطعات نایلون SLS به عنوان اجزای تولید نهایی استفاده کرد یا آنها فقط نمونه اولیه هستند؟
قطعات نایلونی SLS به طور معمول به عنوان اجزای تولید نهایی استفاده می شود، به ویژه در گریدهای پر شده با شیشه یا پر شده از کربن که سفتی و ثبات ابعادی را اضافه می کند. آنها به عنوان براکت ها، محفظه ها، مجراها، جگ ها و وسایل در بسیاری از صنایع به خوبی عمل می کنند. ملاحظات اصلی عبارتند از بافت سطح، که می تواند از طریق انفجار مهره یا صاف کردن بخار، و قرار گرفتن در معرض طولانی مدت در معرض اشعه ماوراء بنفش یا دمای بالا پایدار، اصلاح شود، که هر دو باید قبل از مشخصات نهایی در برابر برگه اطلاعات مواد خاص بررسی شوند.
Q3: چرا یک قطعه فلزی SLM بعد از خارج شدن از چاپگر نیاز به ماشین کاری دارد؟
چاپ فلزی که ساخته میشود تحمل خوبی را به دست میآورد، اما نه درجه ماشینکاری در ویژگیهای عملکردی، و روکش سطحی آن، در حالی که برای بسیاری از هندسهها قابل قبول است، عموماً برای آببندی وجهها، سوراخهای یاتاقان یا رزوههای دقیق بسیار ناهموار است. پایان ماشینکاری پس از کاهش تنش و حذف ساپورت، این ویژگیهای خاص را به تلورانس و پرداخت سطحی که در واقع به آن نیاز دارد، میرساند، در حالی که هندسه داخلی پیچیده را دقیقاً همانطور که چاپ شده باقی میگذارد. این ترکیب به همین دلیل است که تامینکنندگان جدی چاپ فلز، بخشهای ماشینکاری را بهجای ارسال مستقیم قطعات از صفحه ساخت، اداره میکنند.
Q4: در چه اندازه دسته ای ریخته گری خلاء کارآمدتر از چاپ مستقیم می شود؟
کراس اوور معمولاً بین پانزده تا سی قطعه بسته به اندازه قطعه و پیچیدگی هندسی قرار می گیرد. در زیر این محدوده، تلاش ثابت برای ساخت یک قالب بیشتر از مزایای آن است. بالاتر از آن، هزینه قالب به اندازهای در قطعات پخش میشود که ریختهگری خلاء به مسیر کارآمدتر تبدیل میشود، و مزیت آن با افزایش اندازه دستهای به سمت نقطهای که ابزار تولید در نهایت توجیه میشود، به رشد خود ادامه میدهد.
Q5: چند قطعه را می توان از یک قالب ریخته گری خلاء قبل از افت کیفیت تولید کرد؟
وفاداری ابعادی تقریباً برای پانزده ریخته گری اول به اصل اصلی نزدیک می شود و سپس با از دست دادن تدریجی کشش سیلیکون و نرم شدن گوشه های داخلی تیز کاهش می یابد. اکثر عملیاتهای آگاهانه کیفیت، قالب را در حدود بیست تا بیست و پنج علامت ریختهگری بازنشسته میکنند تا اینکه قطعات در معرض خطر قرار بگیرند. برای سفارشهای بزرگتر، چندین قالب از یک استاد واحد تولید میشوند و به صورت موازی اجرا میشوند، و هر ریختهگری را در بخش با وفاداری بالا از آن منحنی نگه میدارند.
Q6: آیا پرداخت سطحی ابعاد قطعه چاپ شده یا ریخته گری را تغییر می دهد؟
بله، و این یکی از رایج ترین جزئیاتی است که در یک مشخصات نادیده گرفته می شود. سنباده زدن مقدار کمی از مواد را حذف می کند و معمولاً قابل کنترل است، در حالی که رنگ آمیزی اسپری و آبکاری ضخامت مواد را به طور معمول در محدوده 30 تا 60 میکرون در هر سطح بسته به سیستم پوشش اضافه می کند. هر ویژگی با فاصله عملکردی محکم، مانند سوراخ یاتاقان، سوراخ رزوهدار یا صفحه آببندی، باید قبل از پوشش دهی پوشانده شود یا بعد از اتمام ماشین کاری شود، نه اینکه باقی بماند تا هر ضخامت لایهای را که فرآیند اعمال میشود جذب کند.