- خدمات چاپ سه بعدی

- خدمات ماشینکاری CNC

- خدمات ریخته گری خلاء

- خدمات تکمیل سطح

-
 خدمات چاپ سه بعدی مواد تقویت شده با فیبر کربن نایلون با دمای بالا PAHT+CF
-
 خدمات چاپ سه بعدی مواد تقویت شده با فیبر کربن PPS+CF
-
 سرویس چاپ سه بعدی مواد PLA با دمای بالا HT-PLA
-
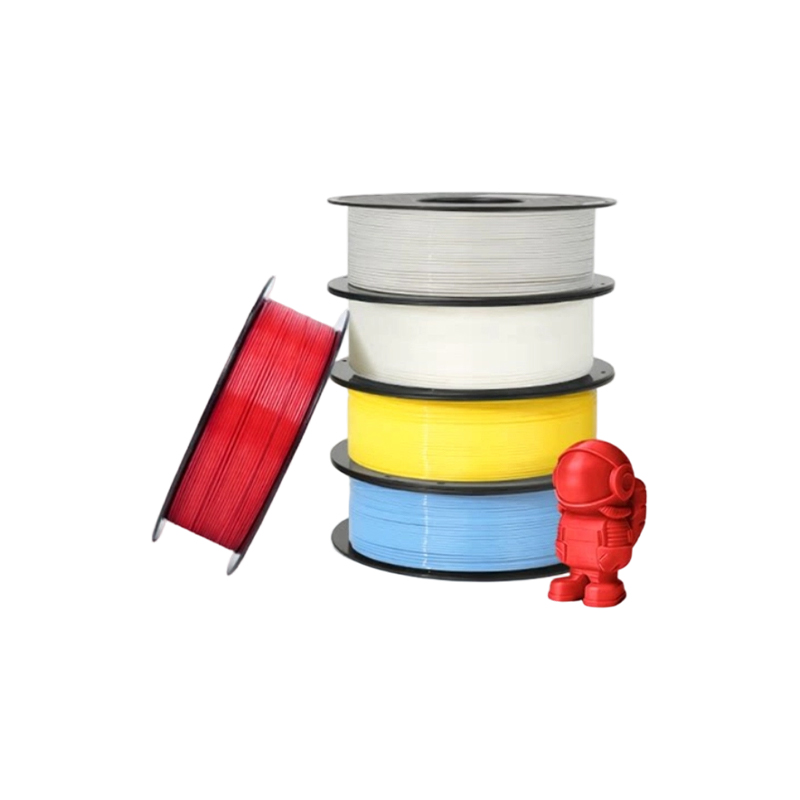 خدمات چاپ سه بعدی مواد استاندارد FDM (PLA، PETG، ABS)
-
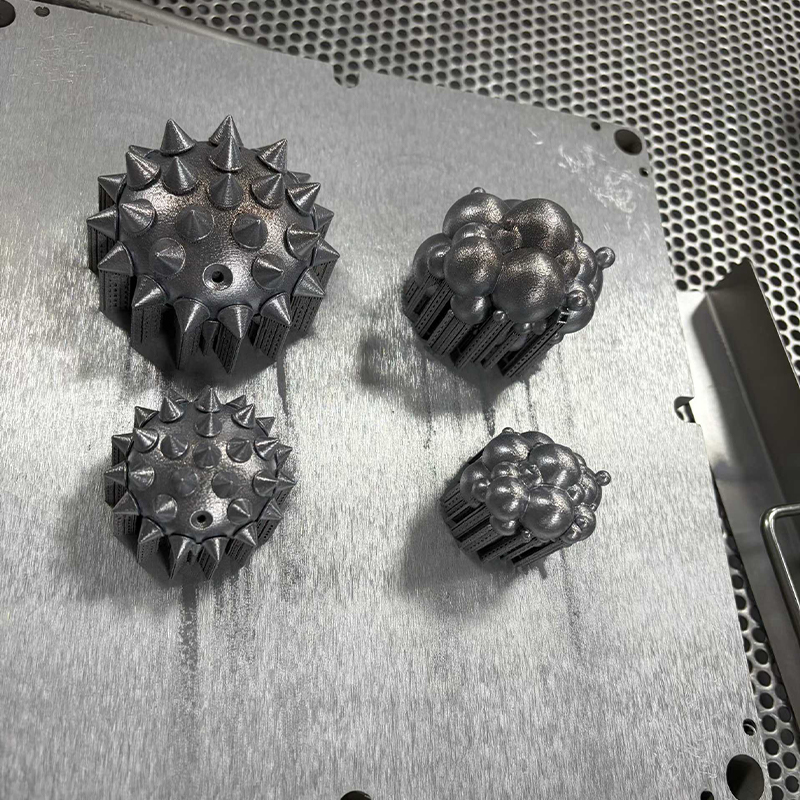 سرویس چاپ سه بعدی Tool Steel H13 / S136
-
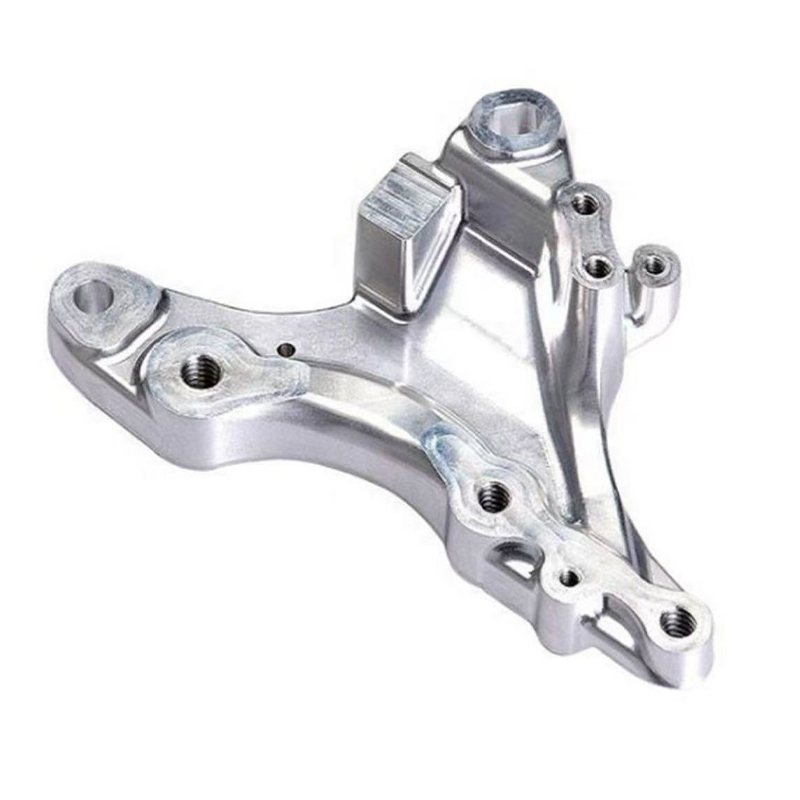 سرویس چاپ سه بعدی آلیاژ تیتانیوم Ti6Al4V
-
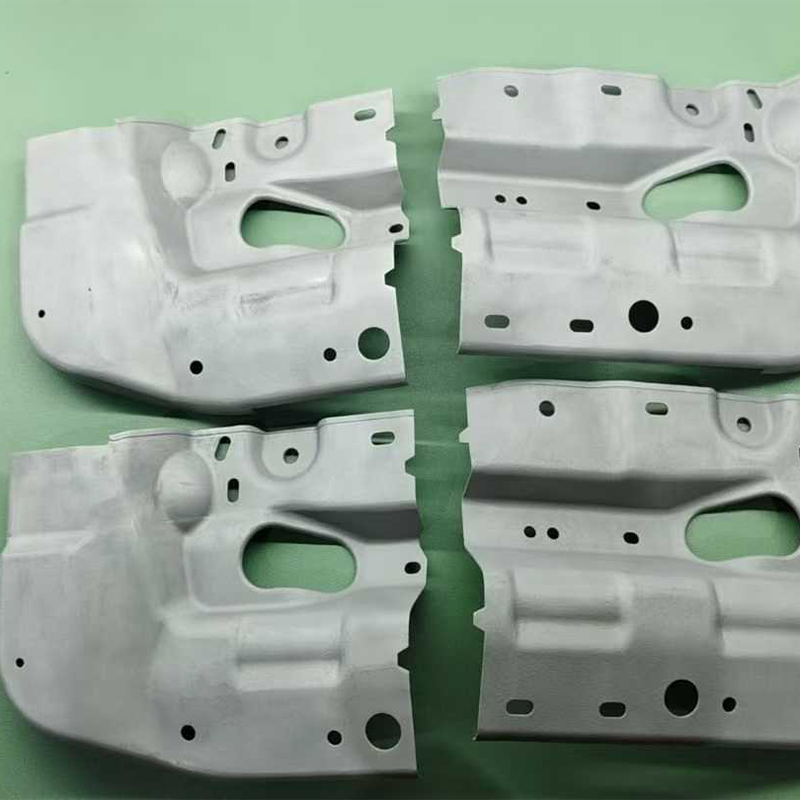 خدمات چاپ سه بعدی آلیاژ آلومینیوم AlSi10Mg
-
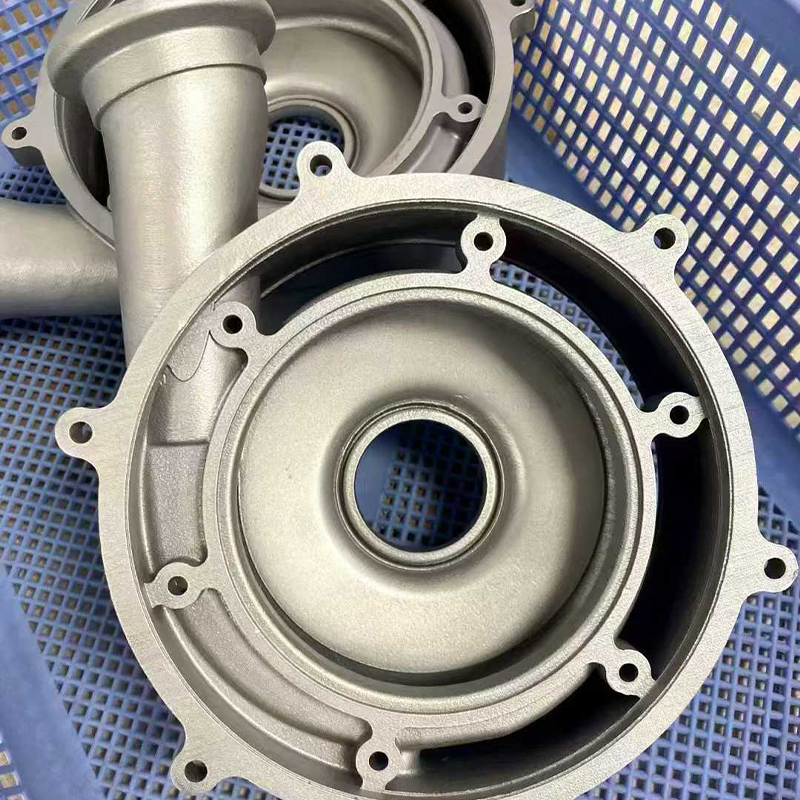 خدمات چاپ سه بعدی استیل 316L
-
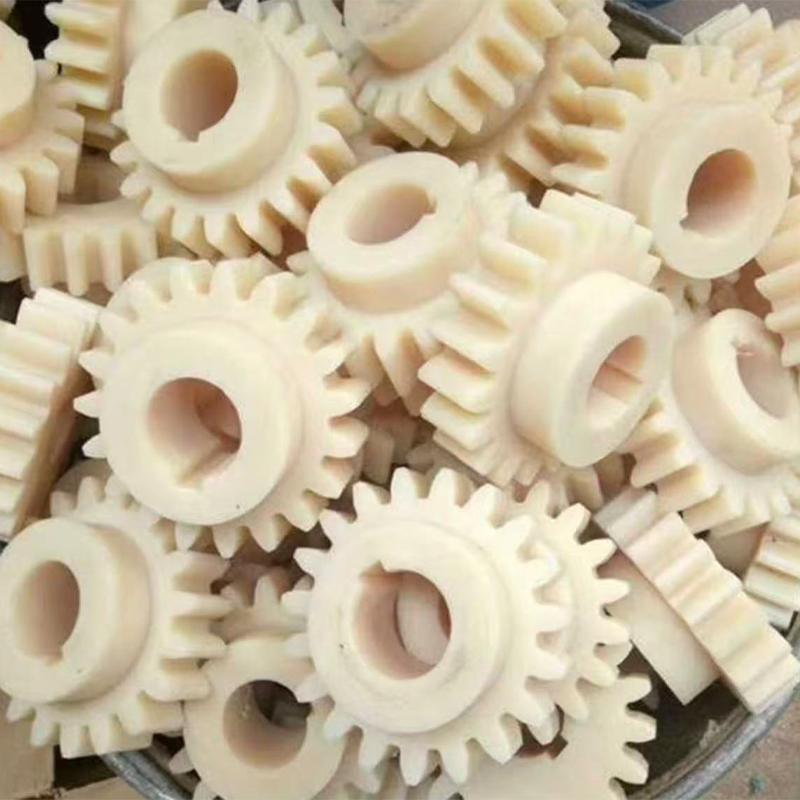 خدمات چاپ سه بعدی نایلون + فیبر شیشه ای
-
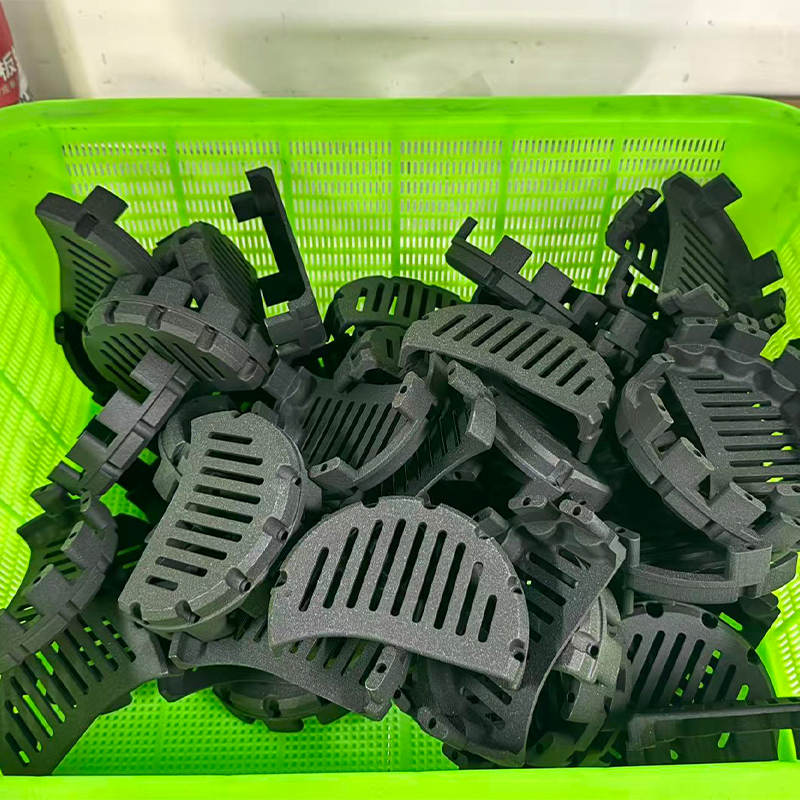 خدمات چاپ سه بعدی نایلون سیاه
-
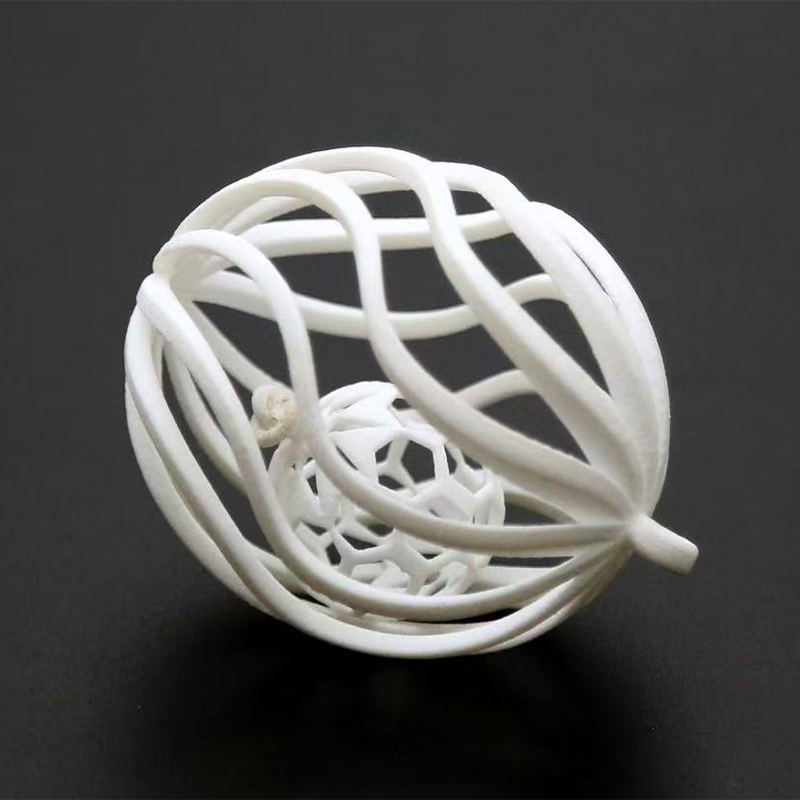 خدمات چاپ سه بعدی نایلون سفید
-
 Red Wax Resin 3D Printing Service
منوی وب
جستجوی محصول
زبان
خروج از منو
اخبار داغ
راهنمای سازنده خدمات چاپ سه بعدی و ماشینکاری CNC چین
پاسخ مستقیم: آنچه که یک پلت فرم تولید هوشمند یکپارچه در واقع ارائه می دهد
اگر قطعات را از چین تهیه می کنید خدمات چاپ سه بعدی سازنده، مفیدترین چیزی که باید بدانید این است: مسیر فرآیند کمتر از این است که آیا یک تامین کننده کل زنجیره را از فایل دیجیتال تا قسمت نهایی و بازرسی شده کنترل می کند یا خیر . خریداری که مدلی را برای چاپ به یک فروشنده می فرستد، خروجی را برای ماشین کاری به فروشنده دوم می فرستد، و سپس قطعات را برای رنگ آمیزی به فروشنده سوم می فرستد، معمولاً هفت تا دوازده روز کاری را به تنهایی از دست می دهد و هر تحویل مکانی است که مسئولیت تحمل مبهم می شود. یک پلت فرم تولید هوشمند یکپارچه این شکاف ها را با برگزاری بررسی طراحی، ساخت افزودنی، ماشینکاری تفریق، تکرار قالب سیلیکونی، عملیات سطحی و بازرسی ابعادی در داخل یک سیستم تولید با یک رکورد کیفیت حذف می کند.
از نظر عملی، این بدان معناست که یک مکالمه مهندسی به جای سه، یک مجموعه از نقشه ها به یک صورت تفسیر می شود، و یک طرف پاسخگوی زمانی است که یک حفره به اندازه 0.05 میلی متر بازگردد. برای مهندسانی که ارائه دهندگان خدمات چاپ سه بعدی را ارزیابی می کنند، چک لیست کوتاه و مشخص است: آیا می توانند در رزین، نایلون و فلز چاپ کنند. آیا آنها می توانند قسمت چاپ شده را با ماشینکاری CNC بر روی ویژگی های حیاتی دنبال کنند. آیا می توانند بدون استفاده از ابزار سخت به حجم دسته ای کوچک پل بزنند. و آیا آنها می توانند همه آن را مستند کنند. تامین کننده ای که به هر چهار پاسخ مثبت می دهد، ارائه می دهد راه حل های تولید دقیق یک مرحله ای به جای یک کارگاه تک فرآیندی.
ادامه این مقاله توضیح میدهد که هر یک از قابلیتها چگونه کار میکنند، جایی که هر کدام انتخاب درستی هستند، چه دقت و زمان تحویل را میتوانید به طور واقع بینانه انتظار داشته باشید، و چگونه یک سازنده خدمات ماشینکاری CNC چین یا یک تامینکننده خدمات چاپ سه بعدی صنعتی چین را قبل از اینکه برنامهای را به آنها انجام دهید، ارزیابی کنید. هر توصیه زیر برای یک خریدار فنی نوشته شده است که باید از تصمیم منبع در داخل دفاع کند.
چرا منابع تکه تکه بیش از آنچه به نظر می رسد هزینه دارد؟
اکثر تیم های تدارکات تامین کنندگان را در مورد خط نقل شده برای یک عملیات واحد مقایسه می کنند. این مقایسه کامل نیست، زیرا بار واقعی یک زنجیره تامین تکه تکه در فضاهای بین عملیات قرار دارد: نقل قول مجدد، تنظیم مجدد، بازرسی مجدد، حمل و نقل بین کارخانه ها، و ساعت های مهندسی صرف شده برای ترجمه مفروضات یک فروشنده به زبان فروشنده دیگر. بخشی که به چاپ، ماشین کاری، انفجار مهره و رنگ آمیزی نیاز دارد، زمانی که بین چهار تامین کننده تقسیم می شود، از چهار صف زمان بندی عبور می کند و زمان صف تقریباً همیشه طولانی تر از زمان فرآیند است.
ادغام با یک سرویس چاپ سه بعدی صنعتی که خطوط ماشینکاری و تکمیل را نیز اجرا می کند، محاسبات را تغییر می دهد. داده های تثبیت ایجاد شده برای خالی چاپ شده مجدداً برای مرحله ماشینکاری استفاده می شود. گواهیهای مواد به جای ارسال جداگانه از طریق ایمیل، قسمت را دنبال میکنند. موارد عدم انطباق در ایستگاهی که آنها را ایجاد کرده است به جای سه هفته بعد در یک فروشنده پایین دستی دستگیر می شوند. در برنامههای کم حجم معمولی، ادغام زمان کل سپری شده از فایل منتشر شده تا قسمت بازرسی شده را بین 35 تا 50 درصد کاهش میدهد. ، حتی زمانی که زمان های فرآیند فردی بدون تغییر است.
جایی که روزها در واقع می گذرند
نمودار زیر زمانهای سرب سپری شده معمولی را برای مسیرهای فرآیند متداول مقایسه میکند که از لحظه انتشار یک فایل تولیدی تا لحظه بستهبندی قطعات برای حمل و نقل اندازهگیری میشود. این روزهای کاری برای یک کار واحد در یک مغازه با بارگیری معمولی است، نه حداقل های نظری.
چندین چیز ارزش خواندن را از این نمودار دارد تا اینکه از کنار آن بگذریم. اولاً، چاپ رزین سریعترین مسیر برای رسیدن به یک جسم فیزیکی است، به همین دلیل است که سرویس چاپ مدل سهبعدی پیشفرض برای بررسیهای اولیه و مناسب است، جایی که بارگذاری مکانیکی هنوز یک نگرانی نیست. دوم، قطعات افزودنی فلزی و قطعات ماشینکاری شده فولاد ضد زنگ تقریباً در یک زمان مشابه همگرا میشوند، زیرا هر دو به جای مرحله شکلدهی اولیه، تحت تسلط پس پردازش هستند: چاپهای فلزی به کاهش تنش، برداشتن ساپورت و اغلب ماشینکاری به پایان میرسند، در حالی که ماشینکاری ضد زنگ نیاز به تغذیه آهستهتر، تغییرات بیشتر ابزار و خللزدایی دارد. سوم، مسیر قالب سیلیکونی طولانیترین مسیر منفرد در نمودار است، اما این تعداد به جای یک نسخه، پنجاه نسخه تمامشده را پوشش میدهد، بنابراین زمان هر قطعه آن بسیار کمتر از شش نسخه است. چهارم، شکاف بین آلومینیوم و ماشینکاری ضد زنگ یک مصنوع زمانبندی نیست، بلکه یک مصنوع فیزیک است و هر تامینکنندهای که آنها را به عنوان یکسان نقل میکند، به این کار فکر نکرده است. در نهایت، هیچ یک از این ارقام با انتخاب یک ماشین سریعتر بهبود نمییابند. آنها با حذف انتظار بین مراحل بهبود می یابند، که دقیقاً همان کاری است که یک پلت فرم یکپارچه برای انجام آن طراحی شده است.
مجموعه توانایی پشت خدمات چاپ سه بعدی حرفه ای
عبارت خدمات چاپ سه بعدی خانواده ای از فرآیندها را پوشش می دهد که تنها ایده مصالح ساختمانی لایه به لایه را به اشتراک می گذارند. تحمل، ویژگی های سطح، خواص مواد و نقاط شیرین اقتصادی آنها بسیار متفاوت است، و انتخاب اشتباه رایج ترین علت ناامیدی در بین خریدارانی است که برای اولین بار خریداری می کنند. یک تولید کننده توانمند خدمات چاپ سه بعدی سفارشی چین به سادگی فایلی را نمی پذیرد و آن را روی هر دستگاهی که بیکار است چاپ نمی کند. از آن می پرسد که قطعه چه چیزی برای زنده ماندن دارد، چه تعداد مورد نیاز است، و بعد از خروج از محفظه ساخت چه اتفاقی برای قطعه می افتد.
فرآیندهای رزین برای وفاداری بصری و ابعادی
استریولیتوگرافی و فنآوریهای رزین مربوطه، صافترین سطوح موجود در ساخت افزودنیها را با ارتفاع لایهها معمولاً بین 0.025 میلیمتر و 0.1 میلیمتر تولید میکنند. این باعث می شود آنها ابزار مناسبی برای مدل های ظاهری، راهنمای نور شفاف، ساختارهای شبکه ای ظریف و الگوهای اصلی برای قالب های سیلیکونی باشند. معاوضه مکانیکی است: رزین های استاندارد نسبتاً شکننده هستند و وقتی در دمای بالا نگه داشته می شوند، سختی خود را از دست می دهند، بنابراین یک قطعه رزین به طور کلی یک وسیله ارتباطی یا یک الگو است تا یک جزء تحمل کننده بار. رزین های مهندسی با انحراف حرارتی بالاتر و چقرمگی بهبود یافته، این شکاف را کاهش می دهند، و زمانی که یک قطعه چاپ شده باید به طور مکرر در دستگاه آزمایشی مورد استفاده قرار گیرد، مشخصات صحیحی هستند.
فرآیندهای پودر نایلون برای قطعات کاربردی
فرآیندهای نایلونی بستر پودری بدون ساختارهای پشتیبان ساخته میشوند، که طراح را آزاد میکند تا هندسه پیچیده، کانالهای داخلی و لولاهای زندهای را که هیچ مسیر دیگری نمیتواند از نظر اقتصادی تولید کند، لانه کند. قطعات با روکش مات یکنواخت و خواص همسانگرد به اندازه کافی بیرون میآیند تا به عنوان اجزای عملکردی اصلی عمل کنند: براکتها، کانالها، محفظهها، جکها و پوششهای مصرف نهایی. گریدهای نایلونی پر از شیشه و پر شده با کربن، سفتی و پایداری ابعادی را برای وسایلی که باید تحت بار گیره نگه دارند، افزایش میدهند. برای مهندسان، ویژگی مهم مقاومت کششی سرفصل نیست، بلکه توانایی لانه سازی ده ها قطعه متفاوت در یک ساختمان و دریافت همه آنها در یک پنجره چهار روزه .
ساخت افزودنی های فلزی برای هندسه که قابل ماشینکاری نیستند
چاپ فلز زمانی جایگاه خود را به دست میآورد که یک قطعه دارای کانالهای خنککننده منسجم، منیفولدهای داخلی، مسیرهای بار بهینهشده با توپولوژی یا شبکههای جداره نازک باشد که یک برش به سادگی نمیتواند به آنها دسترسی پیدا کند. آلیاژهای آلومینیوم، گریدهای ضد زنگ، فولادهای ابزار و تیتانیوم همگی به طور معمول پردازش می شوند. رشته ای که یک تامین کننده جدی را از یک تامین کننده معمولی جدا می کند، پس پردازش است: کاهش تنش صحیح قبل از خروج قطعه از صفحه ساخت، حذف کنترل شده پشتیبانی، پرس ایزواستاتیک داغ در جایی که تخلخل اهمیت دارد، و ماشینکاری نهایی هر صفحه آب بندی، صندلی یاتاقان و سوراخ رزوه دار. چاپ فلزی که ماشینکاری نشده است هرگز نباید به عنوان یک جزء دقیق در نظر گرفته شود.
فرآیند تطبیق با نیاز: جدول مقایسه
جدول زیر پوشش عملی هر مسیر را خلاصه میکند، زیرا معمولاً توسط یک سرویس چاپ سه بعدی صنعتی که خطوط ماشینکاری و قالبگیری را نیز اجرا میکند، عرضه میشود. تلورانس ها معمولاً در هندسه با طراحی خوب قابل دستیابی هستند، نه به عنوان محدودیت های مطلق، و آنها فرض می کنند که قطعه قبل از انتشار کار از نظر قابلیت ساخت بررسی شده است.
| مسیر فرآیند | تحمل معمولی | سطح ساخته شده | خانواده مادی | دسته اقتصادی |
|---|---|---|---|---|
| رزین SLA | ± 0.1 میلی متر | Ra 3-6 میکرومتر | رزین استاندارد و مهندسی | 1-20 |
| تخت نایلونی پودری | ± 0.2 میلی متر | Ra 10-15 میکرومتر | PA12، PA11، نایلون پر شده | 1-500 |
| تخت لیزر فلزی پودری | ± 0.2 میلی متر | Ra 8-20 میکرومتر | آلومینیوم، ضد زنگ، فولاد ابزار، تیتانیوم | 1-100 |
| ماشینکاری CNC 3 محوره | 0.02 ± میلی متر | Ra 1.6-3.2 میکرومتر | آلومینیوم، فولاد، برنج، پلاستیک مهندسی | 1-2000 |
| ماشینکاری CNC 5 محوره | 0.01 ± میلی متر | Ra 0.8-1.6 میکرومتر | آلومینیوم، ضد زنگ، تیتانیوم، سوپر آلیاژ | 1-2000 |
| تکثیر قالب سیلیکونی | ± 0.15 میلی متر | آینه استاد | رزین های PU شبیه سازی ABS، PP، لاستیک | 20-200 |
جدول را به جای ردیف بخوانید. ستون تحمل نشان می دهد که چرا ماشینکاری تکمیل پس از چاپ برای ویژگی های دقیق اختیاری نیست: بهترین تلورانس افزودنی در این لیست هنوز یک مرتبه کمتر از ماشینکاری معمولی 5 محوره است. . ستون سطح توضیح میدهد که چرا قطعات آرایشی رنگشده تقریباً همیشه بهجای چاپهای نایلونی بهعنوان رزین اصلی یا قطعات ماشینکاری شده شروع میشوند. ستون دستهای همان ستونی است که خریداران اغلب نادیده میگیرند، و این ستونی است که تعیین میکند که آیا یک برنامه با افزایش حجم، سودآور باقی میماند یا خیر.
خدمات چاپ سه بعدی در مقیاس بزرگ: ساختمانی فراتر از پاکت استاندارد
تقاضا برای یک سرویس پرینت سه بعدی بزرگ سریعتر از حجم ساخت ماشین رشد کرده است، و پاسخ عملی برای هندسه بزرگ به ندرت یک دستگاه بزرگ است. این برش بندی هوشمند است: تقسیم مدل در امتداد صفحات انتخاب شده به دلایل ساختاری و زیبایی، چاپ قطعات به صورت موازی، و اتصال یا اتصال مکانیکی آنها با ویژگی های واقع شده طراحی شده در شکاف. اگر به خوبی انجام شود، یک قسمت برش خورده قوی تر و صاف تر از یک چاپ تک تکه با همان اندازه است، زیرا هر بخش گرادیان حرارتی کمتری را در طول ساخت تجربه می کند.
نمودار زیر طولانی ترین تک بعدی را که به طور معمول در هر مسیر قابل دستیابی است، قبل از اینکه برش بندی ضروری شود، مقایسه می کند. این یک نقشه قابلیت است، نه یک رتبه بندی، و نشان می دهد که چرا یک سرویس چاپ سه بعدی در مقیاس بزرگ و یک بخش ماشینکاری، شرکای طبیعی هستند تا رقبا.
این نمودار خواندن دقیق را برای هر کسی که قطعات بزرگ را مشخص می کند جبران می کند. اکستروژن با فرمت بزرگ به بزرگترین بعد تک تکه از هر مسیر افزودنی نشان داده شده می رسد، به همین دلیل است که بر کاربردهایی مانند چک فیکسچرها، ابزارهای شکل دهی، محفظه های ماکت و الگوهای ریخته گری که تحمل ابعادی در دهم میلی متر قابل قبول است غالب است. فرز گانتری تقریباً به همان اندازه می رسد در حالی که تلورانس ها را تقریباً بیست برابر محکم تر نگه می دارد، بنابراین این دو فرآیند اغلب با هم جفت می شوند: شکل حجیم را چاپ کنید، سپس مبدل ها و وجه های جفت را روی یک پلت فرم ماشین کنید. سیستمهای بستر پودری فلزی در انتهای پایین محور اندازه قرار میگیرند، که این بزرگترین محدودیت در پذیرش افزودنیهای فلزی است و دلیل این است که مجموعههای فلزی بزرگ معمولاً به صورت قطعه چاپ میشوند و به هم متصل میشوند. نایلون و رزین صنعتی نوار میانی را اشغال می کنند و به راحتی اکثر محفظه های محصولات مصرفی و اجزای داخلی خودرو را به صورت یک تکه می پوشانند. نتیجه عملی این است که پاکت ساخت باید به عنوان یک ورودی طراحی از اولین جلسه CAD در نظر گرفته شود، نه به عنوان یک محدودیت کشف شده در نقل قول .
خدمات ماشینکاری سفارشی CNC: جایی که دقت در واقع ایجاد می شود
تولید افزودنی هندسه ایجاد می کند. ماشین کاری باعث ایجاد دقت می شود. هر تامینکننده OEM ماشینکاری CNC چین که ارزش جذب کردن را دارد باید بتواند بدون درخواست توضیح دهد که چگونه موقعیت خود را بین عملیات حفظ میکند، چگونه سایش ابزار را در یک دسته جبران میکند و چگونه مقاله اول را قبل از انتشار بقیه تأیید میکند. این سه پاسخ بیشتر از فهرستی از برندهای ماشین آلات نشان می دهد که توانایی واقعی را دارند.
ملاحظات خدمات ماشینکاری آلومینیوم
آلومینیوم همچنان در تولید نمونه اولیه و کم حجم باقی می ماند زیرا به سرعت برش می دهد، تحمل را به خوبی حفظ می کند و طیف گسترده ای از پرداخت ها را می پذیرد. یک سرویس cnc آلومینیومی موثر به سه جزئیات توجه می کند که قطعات قابل قبول را از قطعات عالی جدا می کند: تخلیه تراشه در جیب های عمیق، جایی که برش تراشه ها علائم شاهد را بر جای می گذارد. ضخامت دیوار نسبت به نیروی گیره، زیرا دیوارهای نازک منحرف شده و سپس از حالت تحمل خارج می شوند. و انتخاب صحیح بین 6061، 7075 و 5052 بسته به اینکه اولویت ماشین کاری، استحکام یا شکل پذیری باشد. یک قطعه آلومینیومی که به خوبی برنامه ریزی شده باشد می تواند در یک دستگاه 5 محوره از انبار خام به قطعه تمام شده حرکت کند و خطای انباشتگی را که سه راه اندازی جداگانه ایجاد می کند، از بین ببرد.
خدمات cnc فولاد ضد زنگ و فلز سخت تر
خدمات ماشینکاری cnc فولاد ضد زنگ ذهنیت متفاوتی را می طلبد. سفت کاری به این معنی است که ابزاری که به جای بریدن ثابت می شود یا مالش می شود، یک لایه سخت شده ایجاد می کند که پاس بعدی را از بین می برد. مدیریت گرما، نصب سفت و سخت، هندسه ابزار دقیقتر و استراتژیهای تغذیه عمدی همگی بیش از سرعت دوک خام اهمیت دارند. برای گریدهای 316 و دوبلکس، زمان چرخه میتواند دو تا سه برابر بیشتر از یک قطعه آلومینیومی باشد، به همین دلیل است که زمانهای تولید صادقانه از یک تامینکننده ضدزنگ طولانیتر است، و چرا قیمتی که تفاوت را نادیده میگیرد، باید مورد تردید قرار گیرد.
چرا خدمات ماشینکاری cnc 5 محور بحث طراحی را تغییر می دهد
کار پنج محوره به طور همزمان به برش اجازه می دهد تا از زوایای مختلف به قطعه کار نزدیک شود. مزایای مهندسی عینی است: ابزارهای کوتاه تر و سفت تر بدون پچ پچ به ویژگی های عمیق می رسند. زیر برش ها و زوایای مرکب بدون وسایل سفارشی ماشین کاری می شوند. و مهمتر از همه، ویژگی هایی که باید با یکدیگر متحد باشند در یک تنظیم قطع می شوند، بنابراین رابطه آنها توسط ماشین تعریف می شود نه با بستن مجدد اپراتور. برای محفظه های پیچیده، پروانه ها، منیفولدها و ابزار پزشکی، این تفاوت بین قسمتی است که مونتاژ می شود و بخشی که تقریباً مونتاژ می شود.
مقایسه سه مسیر اصلی بر اساس معیارهای مهم
مهندسان به ندرت فرآیندی را روی یک محور انتخاب می کنند. نمودار رادار زیر سه مسیر اصلی ارائه شده توسط یک پلت فرم خدمات کامل را در شش معیار که به طور مداوم در تصمیم گیری های منبع یابی نشان می دهد، در مقیاس یک تا پنج امتیاز می دهد. این به عنوان کمک تصمیم گیری برای اولین مکالمه یک پروژه در نظر گرفته شده است، زمانی که فرآیند هنوز ثابت نشده است.
شکل ها داستان واضح تری نسبت به نمرات فردی دارند. پرینت سه بعدی نمایه بلند و باریکی را تشکیل می دهد که در آزادی هندسی و سرعت تک تکه به اوج خود می رسد و در عین حال از روی تلورانس و پایان می افتد، که دقیقاً نشانه فرآیندی است که برای تکرار اولیه و برای اشکالی که قابل برش نیستند استفاده می شود. ماشینکاری CNC نمایهای گسترده و متعادل را با قویترین نقاط آن در تحمل، محدوده مواد و پایان تشکیل میدهد و نقش آن را به عنوان مسیری که یک مفهوم را به یک جزء واجد شرایط تبدیل میکند تأیید میکند. تکثیر قالب سیلیکونی بین این دو قرار می گیرد و کمی دقت را با توانایی تولید ده ها قطعه آرایشی یکسان از یک استاد مبادله می کند. مهمتر از همه، این سه چند ضلعی به جای تودرتو با هم همپوشانی دارند، به این معنی که هیچ فرآیند واحدی غالب نیست، و پاسخ صحیح برای اکثر برنامه های واقعی، یک توالی است تا یک انتخاب. مفهوم عملی این است که عرضهکنندهای که تنها یکی از این سه شکل را ارائه میکند، میتواند تنها در یک مرحله از زندگی محصول خدمت کند. ، در حالی که یک پلت فرم یکپارچه می تواند همان قطعه را از مدل مفهومی به دسته آزمایشی بدون تغییر فروشنده حمل کند.
تکرار قالب سیلیکونی: پل بین نمونه اولیه و تولید
بین چاپ یکباره و ابزار سخت فولادی شکافی وجود دارد که بسیاری از برنامه ها را غافلگیر می کند. یک تیم برای آزمایش میدانی، ارائه گواهینامه یا راه اندازی تجاری به پنجاه یا صد قسمت نیاز دارد، اما حجم آن نمی تواند یک قالب تولید را توجیه کند و جدول زمانی نمی تواند زمان تولید ابزار را جذب کند. تکثیر قالب سیلیکونی که ریخته گری خلاء یا ریخته گری یورتان نیز نامیده می شود، این شکاف را دقیقاً پر می کند.
گردش کار ساده است. یک الگوی اصلی معمولاً با چاپ رزین با وضوح بالا یا ماشینکاری تولید میشود و تا سطحی که قسمت نهایی نیاز دارد تکمیل میشود، زیرا سیلیکون صادقانه تمام جزئیات، از جمله نقصها را کپی میکند. استاد در یک قاب آویزان شده و در سیلیکون مایع محصور شده است، که پخته شده و سپس در امتداد یک خط جداسازی با دقت برنامه ریزی شده باز می شود. رزین های پلی اورتان که برای شبیه سازی ABS، پلی پروپیلن، لاستیک، نایلون پر از شیشه یا اکریلیک شفاف انتخاب شده اند، سپس تحت خلاء داخل حفره ریخته می شوند. یک قالب منفرد معمولا محصول می دهد بین 20 تا 25 کپی با کیفیت قبل از تغییر ابعاد نیاز به یک ابزار جدید دارد ، بنابراین یک سفارش صد قطعه ای در اطراف چهار یا پنج قالب در حال اجرا به صورت موازی برنامه ریزی شده است.
نمودار زیر میانگین ساعات تولید در هر قطعه تمامشده را با افزایش اندازه دسته نشان میدهد، که واضحترین راه برای دیدن مکان هر مسیر است.
پنج مشاهده از این منحنی ها به دست می آید. در یک دسته، قالبگیری سیلیکونی تا حد زیادی کمبازدهترین مسیر است، زیرا کل تلاش قالبسازی به یک تکه شارژ میشود، به همین دلیل است که هیچکس یک بار آن را انجام نمیدهد. منحنی سیلیکون با ده قطعه به طور چشمگیری فرو ریخته است و در حال حاضر نزدیک به دو قطعه دیگر قرار گرفته است و نشان می دهد که استهلاک قالب چقدر سریع به نفع خریدار عمل می کند. فراتر از پنجاه قطعه، هر سه منحنی مسطح میشوند، به این معنی که حجم افزایشی دیگر تلاش هر قطعه را تغییر چندانی نمیدهد و در عوض تصمیم به خواص مواد و تحمل تغییر میکند. منحنی پرینت سه بعدی مسطح ترین منحنی در کل محدوده است، که مزیت بی صدا آن است: در هر مقدار قابل پیش بینی است، بدون هیچ مرحله ابزاری برای برنامه ریزی. منحنی CNC به آرامی از دویست قطعه نزول می کند زیرا برنامه نویسی و تثبیت تلاش هایی یکباره هستند که در یک دوره رو به رشد گسترش یافته اند، به همین دلیل است که خدمات ماشینکاری cnc سفارشی اغلب به کارآمدترین مسیر تبدیل می شوند دقیقاً در حجم هایی که روش های نمونه سازی مقیاس بندی متوقف می شوند. .
درمان سطحی: مرحله ای که کیفیت درک شده را تعیین می کند
هرکسی که کولیس در دست ندارد، یک قطعه کامل از نظر ابعادی با یک روکش ناسازگار، شکست خورده ارزیابی می شود. بنابراین، درمان سطح یک دکوراسیون آرایشی نیست. این مرحله ای است که در آن کار مهندسی قابل مشاهده است و باید با همان دقتی که یک فراخوان تلورانس مشخص شود.
درمان های اصلی موجود در یک پلت فرم یک مرحله ای، و اینکه هر کدام در واقع برای چه هستند، در زیر آمده است.
- سنباده کاری و پرداخت که خطوط لایه را از روی قطعات چاپ شده حذف می کند و هر سطحی را برای رنگ یا آبکاری آماده می کند.
- انفجار دانه و سند بلاست، که بافت مات یکنواختی ایجاد می کند که علائم جزئی ابزار را پنهان می کند و به پوشش ها یک کلید مکانیکی می دهد.
- رنگآمیزی اسپری در سیستمهای براق، ساتن، مات، لمسی نرم و بافتدار، مطابق با یک مرجع رنگ ارائه شده به جای توصیف کلامی.
- آنودایز برای آلومینیوم، که یک لایه اکسید کنترل شده برای مقاومت در برابر خوردگی و رنگ بدون تغییر ابعاد معنی دار اضافه می کند.
- پوشش پودری برای قطعات فولادی و آلومینیومی که نیاز به یک فیلم ضخیم و مقاوم در برابر ضربه دارند.
- آبکاری و متالیزاسیون با خلاء برای سطوح بازتابنده و تزئینی در هر دو لایه فلزی و پلاستیکی.
- چاپ سیلک، چاپ پد و علامت گذاری لیزری برای آرم ها، افسانه ها و کدهای ردیابی.
دو رشته پایان خوب را از پایان متوسط جدا می کنند. اولین مورد ماسک کردن است: رزوه ها، سوراخ های یاتاقان، سطوح آب بندی و نواحی تماس الکتریکی باید محافظت شوند تا ساخت فیلم تحملی را که ماشین ساز برای رسیدن به آن کار کرده است مصرف نکند. یک سیستم رنگ معمولی 30 تا 60 میکرون به هر سطح اضافه می کند، که برای تبدیل یک جا کشویی راحت به تداخل کافی است. اگر روی یک سوراخ بدون نقاب اعمال شود. دوم کنترل رنگ در نور استاندارد است، زیرا رنگی که تحت نور فلورسنت کارگاهی تایید شده است با نور نمایشگاه مطابقت ندارد و کار مجدد در آن مرحله برای همه دردناک است.
چه کاری در واقع به یک پلت فرم یک مرحله ای می رسد
درک ترکیبی از پروژههایی که توسط یک تامینکننده معتبر انجام میشود، به خریدار کمک میکند تا در مورد اینکه آیا نیاز خودش برای آن فروشگاه عادی است یا استثنایی، قضاوت کند. توزیع زیر نشان دهنده الگوی نماینده کار ورودی در بین مشتریان صنعتی است.
این توزیع درس های زیادی برای خریداران دارد. نمونهسازی عملکردی بزرگترین دسته باقی میماند و تأیید میکند که بیشتر قطعاتی که از یک پلت فرم مدرن خارج میشوند به جای بررسی صرف، برای آزمایش در نظر گرفته شدهاند و بنابراین باید از موادی با دادههای مکانیکی معنیدار ساخته شوند. قطعات مصرفی کم حجم دومین بلوک بزرگ را تشکیل می دهند و رشد آنها واضح ترین شواهدی است که نشان می دهد فرآیندهای افزودنی و پل از فروشگاه مدل خارج شده و به تولید واقعی رسیده اند. مدلهای اعتبارسنجی طراحی هنوز تقریباً یک پنجم مصرف را به خود اختصاص میدهند، که نشاندهنده میزان ارزشی است که تیمها برای نگهداشتن یک شی فیزیکی در طول بررسی ادامه میدهند. ابزارآلات و قالبها سهم کوچکتری هستند اما از نظر فنی نیازمند آن هستند، زیرا الگوهای اصلی باید قبل از شروع تکرار، مطابق استاندارد قسمت نهایی تکمیل شوند. پس از فروش و قطعات یدکی سریعترین بخش در حال رشد را در بسیاری از بخشها نشان میدهند، زیرا موجودی دیجیتال نیاز به انبار کردن قطعات کند حرکت را از بین میبرد و تامینکنندهای که فایلهای فرآیند معتبر را حفظ میکند، میتواند سالها پس از اجرای اصلی، یک قسمت متوقفشده را بازتولید کند .
چگونه یک کارخانه خدمات چاپ سه بعدی چین را قبل از تعهد ارزیابی کنیم
انتخاب از میان ارائه دهندگان خدمات پرینت سه بعدی و تامین کنندگان ماشین کاری یک تمرین ساختاری است نه غریزی. دنباله زیر ترتیبی را نشان می دهد که سؤالات واقعاً اهمیت دارند، و ارزش دارد که قبل از اولین مرتبه به جای بعد از اولین مشکل، آن را بررسی کنید.
- وسعت فرآیند را تأیید کنید. بپرسید که آیا رزین، نایلون، فلز، ماشینکاری، ریختهگری و تکمیل در داخل کشور انجام میشود یا با قرارداد فرعی، و فرآیند پاسخ را درخواست کنید.
- درخواست بررسی طراحی برای ساخت در فایل واقعی خود کنید. کیفیت بازخورد، نه سرعت آن، عمق مهندسی را نشان می دهد.
- عمل بازرسی را ایجاد کنید. بپرسید که چه چیزی اندازه گیری شده است، با چه تجهیزاتی، در چه فرکانسی و چه گزارشی همراه محموله است.
- ردیابی مواد را روشن کنید. گواهینامه ها باید لات خاص مورد استفاده برای قطعات شما را نام ببرند، نه درجه را به طور کلی.
- ارتباط را با یک سوال فنی که پاسخ ساده ای ندارد تست کنید و ببینید که آیا پاسخ مهندس دریافت می کنید یا پاسخ فروش.
- بررسی مالکیت معنوی، از جمله شرایط محرمانه بودن، شیوه ذخیرهسازی فایل و اینکه آیا هندسه شما هرگز به عنوان نمونه نمایشی استفاده شده است یا خیر.
- قبل از انتقال یک برنامه، یک پایلوت پولی را روی یک قطعه اصلی اجرا کنید و پایلوت را بر اساس اسناد و همچنین بر روی خود قطعات ارزیابی کنید.
دو علامت هشدار دهنده سزاوار توجه ویژه هستند. تأمینکنندهای که هر الزامی را بدون هیچ سؤالی در مورد هدف تحمل، انتخاب مبنا یا سطوح عملکردی میپذیرد، احتمالاً پرونده را باز نکرده است. و تامینکنندهای که زمان تحویل یکسانی را برای قطعات رزین، نایلون، فلز و قطعات ضد زنگ ماشینکاری شده اعلام میکند، به جای ظرفیت، از یک الگو نقل قول میکند. قابل اعتمادترین پیش بینی کننده یک رابطه موفق درازمدت، کیفیت سوالاتی است که قبل از ساختن قسمت اول پرسیده می شود.
گردش کار طراحی به محصول در یک پلتفرم واحد
ارزش یک پلت فرم تولید هوشمند یکپارچه زمانی قابل مشاهده است که کل مسیر به جای یک سری سفارشات خرید به صورت یک زنجیره پیوسته ترسیم شود. نمودار زیر هفت مرحله ای را که یک قطعه معمولی از اولین مکالمه تا ارسال بسته بندی شده طی می کند، نشان می دهد.
هر مرحله در این زنجیره برای محافظت از مرحله بعد از خود وجود دارد. بررسی ورودی طراحی و ساخت، مشکلات هندسی را در حالی که هنوز هم برای رفع آنها در CAD ارزان هستند، نشان می دهد، و اینجاست که از اکثر تاخیرهای قابل اجتناب جلوگیری می شود. برنامه ریزی فرآیند دیجیتال، تنظیمات، وسایل و مسیرهای ابزار را قبل از مصرف هر ماده ای اصلاح می کند، به طوری که طبقه مغازه به جای بداهه سازی، یک طرح را اجرا می کند. انتخاب مواد و مسیر نقطه تصمیم گیری است که در آن نمودارهای مقایسه قبلی در واقع برای یک بخش خاص اعمال می شوند. بلوک تولید به طور عمدی به عنوان یک واحد منفرد ترسیم می شود، زیرا چاپ و ماشینکاری اغلب به جای اینکه جایگزین باشند، روی یک جزء اعمال می شوند. ردیف پایین زنجیره تکمیل را نشان میدهد، جایی که تکثیر سیلیکون یک قطعه معتبر را در یک دسته ضرب میکند، عملیات سطح هویت نهایی آن را میدهد و بازرسی حلقه را با مقایسه نتیجه فیزیکی با هدف اصلی میبندد، به طوری که هیچ چیز بدون شواهدی مبنی بر مطابقت با مدلی که از آن آمده است ارسال نمی شود .
درباره شرکت تولید تجهیزات هوشمند ژجیانگ جیاهنگ
شرکت تولید تجهیزات هوشمند ژجیانگ جیاهنگ پیشگام در نوآوری و تولید صنعتی است. تیم طراحی متخصص ما ایده های مشتری را به طرح های کاربردی و زیبایی شناختی محصول تبدیل می کند. ما چاپ سه بعدی را در رزین، نایلون، فلز و مواد دیگر ارائه می دهیم و ماشینکاری پیشرفته داریم. تکثیر قالب سیلیکونی امکان تولید دسته کوچک کم هزینه و با دقت بالا را فراهم می کند. درمان های سطحی مانند رنگ آمیزی ظاهر محصول را بهبود می بخشد. با خدمات یک مرحله ای ما، مشتریان می توانند فرآیند طراحی به محصول را در یک پلت فرم به پایان برسانند و در زمان و هزینه صرفه جویی کنند. هدف ما این است که یک شریک قابل اعتماد بلند مدت برای توسعه صنعتی باشیم.
در عمل، این ساختار به این معنی است که یک مشتری میتواند با یک طرح، یک نیاز کاربردی یا یک جزء قدیمی که دیگر نقشهای ندارد، وارد شود و با قطعات بازرسی شده و تمامشده بدون مدیریت تامینکننده دوم، آنجا را ترک کند. تیم طراحی قصد را به هندسه قابل تولید تبدیل می کند، بخش افزودنی و ماشینکاری آن را تولید می کند، خط تکثیر آن را در صورت نیاز به یک دسته، چند برابر می کند، و بخش تکمیل آن را در شرایطی که بازار نهایی انتظار دارد تحویل می دهد. هر مرحله دارای شماره قطعه یکسان، رکورد تلورانس و نقطه تماس یکسان است.
کاربردهای صنعتی و مکان مناسب هر مسیر
خودرو و تحرک
برنامههای توسعه بر روی تزئینات داخلی چاپشده برای مطالعات مناسب، کانالهای نایلونی و براکتها برای آزمایشهای بستهبندی زیربغل، و محفظههای آلومینیومی ماشینکاریشده برای نیرومحرکه و دستگاههای آزمایش باتری متکی هستند. خودروسازان و سازندگان خودروهای تخصصی از ترکیب مشابهی برای قطعات مصرفی نهایی کم حجم استفاده میکنند، جایی که ابزار سخت هرگز توجیه نمیشود.
تجهیزات پزشکی و تجهیزات آزمایشگاهی
محفظه ابزار، راهنماهای جراحی، بدنه هندپیس و منیفولدهای سیال از ترکیب هندسه چاپی پیچیده و سطوح مهر و موم ماشینکاری شده بهره می برند. خدمات ماشینکاری cnc فولاد ضد زنگ اغلب در اینجا برای قطعاتی که باید به طور مکرر استریل شوند مشخص شده است و اسناد مواد قابل ردیابی قابل مذاکره نیست.
لوازم الکترونیکی مصرفی و لوازم خانگی
مدل های ظاهری ساخته شده از رزین اصلی و رنگ آمیزی شده با طراحی درایو استاندارد رنگی بررسی می شود، در حالی که دسته های یورتان ریخته گری نمونه های آزمایشی و نمونه های گواهی را ارائه می دهند. قابهای میانی آلومینیومی ماشینکاری شده و پخشکنندههای حرارتی در همان برنامهها ظاهر میشوند، به همین دلیل است که یک سرویس چاپ سهبعدی تجاری که ماشینآلات نیز انجام میدهد بسیار مفیدتر از سرویسی است که این کار را نمیکند.
اتوماسیون صنعتی و رباتیک
ابزار دستی، گیرههای سفارشی، پایههای حسگر و محافظ کاندیدای کلاسیک برای خدمات نمونه اولیه ماشینکاری cnc هستند که با قابلیت افزودنی پشتیبانی میشوند. با راه اندازی خط تولید، نیازمندی ها تغییر می کنند، بنابراین توانایی بازنگری یک دستگاه و دریافت نسخه جدید در عرض چند روز، ارزشی بیش از یک پیشرفت جزئی در هر فرآیند دارد.
آماده سازی فایل ها و مشخصاتی که قطعات خوب را پس می گیرند
تأمینکنندگان تنها میتوانند با آنچه دریافت میکنند کار کنند و سهم شگفتانگیزی از منازعات کیفی بهجای خطای تولید، ناشی از اطلاعات ناقص است. ارسال یک فایل پارامتریک مانند STEP در کنار هرگونه صادرات مش به تامین کننده امکان می دهد مسیرهای ابزار را با دقت بازسازی کند، زیرا مش تعریف ریاضی سطح منحنی را کنار گذاشته و ماشینکار را مجبور به تقریب آن می کند.
تلورانس ها باید به صورت انتخابی اعمال شوند. علامتگذاری هر بعد بهعنوان حیاتی به تامینکننده چیزی نمیگوید و آنها را مجبور میکند تا با ضعیفترین ویژگیها با همان دقتی که محکمترین آنها داشته باشند، رفتار کنند. شناسایی سه تا پنج ویژگی که واقعاً عملکرد را کنترل میکنند، به کل برنامه فرآیند اجازه میدهد تا حول حفاظت از آنها سازماندهی شود. انتخاب مبنا مستحق همین تفکر است: طرح مبنا باید نحوه قرارگیری قطعه در مجموعه خود را نشان دهد، به طوری که گزارش بازرسی به سؤالی که طراحی واقعاً به آن اهمیت می دهد پاسخ دهد.
در آخر کاربرد مورد نظر را بیان کنید. تامینکنندهای که میداند یک براکت لرزش را در دمای بالا میبیند، انتخاب مواد را متفاوت از کسی که فرض میکند یک مدل نمایشگر است، هدایت میکند. این یک جمله از زمینه اغلب از یک حلقه تکرار کامل جلوگیری می کند و گنجاندن آن در پیام اول هزینه ای ندارد.
سوالات متداول
Q1: چگونه بین خدمات چاپ سه بعدی و ماشینکاری CNC برای یک قطعه جدید تصمیم بگیرم؟
با تحمل و هندسه شروع کنید. اگر قطعه دارای کانالهای داخلی، شبکهها یا اشکال ارگانیک باشد که ابزار برش نمیتواند به آنها دسترسی پیدا کند، ساخت افزودنی مسیر طبیعی است. اگر قطعه نیاز به ویژگی هایی دارد که تا 0.05± میلی متر یا سفت تر باشد، به یک آلیاژ تایید شده خاص نیاز دارد، یا نیاز به یک سطح ماشینکاری ریز دارد، ماشین کاری راه حل است. بسیاری از اجزای واقعی به هر دو نیاز دارند، با چاپ شکل انبوه و سپس ماشینکاری وجههای بحرانی، و تامینکنندهای که هر دو قابلیت را دارد میتواند آن توالی را در یک سند فرآیند به جای دو سفارش خرید برنامهریزی کند.
Q2: چه فرمت های فایل و اطلاعاتی را باید با درخواست ارسال کنم؟
یک فایل STEP یا IGES را بهعنوان اصلی هندسی، بهعلاوه یک طراحی دوبعدی که ابعاد مهم، دادهها، الزامات پرداخت سطح و مشخصات مواد را نشان میدهد، ارسال کنید. شامل مقدار، کاربرد مورد نظر و هر زمینه نظارتی باشد. اگر رنگ یا بافت اهمیت دارد، یک مرجع فیزیکی یا یک کد رنگ شناخته شده به جای توضیح در کلمات ارائه دهید. در جایی که یک قالب مش مانند STL برای یک کار صرفاً افزودنی استفاده می شود، وضوح صادرات را تأیید کنید، زیرا یک مش درشت روی سطوح منحنی نمایان قابل مشاهده است.
Q3: آیا می توان از قطعات چاپ شده به عنوان اجزای تولید واقعی یا فقط به عنوان نمونه اولیه استفاده کرد؟
هنگامی که مواد و فرآیند به طور عمدی انتخاب شوند، می توانند اجزای تولید واقعی باشند. قطعات تخت نایلونی پودری، به ویژه گریدهای پر شده، به عنوان براکتها، محفظهها، کانالها و فیکسچرها در بسیاری از صنایع کاربرد دارند. قطعات چاپی فلزی در تولیدی استفاده میشوند که هندسه آن را نمیتوان به روش دیگری تولید کرد، مشروط بر اینکه به درستی تنشزدایی شده و بر روی سطوح کاربردی تراشیده شوند. محدودیت های عملی عبارتند از پرداخت سطح، تحمل قابل دستیابی بدون ماشینکاری ثانویه، و رفتار طولانی مدت تحت قرار گرفتن در معرض اشعه ماوراء بنفش یا گرمای پایدار، که همه آنها باید در برابر برگه اطلاعات مواد خاص تأیید شوند.
Q4: یک قالب سیلیکونی می تواند قبل از کاهش کیفیت چند قطعه تولید کند؟
یک قالب معمولی حدود 20 تا 25 نسخه قابل قبول تولید می کند، اگرچه رقم دقیق به هندسه قطعه، زیر برش ها و رزین ریخته گری مورد استفاده بستگی دارد. زیر برش های تهاجمی و گوشه های داخلی تیز سیلیکون را سریعتر می پوشند. برای نیازهای بزرگتر، چندین قالب یکسان از یک استاد تولید میشوند و به صورت موازی اجرا میشوند، که ثبات را در سرتاسر دسته حفظ میکند و برنامه کلی را کوتاه میکند. از آنجا که هر قالب از یک استاد گرفته می شود، توافق ابعادی بین قالب ها به طور کلی بسیار نزدیک است.
Q5: چه تلورانس هایی به طور واقع بینانه روی قطعات آلومینیومی ماشینکاری شده و فولاد ضد زنگ قابل دستیابی هستند؟
کار معمولی 3 محوره 0.02± میلیمتر در ویژگیهای با پشتیبانی خوب و کار همزمان 5 محوره 0.01± میلیمتر روی قطعات طراحیشده برای ماشینکاری تک راهاندازی نگه میدارد. دستیابی به این ارقام به ضخامت دیوار، طول قطعه، استراتژی بستن و پایداری حرارتی در طول برش بستگی دارد. ویژگی های بلند نازک و جیب های عمیق همیشه شل تر از جیب های جامد جمع و جور خواهند بود. مولدترین رویکرد این است که فقط در جایی که عملکرد به آنها نیاز دارد، تلورانس های محدود را مشخص کنید و قبل از اینکه برنامه فرآیند ثابت شود، آن ویژگی های خاص را با تامین کننده مورد بحث قرار دهید.
Q6: محرمانگی برای طرح های اختصاصی چگونه مدیریت می شود؟
یک توافقنامه محرمانه باید قبل از انتقال فایل ها اجرا شود و باید ذخیره سازی فایل، دسترسی داخلی، افشای پیمانکار فرعی و دور ریختن اصلی، وسایل و مواد باقیمانده پس از بسته شدن پروژه را پوشش دهد. به طور خاص بپرسید که آیا هندسه شما ممکن است در نمونه های بازاریابی یا نمایش قابلیت ها ظاهر شود یا خیر، و پاسخ را به صورت مکتوب ثبت کنید. تأمینکنندهای که عادت به کار با برنامههای توسعه دارد، از قبل یک فرآیند تعریفشده برای این کار دارد و میتواند بدون تردید آن را توصیف کند.
محصولات مرتبط
لینک های سریع
دسته بندی محصولات
اطلاعات تماس
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
اضافه کنید
-

ساختمان 7، شماره 188، بخش هونگنی از جاده ژا وانگ، منطقه دانگو، شهر پینگهو، شهر جیاکسینگ، استان ژجیانگ، چین
حق چاپ © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. سازندگان پلت فرم تولید هوشمند یکپارچه OEM/ODM
