- خدمات چاپ سه بعدی

- خدمات ماشینکاری CNC

- خدمات ریخته گری خلاء

- خدمات تکمیل سطح

خدمات ریخته گری خلاء: چگونه کار می کند و چه زمانی باید از آن استفاده کرد
خدمات ریخته گری خلاء : پاسخ کوتاه برای خریداران نمونه اولیه و دسته کوچک
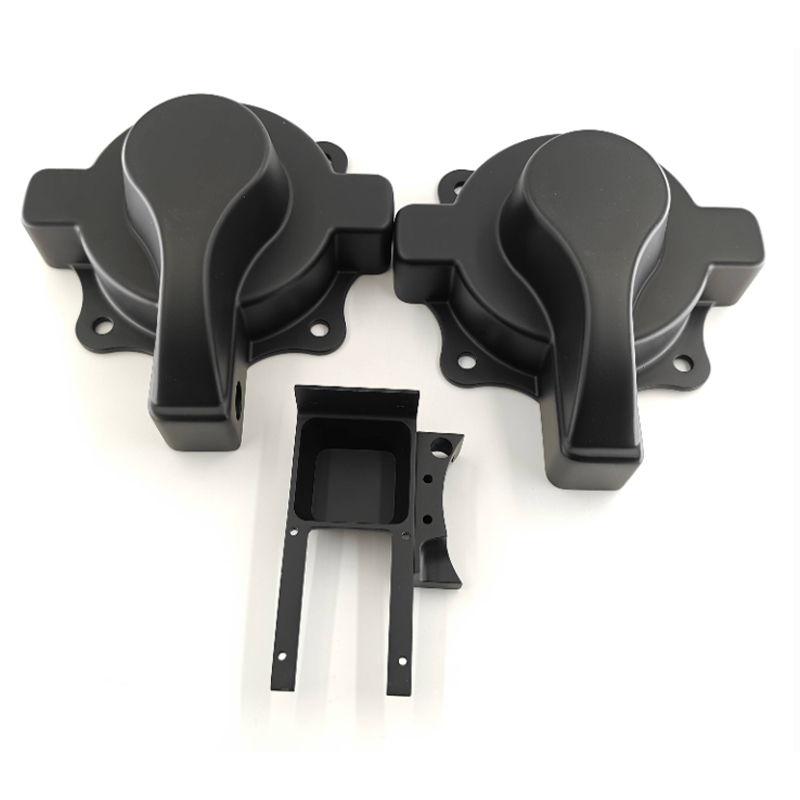
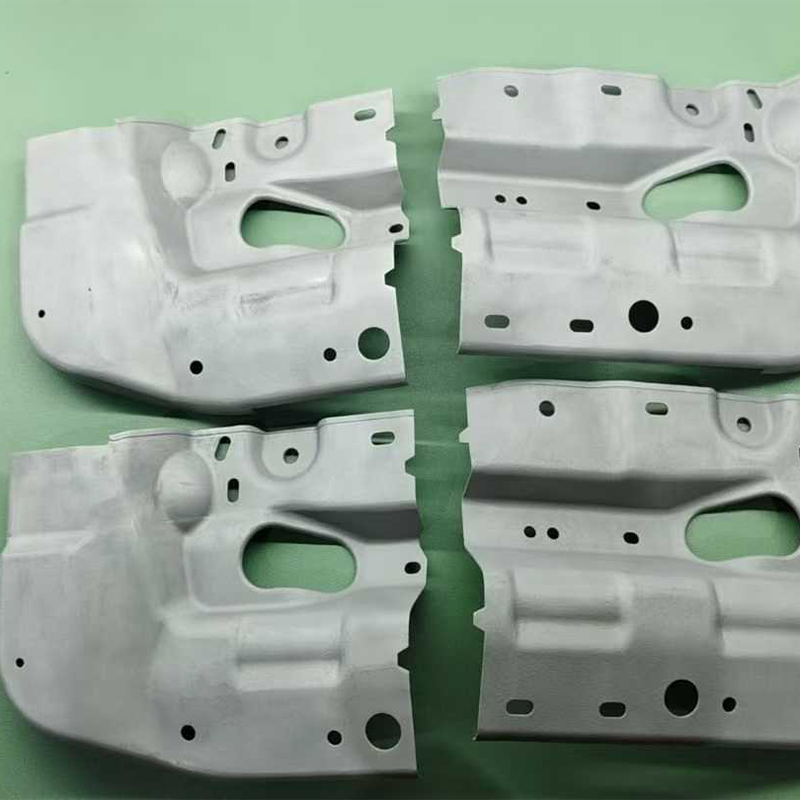
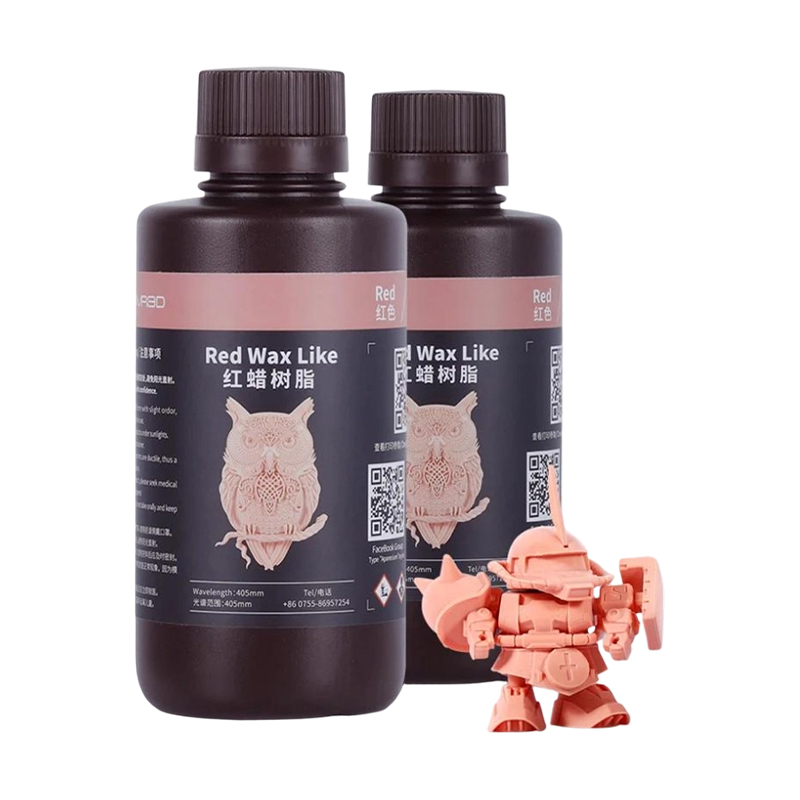
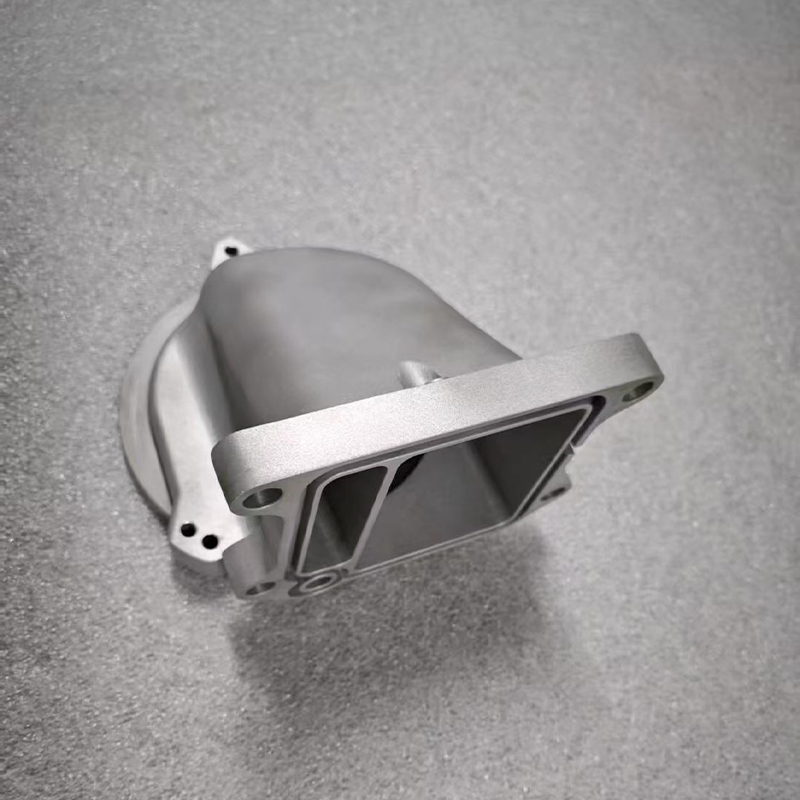
این را تصور کنید: تیم شما یک استاد پرینت سه بعدی دارد که در نهایت درست به نظر می رسد، یک بررسی طراحی در سه هفته، و نیاز به بیست محفظه است که مانند قطعات تولید شده احساس و رفتار می کنند. چاپ بیست نسخه بیش از حد طول می کشد و همچنان مانند چاپ به نظر می رسد، و ابزار سخت زودرس خواهد بود. خدمات ریخته گری خلاء دقیقاً این شکاف را حل می کند. یک تامین کننده یک قالب سیلیکونی در اطراف استاد شما می سازد، یک رزین پلی اورتان را در آن تحت خلاء می ریزد، و کپی ها را در یک اجاق گرم خشک می کند. نتیجه یک دسته کوچک است، معمولاً حدود 10 تا 30 قطعه در هر قالب، با جزئیات سطح ظریف و انتخابی از رزین هایی که از ABS، پلی پروپیلن، لاستیک یا پلاستیک شفاف تقلید می کنند.
همین یک جمله نتیجه است. بقیه این راهنما توضیح میدهد که چرا کار میکند، کجا کار نمیکند، و چگونه به سازنده ریختهگری خلاء توضیح دهیم تا اولین دسته به جای تمرین یادگیری قابل استفاده باشد. ما این زبان را عملی نگه میداریم: فرآیند در چه چیزی خوب است، چه چیزی را باید در یک نقاشی تماشا کرد، و چه سوالاتی را قبل از ارسال فایل از یک تامینکننده بپرسید.
این راهنما برای چه کسی است
- توسعه دهندگان محصولی که برای بررسی، آزمایش و ساخت های آزمایشی به قطعات با درجه ظاهری یا عملکردی نیاز دارند.
- تیم های تهیه و منبع یابی یک تامین کننده ریخته گری خلاء را با چاپ یا ماشین کاری برای مدت کوتاه مقایسه می کنند.
- استارتآپها نمونههای بازاریابی و دموهای سرمایهگذار را قبل از تعهد به قالبهای تزریق آماده میکنند.
- مهندسانی که میخواهند تناسب، مونتاژ و ارگونومی را با قطعاتی که ظاهر و احساس نزدیک به نهایی دارند تأیید کنند.
ریخته گری خلاء را گاهی ریخته گری اورتان یا ریخته گری پلی اورتان می نامند. هر سه نام یک خانواده کار را توصیف می کنند: یک ابزار سیلیکونی انعطاف پذیر، یک رزین مایع دو قسمتی و یک محفظه خلاء که هوای به دام افتاده را حذف می کند. از آنجایی که این ابزار سیلیکونی است و فولادی نیست، زمان تولید ابزار کوتاه است و تغییرات طراحی راحتتر جذب میشوند. این انعطاف پذیری دلیل اصلی جستجوی خریداران برای تولید کننده ریخته گری خلاء زمانی است که بین نمونه اولیه و تولید کامل قرار دارند.
چند انتظار سریع به تنظیم لحن کمک می کند. ریختهگری خلاء سطح استاد را کپی میکند، بنابراین استاد اهمیت زیادی دارد. این قالب عمر محدودی دارد، به همین دلیل است که این فرآیند برای دوره های کوتاه مناسب است. رزینها از پلاستیکهای معمولی تقلید میکنند اما با آنها یکسان نیستند، بنابراین هر آزمایشی که به دادههای دقیق مواد بستگی دارد باید با در نظر گرفتن آن برنامهریزی شود. و این فرآیند به مکالمات اولیه با تامین کننده در مورد ضخامت دیوار، خطوط جداکننده و پایان پاداش می دهد.
ریختهگری خلاء یک استاد خوب را به دستهای کوچک از قطعات مشابه تولید تبدیل میکند، بدون اینکه زمان و تلاش ابزار قالبهای فولادی صرف شود.
چگونه ریخته گری خلاء گام به گام کار می کند
هنگامی که دنباله را می بینید، اکثر سوالات نقل قول خود به خود پاسخ می دهند. این فرآیند دارای پنج مرحله است و هر مرحله یک راه معمولی برای اشتباه کردن دارد. دانستن آنها به شما کمک می کند تا برنامه یک تامین کننده را بخوانید و جایی که درخواست تغییر هزینه دارد، بخوانید.
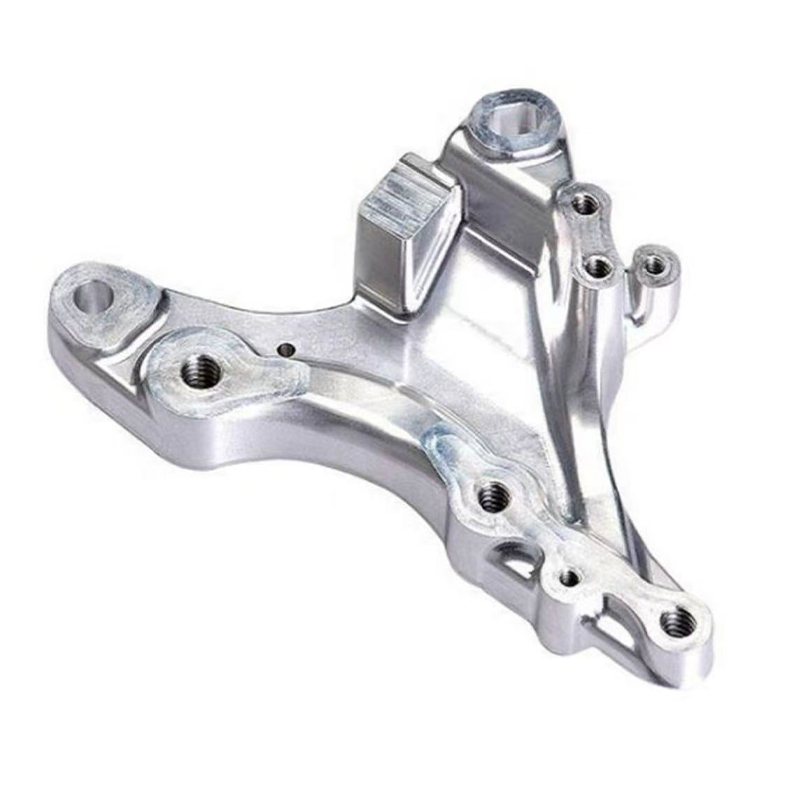
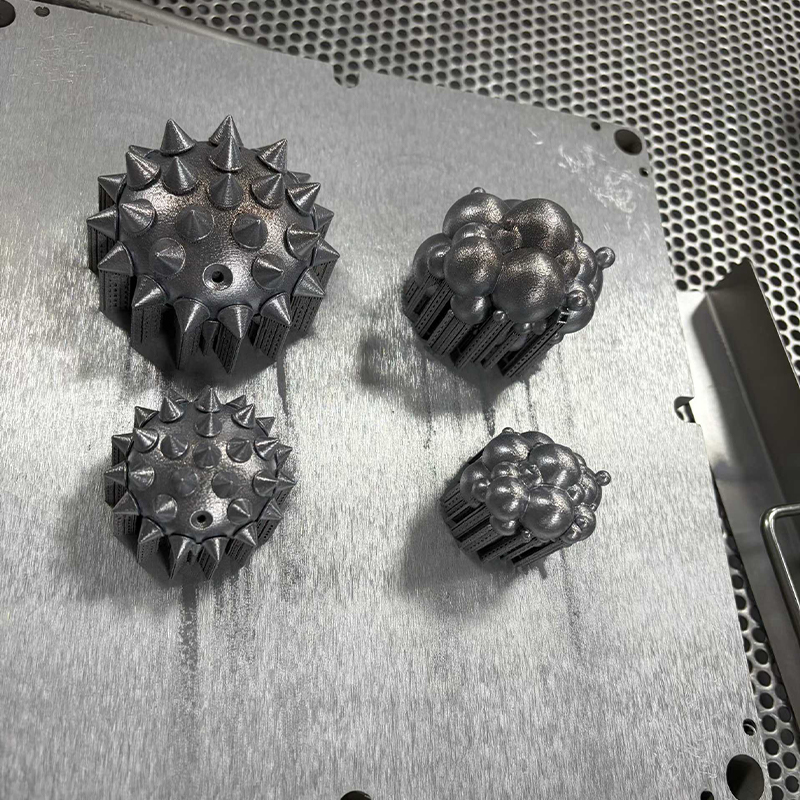
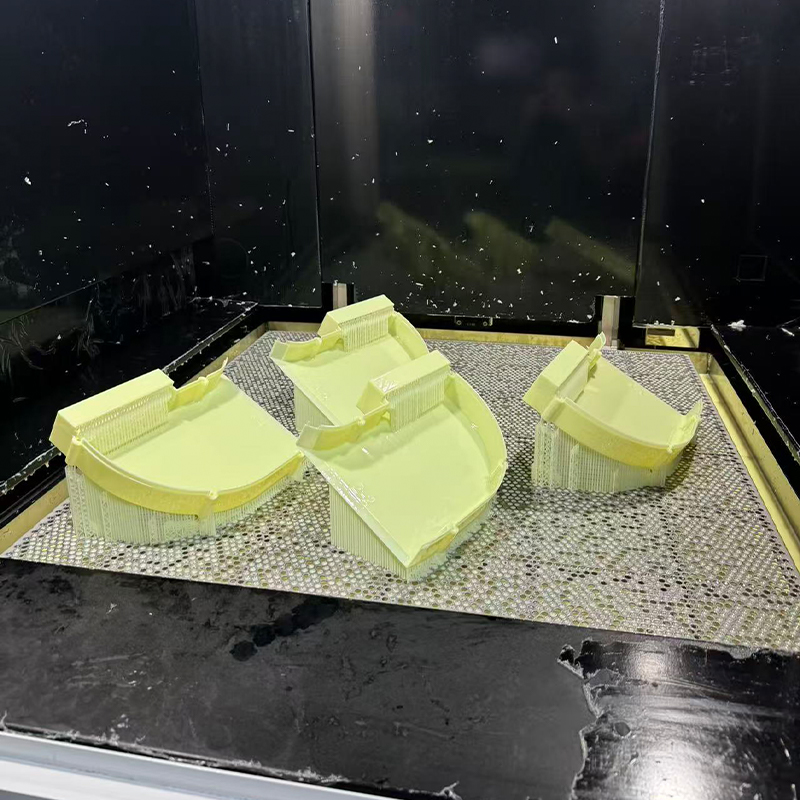
- آماده سازی استاد: استاد معمولاً پرینت سه بعدی یا ماشینکاری CNC می شود، سپس سمباده، پرایم و جلا می شود. هر خراش روی استاد در هر ریخته گری ظاهر می شود، بنابراین این مرحله سقف کیفیت را تعیین می کند.
- جعبه قالب و طرح جداسازی: استاد در جعبه ای با دروازه ها و دریچه هایی که در آن رزین باید وارد شود و هوا از آن خارج شود معلق است. خط جدایی برای پنهان کردن درزها در چهره های غیر بحرانی انتخاب شده است.
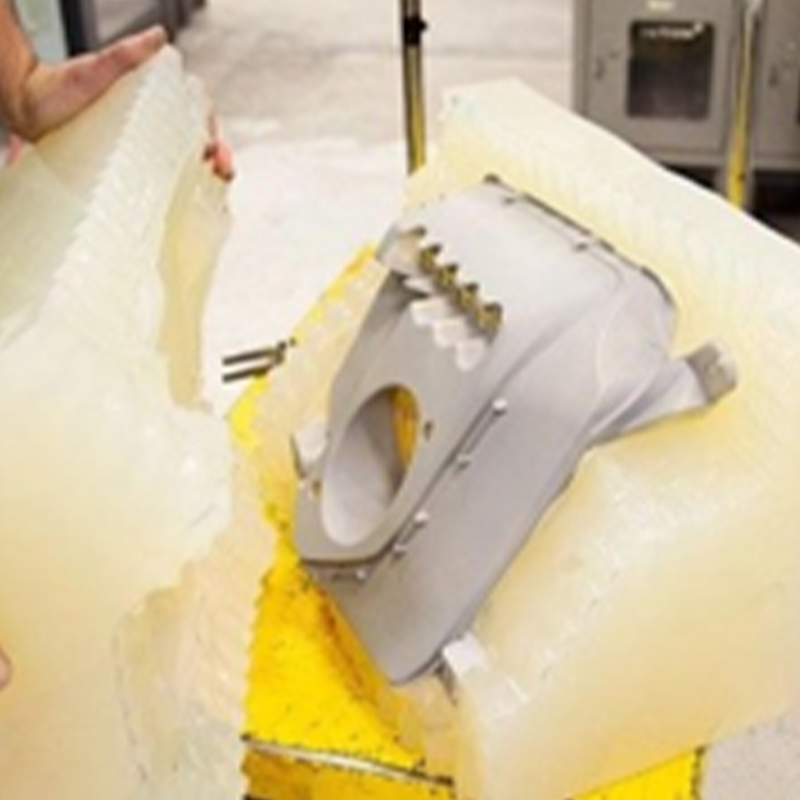
- ریختن و پخت سیلیکون: سیلیکون مایع روی ماستر ریخته می شود، معمولاً در خلاء، و در فر پخت می شود. سپس بلوک در امتداد خط جداسازی برنامه ریزی شده بریده می شود و استاد خارج می شود.
- ریخته گری رزین تحت خلاء: دو جزء رزین توزین، مخلوط، گاز زدایی شده و در قالب بسته داخل محفظه خلاء ریخته می شوند. خلاء هوا را از حفره بیرون می کشد تا رزین بتواند به دیواره های نازک و بافت ظریف برسد.
- پخت، قالب گیری و تکمیل: قالب به مدت چند ساعت در فر گرم معمولاً در محدوده 60 تا 70 درجه سانتیگراد قرار می گیرد. سپس قطعات بر اساس نیاز پروژه، قالبگیری، برش، سنباده، رنگآمیزی یا بافت میشوند.
خلاء جزییاتی است که به فرآیند نام و مزیت آن می دهد. بدون آن، حبابهای هوای کوچک در گوشهها و زیر دندهها محبوس میشوند و حبابها و پرهای کوتاهی بر جای میگذارند. با آن، رزین به طور یکنواخت تر به داخل حفره جریان می یابد، به همین دلیل است که قطعات ریخته گری با خلاء اغلب سطوح تمیزتر و بافت تیزتر را نسبت به ریختن باز ساده نشان می دهند.
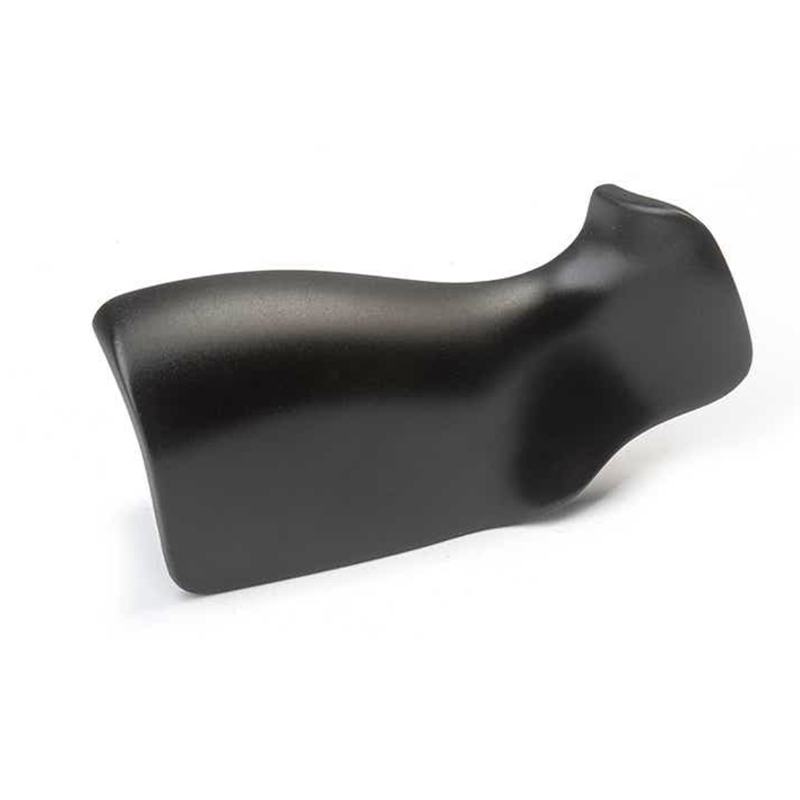
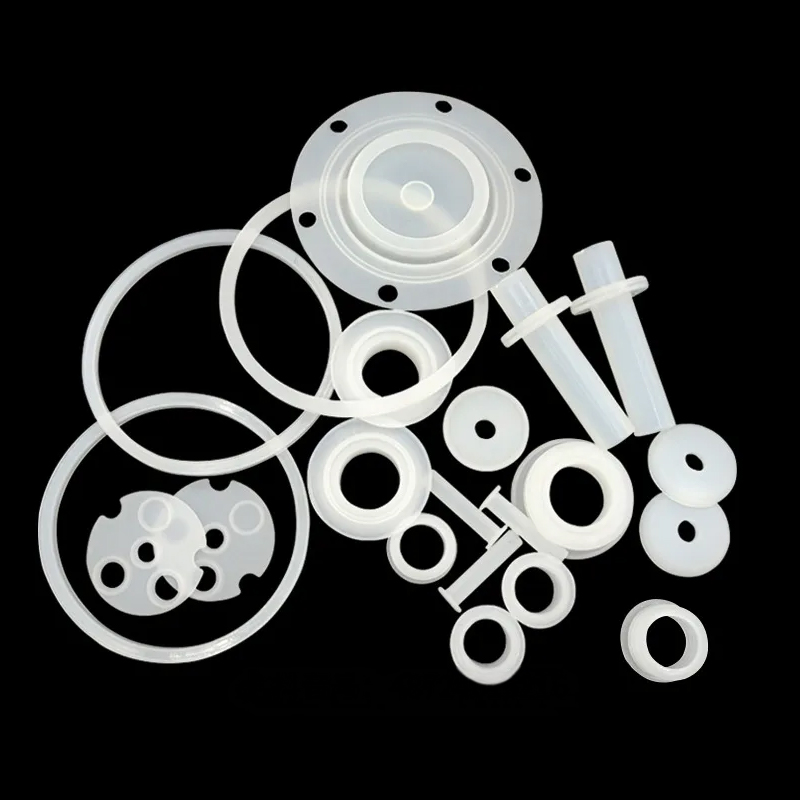
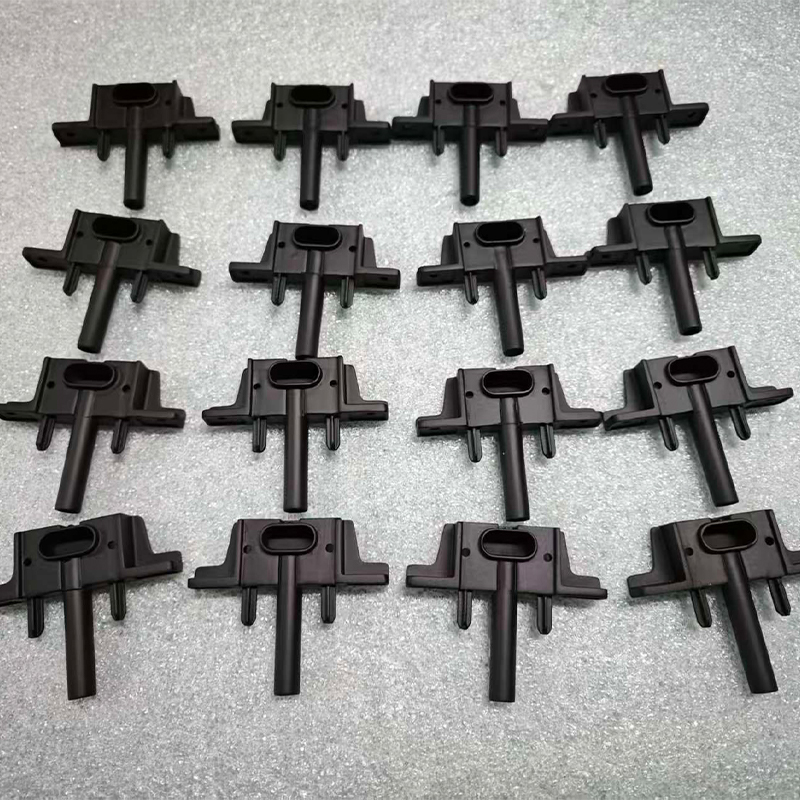
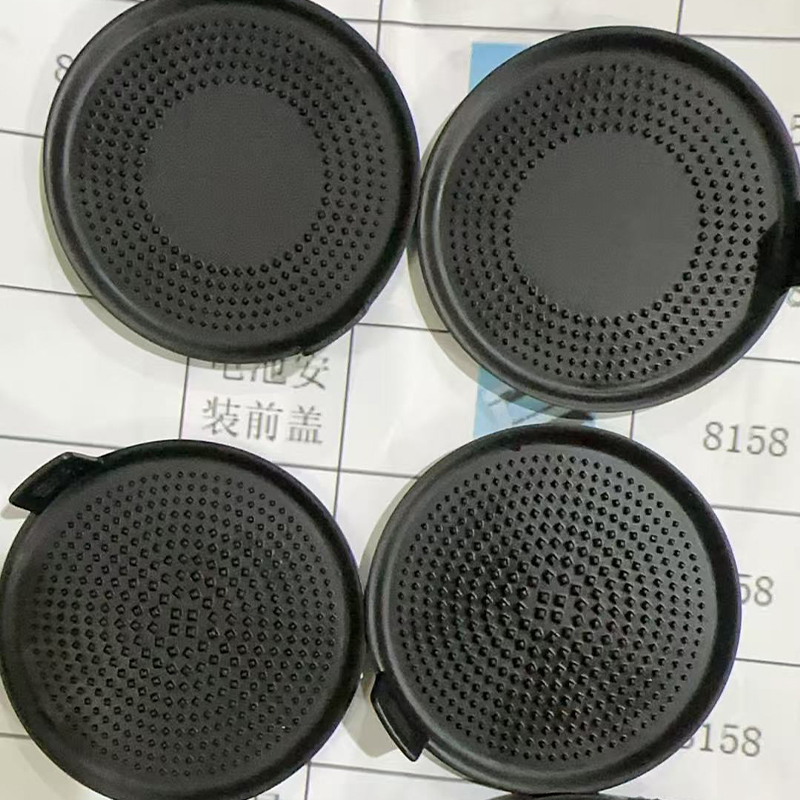
ظاهر تجهیزات چگونه است
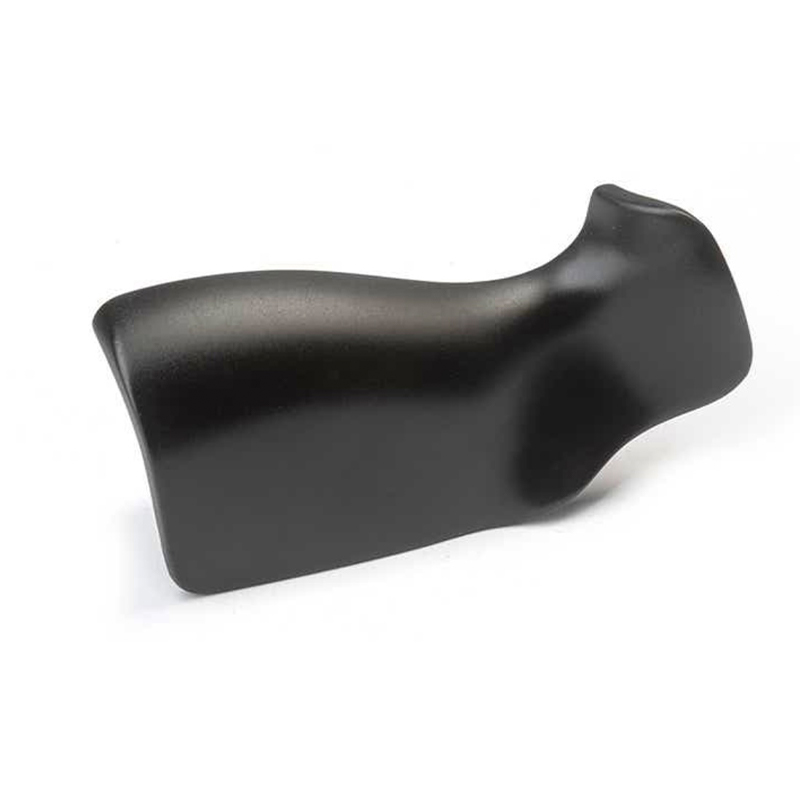
ابزارهایی که قالب را شکل می دهند
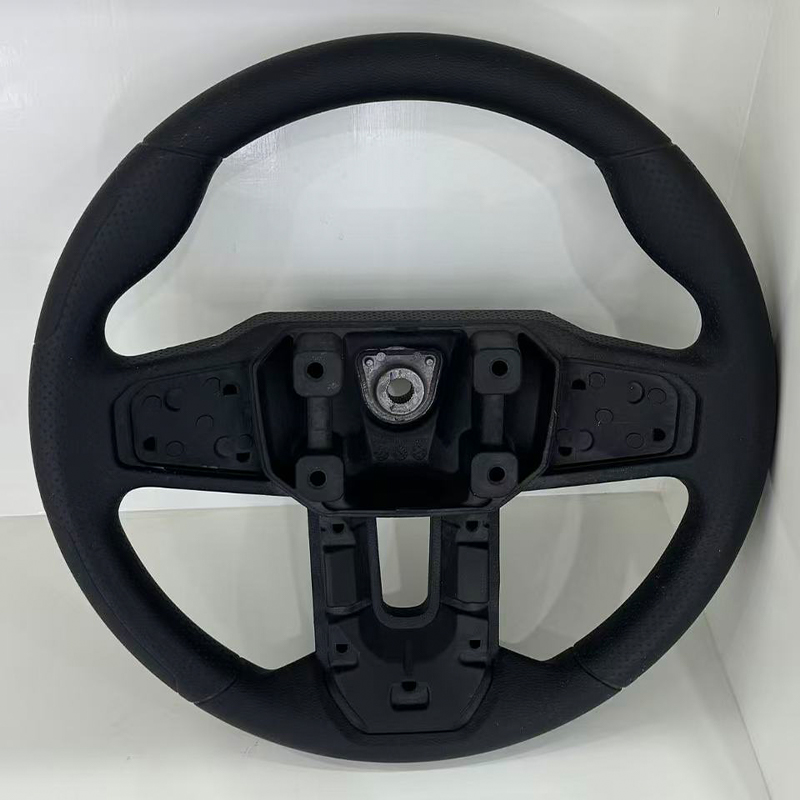
| ابزارهایی که قطعات را می سازند
|
جایی که زمان پروژه می گذرد
خریداران اغلب می پرسند که چرا یک دسته از پنج قسمت هنوز چندین روز کاری طول می کشد. دلیل آن این است که کار ثابت، آماده سازی استاد و ساخت قالب، از نظر کمیت کوچک نمی شود. نمودار زیر یک تقسیم تصویری از زمان پروژه را برای سه اندازه دسته نشان می دهد.
همانطور که دسته رشد می کند، ریخته گری و پخت سهم بیشتری را به خود اختصاص می دهد در حالی که آماده سازی اصلی سهم کوچک تری دارد. اعداد را به عنوان یک کمک برنامه ریزی در نظر بگیرید و نه به عنوان یک آمار صنعت اندازه گیری شده.
نمودار نشان می دهد که برای یک دسته بسیار کوچک، آماده سازی استاد و قالب بزرگترین بخش برنامه است، که توضیح می دهد که چرا درخواست پنج تکه به ندرت پنج برابر سریعتر از درخواست بیست تکه است. با افزایش مقدار، چرخه های ریخته گری و پخت بیشتر از تقویم را می گیرند زیرا هر بار ریختن یک مجموعه حفره را پر می کند و سپس در کوره منتظر می ماند. در بزرگترین دسته در نمودار، قالب دوم در نظر گرفته شده است به طوری که دو ریزش می توانند به صورت موازی اجرا شوند، که مانع از رشد بیشتر سهم پخت می شود. اتمام و بازرسی تقریباً در یک پنجم تلاش در هر سه مورد باقی میماند، یادآور این است که رنگآمیزی، پیرایش و بررسی بخشی ثابت از قابل تحویل است. برای خریدارانی که با سرویس تکثیر قالب سیلیکونی جیاهنگ کار می کنند، این الگو هنگام تصمیم گیری در مورد سفارش چند قطعه اضافی در اولین دسته مفید است، زیرا کار ثابت قبلاً انجام شده است.
کار ثابت استاد و قالب بر دسته های کوچک غالب است، بنابراین سفارش چند قطعه اضافی در اولین اجرا معمولا کارآمد است.
انواع متداول رزین های ریخته گری خلاء و ویژگی های آنها
در ریخته گری خلاء از ترموپلاستیک های مشابه قالب گیری تزریقی استفاده نمی شود. از سیستم های پلی اورتان دو بخشی استفاده می کند که برای تقلید از آنها فرموله شده اند. تطابق برای بسیاری از بررسی های تناسب، احساس و عملکرد به اندازه کافی خوب است، اگرچه در هر ویژگی یکسان نیست. کارت های زیر خانواده هایی را که معمولاً یک تامین کننده ریخته گری خلاء ارائه می دهد خلاصه می کند.
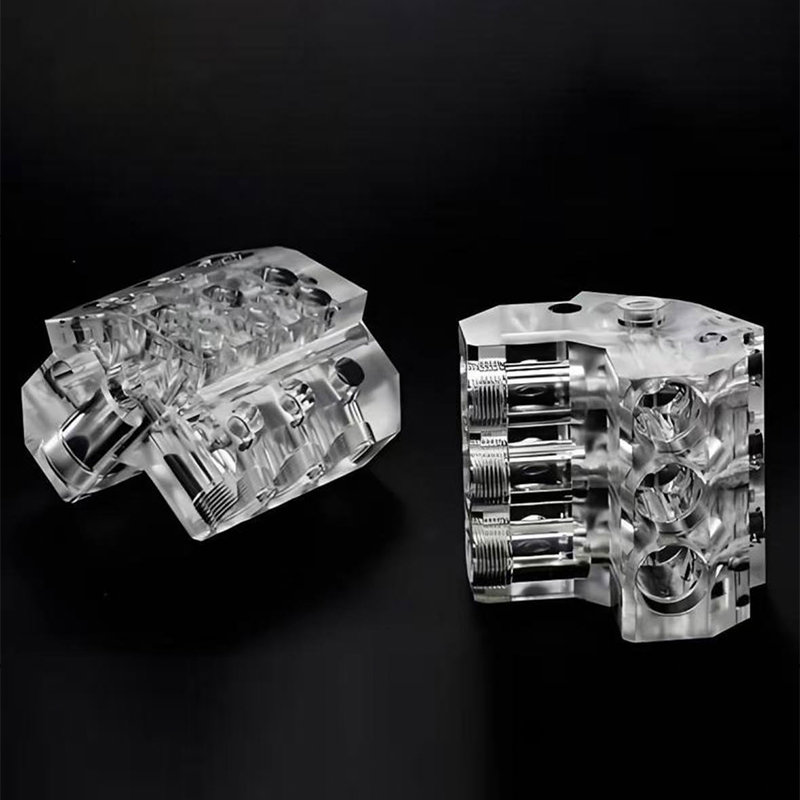
رزین سفت و سخت شبیه ABS سفت، پایدار از نظر ابعاد و رنگ آمیزی آسان. یک انتخاب متداول برای محفظه ها، براکت ها و محفظه هایی که نیاز به حس محکمی دارند. رزین نیمه انعطاف پذیر PP مانند کمی انعطاف پذیر با رفتار خستگی خوب. مناسب برای جابجایی، ویژگیهای سبک لولای زنده و گیرههای انعطافپذیر. رزین لاستیک مانند در طیف وسیعی از مقادیر سختی Shore A موجود است. برای مهر و موم، دستگیره، واشر و سطوح نرم استفاده می شود. رزین شفاف شفاف یا رنگی، اغلب پس از قالب گیری جلا داده می شود. برای لنزها، راهنماهای نور، پوشش ها و پنجره های نمایش استفاده می شود. رزین با دمای بالا سفتی را در دمای سرویس بالاتر حفظ می کند. برای قطعات نزدیک موتور، لامپ یا مجموعه های گرم شده انتخاب شده است. رزین ضد شعله برای محفظه های الکترونیکی و واحدهای نمایشی که با بررسی های داخلی سخت گیرانه تری مواجه می شوند، برای سوختن آهسته فرموله شده است.
رنگ معمولاً با افزودن رنگدانه به رزین قبل از ریختن انجام می شود که در تمام طول قطعه رنگ ثابت می دهد. این برای قطعاتی که در حین آزمایش با آنها برخورد میشود یا خراشیده میشوند مفید است، زیرا یک تراشه رنگ متفاوتی را در زیر نشان نمیدهد. برای ظاهرهای براق یا متالیک، معمولاً پس از ریختهگری، روکش رنگ شده اضافه میشود.
| خانواده رزین | احساس و رفتار | کاربردهای معمولی | گزینه های پایان |
|---|---|---|---|
| سفت و سخت شبیه ABS | محکم، پایدار، جزئیات خوب | مسکن، پوشش، نمونه سازه | سنباده کاری، رنگ آمیزی، بافت |
| نیمه انعطاف پذیر PP مانند | محکم، بدون ترک خوردگی خم می شود | گیره ها، اتصالات محکم، درب های انعطاف پذیر | سمباده سبک، رنگ آمیزی با آستر |
| لاستیک مانند | نرم تا سفت الاستیک | مهر و موم، دستگیره، واشر، کلید نرم | نقاشی با پوشش های انعطاف پذیر |
| شفاف | شفاف، قابل جلا دادن است | لنز، لوله نور، پنجره | پرداخت، پوشش شفاف |
| درجه حرارت بالا | در دمای بالا سفت می شود | قطعات نزدیک به منابع حرارتی | نقاشی، ماشینکاری از ویژگی های کوچک |
تطبیق رزین با کاربرد
انتخاب رزین با این سوال شروع می شود که قطعه باید چه چیزی را ثابت کند. اگر آزمایش یک مونتاژ مناسب باشد، یک رزین نیمه انعطاف پذیر اغلب آموزنده تر از یک رزین سفت و سخت است. اگر نمونه برای یک نمایشگاه تجاری باشد، یک رزین سفت و سخت با روکش رنگ شده ممکن است به محصول نهایی نزدیکتر از یک خام به نظر برسد. نقشه حرارتی زیر نمای تحریریه ای را ارائه می دهد که خانواده ها معمولاً برای چه وظایفی مناسب هستند.
سلول های تیره تر نشان دهنده تناسب عمومی قوی تر است. رتبهبندیها نقطه شروعی برای گفتگو با تامینکننده شما هستند، نه جایگزینی برای دادههای مواد در یک درجه خاص.
نقشه حرارتی نشان میدهد که رزین ABS سفت و سخت، وسیعترین طیف کارهای روزمره، از جمله محفظهها، تستهای تناسب و مدلهای ظاهری را پوشش میدهد، به همین دلیل است که نقطه شروع معمول در بسیاری از پروژهها است. رزین های لاستیکی مانند در ستون مهر و موم و دستگیره ها برجسته می شوند، جایی که انعطاف پذیری کل قطعه است. رزین شفاف انتخاب روشنی برای لنزها و راهنماهای نور است و همچنین برای مدل های بازاریابی که تاثیر بصری اهمیت دارد، عملکرد خوبی دارد. رزین های با دمای بالا و نیمه انعطاف پذیر هر دو برای تست عملکرد مناسب هستند، البته به دلایل مختلف: یکی برای قرار گرفتن در معرض حرارت و دیگری برای خم شدن مکرر. هنگامی که یک قطعه دارای دو نیاز متقابل است، مانند بدنه سفت و سخت و مهر و موم نرم، یک تامین کننده می تواند آنها را به طور جداگانه ریخته گری کند یا از تکنیک های بیش از حد قالب گیری استفاده کند، که یکی از دلایل بحث مونتاژ اولیه با یک سازنده ریخته گری خلاء است.
رزین را با سوالی که قطعه باید به آن پاسخ دهد انتخاب کنید: سفتی، انعطاف پذیری، شفافیت، مقاومت در برابر حرارت یا ظاهر.
برنامه ها و نقاط انتخاب برای خدمات ریخته گری خلاء
ریخته گری خلاء در صنایع بیشتری از آنچه اکثر خریداران انتظار دارند نشان داده می شود، عمدتاً به این دلیل که الگوی نیاز در همه جا یکسان است: تعداد انگشت شماری از قطعات مشابه تولید، به زودی، از طرحی که ممکن است هنوز تغییر کند. دو ستون زیر فیلدهای کاربردی معمولی را با نقاط انتخابی جفت می کنند که تصمیم می گیرند آیا ریخته گری خلاء فراخوانی مناسبی است یا خیر.
فیلدهای کاربردی معمولی
| انتخاب نقاط برای بررسی
|
یک مسیر تصمیم گیری سریع
- اگر فقط به یک یا دو قطعه نیاز دارید، چاپ یا ماشینکاری مستقیم معمولا سریعتر از ساخت قالب است.
- اگر تقریباً به 10 تا 30 قطعه با ظاهر تولیدی نیاز دارید، ریخته گری خلاء معمولاً ارزش یک نگاه دقیق را دارد.
- اگر به صدها قطعه یا داده های گرمانرم دقیق نیاز دارید، برای ابزار سخت یا مسیر دیگری برنامه ریزی کنید.
- اگر طرح هنوز در حال تغییر است، استاد را انعطاف پذیر نگه دارید و قبل از برش فولاد، اولین دسته کوچک را ریخته شود.
تیمها گاهی میپرسند که آیا ریختهگری خلاء میتواند به طور کلی جایگزین تولید با حجم کم شود. برای برخی از محصولات، مانند تجهیزات تخصصی با تقاضای سالانه بسیار کم، این امکان وجود دارد، اما طول عمر قالب و تفاوتهای رزین به این معنی است که اغلب یک پل است تا یک مقصد. آن را مرحلهای در نظر بگیرید که به شما امکان آزمایش، فروش نمونه و جمعآوری بازخورد را در حین ساخت ابزار تولید میدهد.
ریختهگری خلاء در میانهی سفر محصول مناسب است: قطعات بیشتر از چاپ منطقی است، کمتر از نیاز به ابزار سخت.
مقایسه دقیق: ریخته گری خلاء در مقابل چاپ سه بعدی، ماشینکاری CNC و قالب گیری تزریقی
اکثر پروژه ها از چندین فرآیند به صورت متوالی استفاده می کنند، بنابراین مقایسه زیر کمتر در مورد انتخاب برنده و بیشتر در مورد انتخاب یک مرحله است. هر مسیر دارای یک محدوده کمیت است که در آن راحت است و نقطه ای که شروع به مبارزه می کند.
| عامل | ریخته گری در خلاء | پرینت سه بعدی | ماشینکاری CNC | قالب گیری تزریقی |
|---|---|---|---|---|
| مقدار معمولی | در هر قالب حدود 10 تا 30 عدد | 1 تا چند | 1 برای تکرار دسته ها | صدها به بالا |
| تلاش ابزار | قالب سیلیکونی کوتاه | هیچ کدام | وسایل و برنامه ها | قالب سخت شده یا آلومینیومی، طولانی تر |
| جزئیات سطح | خیلی خوبه، کپی استاد | خطوط لایه امکان پذیر است | پایان ماشینکاری شده | عالی، با ابزار تعریف شده است |
| مواد | رزین های پلی اورتان تقلیدی | رزین، نایلون، برخی فلزات | فلزات و پلاستیک واقعی | تولید ترموپلاستیک |
| تغییر طراحی | استاد جدید، قالب جدید | فوری | برنامه جدید | اصلاح ابزار پرهزینه |
| نقش معمولی | قطعات آزمایشی شبیه تولید | مدل های مفهومی اولیه | عملکردی metal parts | تولید حجم |
در عمل جدول به یک توالی معقول اشاره می کند. اولین مفهوم را برای بررسی شکل چاپ کنید، طرح را اصلاح کنید، سپس از یک ماستر چاپ شده خوب به عنوان پایه قالب سیلیکونی استفاده کنید. تعداد قطعات مورد نیاز برای آزمایش ها، بررسی ها یا نمونه ها را پخش کنید. هنگامی که طرح حل شد و مقادیر افزایش یافت، به سمت یک ابزار تولید حرکت کنید. Jiaheng مراحل اولیه و میانی را بر روی یک پلت فرم پشتیبانی می کند: چاپ سه بعدی رزین، نایلون و فلز، ماشینکاری پیشرفته و تکرار قالب سیلیکونی، بنابراین استاد، قالب و تکمیل را می توان بدون انتقال فایل ها بین فروشندگان هماهنگ کرد.
نمودار رادار زیر سه مورد از این مسیرها را در شش کیفیتی که خریداران اغلب به آنها اشاره میکنند، مقایسه میکند. رتبه بندی ها سرمقاله و گویا هستند. آنها به منظور نشان دادن شکل هستند، نه برای رتبه بندی تامین کنندگان یا پیش بینی عملکرد در یک بخش خاص.
نمودار رادار ریختهگری خلاء را با بیشترین میزان دسترسی به سطح و تکثیر جزئیات نشان میدهد، زیرا قالب سیلیکونی از اصلی کپی میکند و خلاء به رزین کمک میکند تا به بافت ریز برسد. چاپ سهبعدی تا حد زیادی به سمت سرعت دستهای کوچک و آزادی هندسه گسترش مییابد، به همین دلیل است که برای اولین مفهوم و برای اشکالی که نمیتوانند ریختهگری شوند بسیار مفید است. ماشینکاری CNC استحکام مکانیکی را به بیرون فشار می دهد، زیرا قطعه از یک بلوک جامد از مواد واقعی بریده شده است. ریخته گری خلاء در وسط استحکام و هندسه قرار می گیرد، که بازتاب صادقانه رزین های تقلیدی و نیاز به باز کردن قالب در امتداد خط جدایی است. این سه شکل با هم توضیح میدهند که چرا رویکرد مرحلهای به خوبی کار میکند: چاپ برای کاوش، ریختهگری برای ارائه و آزمایش، و ماشین یا قالب زمانی که قدرت یا حجم آن را میطلبد.
از چاپ برای کاوش، ریخته گری خلاء برای ارائه و آزمایش، و ماشینکاری یا قالب گیری تزریقی در صورت نیاز به قدرت یا حجم استفاده کنید.
نکات طراحی و تلرانس برای قطعات ریختگی خلاء
بیشتر ناامیدیها در مورد قطعات ریختهگری به چند انتخاب طراحی برمیگردد که میتوانستند قبل از ساخت استاد تنظیم شوند. نکات زیر نکاتی هستند که یک سازنده به احتمال زیاد در طول بررسی قابلیت تولید مطرح می کند، بنابراین پرداختن به آنها در مراحل اولیه باعث صرفه جویی در یک دور تجدید نظر می شود.
ضخامت دیوار و دنده
دیوارهایی را در محدوده متوسط، که معمولاً برای بسیاری از قطعات کوچک تقریباً 1.5 تا 3 میلیمتر ذکر میشود، هدف بگیرید و ضخامت را تا حد معقولی یکنواخت نگه دارید. تودههای ضخیم با بهبودی بیشتر کوچک میشوند و میتوانند آثار فرورفتگی را به جا بگذارند. بخش های بسیار نازک ممکن است پر نشوند، به خصوص دور از دروازه. دندهها باید نازکتر از دیواری باشند که آنها را نگه میدارند، که این امر باعث کاهش علائم سطح روی وجه مخالف میشود.
خطوط پیش نویس، آندرکات و جداکننده
سیلیکون انعطاف پذیر است، بنابراین زیر برش هایی که یک قالب فولادی سفت و سخت را به دام می اندازند، اغلب می توانند با کشش قالب آزاد شوند. با این حال، کمی پیشکشی روی وجههای عمودی، قالبگیری را صافتر میکند و سایش ابزار را کاهش میدهد. به تامین کننده بگویید کدام صورت قابل مشاهده است، زیرا آنها سعی می کنند خط جدایی را روی یک لبه پنهان یا یک مرحله طبیعی در طراحی قرار دهند.
تحمل ها و انقباض ها
راهنمای کلی برای ریختهگری خلاء اغلب تحملهای تقریباً مثبت یا منفی 0.2 تا 0.3 میلیمتر را در ابعاد کوچک یا حدود 0.3 درصد در ابعاد بزرگتر، با تغییراتی در رزین و هندسه ذکر میکند. انقباض رزین در حین پخت و حرکت جزئی سیلیکون هر دو به آن کمک می کند. به همین دلیل، به علامت گذاری فقط ابعاد واقعاً بحرانی در نقاشی کمک می کند. اگر یک سوراخ یا سطح جفت گیری باید تناسب محکم تری داشته باشد، بسیاری از تامین کنندگان این ویژگی را پس از ریخته گری ماشین می کنند.
پرداخت سطح و بافت
سطح ریخته گری آینه استاد. یک استاد پولیش شده قطعات براق می دهد و یک استاد مهره دار یا بافت دار قطعات مات می دهد. اگر ظاهر نهایی شامل رنگ باشد، تامین کننده معمولاً به آرامی سمباده می زند و پرایمر و پوشش های رنگی را اعمال می کند. از آنجایی که جیاهنگ رنگآمیزی و سایر عملیاتهای سطحی را در جریان کاری یکسان ارائه میکند، تطابق رنگ و سطح براقیت را میتوان در طول یک پروژه و نه از طریق یک فروشنده تکمیل جداگانه توافق کرد.
| ویژگی | راهنمایی عملی | دلیل |
|---|---|---|
| ضخامت دیوار | ضخامت یکنواخت و متوسط را حفظ کنید | علائم سینک و پر شدن کوتاه را کاهش می دهد |
| دنده ها | نازک تر از دیوار مجاور | علائم سطحی را محدود می کند |
| پیش نویس | پیش نویس کوچک در چهره های عمودی | قالب گیری را آسان می کند، عمر قالب را افزایش می دهد |
| ابعاد بحرانی | فقط مواردی را که مهم هستند علامت بزنید | بر بازرسی و تکمیل تمرکز دارد |
| بافت | آن را در استاد بسازید | بافت transfers directly to castings |
حتی دیوارها، پیش نویس معقول و فهرست کوتاهی از ابعاد بحرانی بسیاری از مشکلات دیده شده در اولین بازیگران را برطرف می کند.
کنترل کیفیت و تکمیل قطعات ریخته گری
یک تامین کننده قابل اعتماد ریخته گری خلاء کیفیت را در چندین نقطه، نه تنها در انتها، بررسی می کند. اولین بررسی اصلی است، زیرا یک نقص در قالب و هر قسمت بعد از آن کپی می شود. بررسی دوم بعد از اولین ریختهگری انجام میشود، زمانی که تامینکننده قطعه را با نقشه مقایسه میکند و به دنبال حباب، پر کردن کوتاه و فلاش میگردد. چک نهایی دسته تمام شده را پوشش می دهد.
- بازرسی کارشناسی ارشد: ابعاد، وضعیت سطح و وضوح ویژگی قبل از ساخت قالب.
- بررسی مقاله اول: اولین ریخته گری قبل از ریختن بقیه دسته اندازه گیری و بررسی می شود.
- مشاهده درون گروهی: قوام رنگ، بازرسی حباب و فلاش قابل مشاهده با بیرون آمدن قطعات نظارت می شود.
- بازرسی نهایی: ابعاد بحرانی، تناسب، پایان و بسته بندی قبل از حمل و نقل بررسی می شود.
تکمیل جایی است که یک قطعه ریختهگری شده یا شبیه یک نمونه اولیه است یا شبیه یک محصول است. پیرایش دروازه ها و دریچه ها را حذف می کند. سنباده زنی سبک خط جدایی را تمیز می کند. رنگ آمیزی رنگ، براقیت یا بافت را اضافه می کند و ماسک کردن امکان دو رنگ را در یک قسمت می دهد. برای قطعات شفاف، پرداخت و پوشش شفاف شفافیت را بهبود می بخشد. مونتاژ، چاپ پد، مارک لیزری و درج ها نیز می توانند در زمانی که نمونه نیاز دارد مانند محصول نهایی رفتار کند، مرتب می شوند.
ارتباطات به اندازه اندازه گیری اهمیت دارد. اگر یک نمونه مرجع، یک کد رنگی یا عکسی از ظاهری که به دنبال آن هستید را پیوست کنید، تیم نهایی چیز خاصی برای مطابقت دارد. یک خلاصه نوشتاری کوتاه با اهداف پایانی، چهرههای قابل مشاهده و ابعاد بحرانی، شانس دوباره کاری را کاهش میدهد.
کیفیت در ریختهگری خلاء از اصلی شروع میشود و در هر بار ریختن ادامه مییابد، بنابراین از تامینکنندگان بپرسید که چگونه هر مرحله را بررسی میکنند.
راهنمای تعمیر و نگهداری قالب های سیلیکونی و قطعات ریخته گری
تعمیر و نگهداری در ریختهگری خلاء دو جنبه دارد: مراقبت از ابزارهایی که قطعات را میسازند و مراقبت از قطعات زمانی که در دست شما هستند. هر دو بر ثبات تأثیر می گذارند، به خصوص زمانی که قصد دارید دوباره سفارش دهید.
مراقبت از قالب سیلیکونی
قالب سیلیکونی یک ابزار مصرفی است. راهنمای صنعت عمومی معمولاً به عمر تقریباً 15 تا 25 ریختهگری اشاره میکند که برای جزئیات دقیق، ویژگیهای نازک یا رزینهای تهاجمی کوتاهتر و گاهی اوقات برای اشکال ساده طولانیتر است. هر بار ریختن سیلیکون را در معرض حرارت و تماس شیمیایی قرار می دهد، بنابراین لبه ها نرم می شوند و جزئیات سطح به تدریج محو می شوند. مدیریت خوب بدون تبدیل قالب به دارایی بلندمدت عمر مفید را افزایش می دهد.
- بعد از هر بار ریختن حفره را به آرامی تمیز کنید و از ابزارهای تیز که می توانند سطح را سوراخ کنند خودداری کنید.
- یک ماده رها کننده مناسب برای رزین را در لایه های یکنواخت سبک بمالید تا قالب گیری را کاهش داده و پارگی را محدود کنید.
- قالب را در جای خشک و خنک و دور از نور مستقیم خورشید و منابع گرما نگهداری کنید.
- هنگام ذخیره سازی، دو نیمه را در یک راستا نگه دارید تا حفره دچار افتادگی یا اعوجاج نشود.
- قبل از هر بار ریختن، خط جداسازی و ویژگی های نازک را بررسی کنید و در صورت افزایش فلاش یا پارگی، قالب را بازنشسته کنید.
استاد رو هم نگه دار یک استاد تمیز و با برچسب خوب به تامین کننده اجازه می دهد تا زمانی که قالب اول فرسوده شد دوباره قالب را بسازد و از سرمایه گذاری شما در آماده سازی سطح محافظت می کند. اگر ماستر چاپ شده است، آن را دور از رطوبت و نور قوی نگهداری کنید تا تاب نخورد یا تغییر رنگ ندهد.
مراقبت از قطعات تمام شده
| نوع رزین | نگهداری و جابجایی | تمیز کردن |
|---|---|---|
| سفت و سخت شبیه ABS | دور از قرار گرفتن در معرض حرارت طولانی مدت نگهداری شود | آب و صابون ملایم، پارچه نرم |
| نیمه انعطاف پذیر PP مانند | از خم شدن برای مدت طولانی خودداری کنید | آب و صابون ملایم |
| لاستیک مانند | دور از روغن و نور خورشید نگهداری شود | پارچه مرطوب، بدون حلال قوی |
| شفاف | برای جلوگیری از خراشیدگی بپیچید | پارچه نرم بدون پرز، پاک کننده ملایم |
| قطعات رنگ شده | از انباشتن بدون بالشتک اجتناب کنید | پارچه نرم، بدون پدهای ساینده |
قطعات پلی اورتان ریخته گری می توانند در طول زمان به رطوبت، گرما و برخی حلال ها حساس شوند، به ویژه در روزهای اولیه پس از قالب گیری. اجازه دادن به قطعات برای ته نشین شدن در دمای اتاق قبل از مونتاژ یا رنگ آمیزی، احتمال تغییر ابعاد کوچک را کاهش می دهد. برای قطعاتی که برای ماهها نگهداری میشوند، بستهبندی محافظ و محیط پایدار به رنگ و شکل کمک میکند تا به نمونه تایید شده وفادار بماند.
قالب را به عنوان یک ابزار کوتاه مدت و استاد را به عنوان یک نگهدارنده در نظر بگیرید: هر دو تصمیم می گیرند که دسته بعدی شما چقدر قابل تکرار باشد.
کار با یک تولید کننده و تامین کننده ریخته گری خلاء
نتایج خوب معمولاً از برخورد با تأمینکننده بهعنوان یک شریک مهندسی بهجای یک دستگاه خودکار برای قطعات به دست میآید. یک مکالمه کوتاه کوتاه در شروع، اغلب چند روز بعد را ذخیره می کند. این سوالات به شما کمک می کند تا قضاوت کنید که آیا تامین کننده ریخته گری خلاء برای انجام این کار راه اندازی شده است یا خیر.
- آیا استاد را در خانه می سازید و از چه فناوری هایی برای آن استفاده می کنید؟
- کدام خانواده رزین موجود است، و آیا میتوانید ویژگیهای معمول هر کدام را به اشتراک بگذارید؟
- برای هر قالب چند ریخته گری برنامه ریزی می کنید، و چگونه مقادیر بیشتری را مدیریت می کنید؟
- کدام مراحل تکمیلی، مانند رنگ آمیزی، پرداخت یا بافت، در یک مکان انجام می شود؟
- چه چیزی را بازرسی می کنید و چه سوابقی را می توانم با ارسال دریافت کنم؟
- پس از تایید استاد، تغییرات طراحی چگونه انجام می شود؟
شرکت تولید تجهیزات هوشمند ژجیانگ جیاهنگ به عنوان یک تولید کننده OEM و ODM به این سوالات می پردازد. تیم طراحی آن ایدههای مشتری را به طرحهای کاربردی و جذاب محصول تبدیل میکند و از قابلیتهای آن میتوان به چاپ سه بعدی در رزین، نایلون و فلز، ماشینکاری پیشرفته، تکرار قالب سیلیکونی برای تولید کارآمد در دستههای کوچک و درمانهای سطحی مانند نقاشی اشاره کرد. از آنجایی که این مراحل بر روی یک پلت فرم قرار می گیرند، مشتری می تواند بدون توضیح مجدد پروژه به چندین فروشنده، از طرح به نمونه نهایی حرکت کند.
چگونه یک استعلام مفید تهیه کنیم
- یک مدل سهبعدی در قالب خنثی رایج، بهعلاوه یک طراحی که ابعاد مهم را برجسته میکند.
- مقدار مورد نظر، خانواده رزینی که در نظر دارید و هر رنگ یا مرجع نهایی.
- یک یادداشت کوتاه در مورد نحوه استفاده از قطعه: نمایش داده شده، جابجایی، مونتاژ، گرم یا خمیده.
- پنجره تحویل مورد نیاز شما و اینکه آیا انتظار تغییرات طراحی بین دسته ها را دارید یا خیر.
یک پرس و جو کامل به تامین کننده اجازه می دهد تا در اولین پاسخ یک روش اصلی معقول، رزین و طرح تکمیل را پیشنهاد دهد. همچنین نشان میدهد که شما آن بخش را درک میکنید، که معمولاً منجر به یک مکالمه فنی مفیدتر میشود. با گذشت زمان، تامینکنندهای که فایلها، تاریخچه قالب و یادداشتهای پایانی شما را نگه میدارد میتواند سریعتر سفارش دهد و دستهها را ثابت نگه دارد، که مزیت بیصدا کار با یک شریک طولانی مدت است.
هدف قطعه را به اشتراک بگذارید، نه تنها هندسه آن، و تامین کننده شما می تواند رزین، پایان و طرح فرآیند بهتری را توصیه کند.
خدمات ریخته گری خلاء جیاهنگ را کاوش کنید
اگر آماده انتقال از یک مدل اصلی به دسته کوچکی از قطعات مشابه تولید هستید، میتوانید جزئیات خدمات، گزینههای مواد و فرآیند پروژه را در صفحه اختصاصی بررسی کنید. خدمات ریخته گری خلاء از جیاهنگ این تیم از پروژه های OEM و ODM پشتیبانی می کند و می تواند در مورد آماده سازی اصلی، انتخاب رزین، تکمیل و برنامه ریزی دسته ای در یک پلت فرم مشاوره دهد.
فایل سه بعدی خود، مقدار مورد نظر و الزامات پایان را برای شروع گفتگو با تیم جیاهنگ ارسال کنید.
سوالات متداول خدمات ریخته گری خلاء
خدمات ریخته گری خلاء چیست؟ریخته گری در خلاء services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
یک قالب سیلیکونی چند قطعه می تواند تولید کند؟راهنمای عمومی معمولاً تقریباً 15 تا 25 ریخته گری در هر قالب را نقل می کند که برای قطعات بسیار دقیق یا دیواره نازک کمتر و گاهی برای اشکال ساده بیشتر است. اگر به یک دسته بزرگتر نیاز دارید، تامین کننده می تواند قالب های اضافی بسازد و به صورت موازی ریخته گری کند. تعداد دقیق به هندسه، رزین و جابجایی بستگی دارد. |
تفاوت بین ریخته گری خلاء و پرینت سه بعدی چیست؟پرینت سه بعدی builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
چه زمانی باید به جای قالب گیری تزریقی ریخته گری خلاء را انتخاب کنم؟هنگامی که به سرعت به حدود 10 تا 30 قطعه نیاز دارید، ریخته گری خلاء را انتخاب کنید، طرح ممکن است همچنان تغییر کند و شما هنوز نمی خواهید به یک ابزار سخت متعهد شوید. قالبگیری تزریقی زمانی که مقادیر به صدها یا هزاران میرسند و زمانی که به خواص گرمانرم تولید دقیق نیاز دارید معمولاً مسیر بهتری است. |
چه تلورانس هایی می توانم از قطعات ریخته گری خلاء انتظار داشته باشم؟راهنمای عمومی تقریباً مثبت یا منفی 0.2 تا 0.3 میلی متر را در ابعاد کوچک ذکر می کند، با قطعات بزرگتر که تغییرات نسبتاً بیشتری را نشان می دهند. انقباض رزین و حرکت قالب هر دو نقش دارند. اگر یک ویژگی نیاز به تناسب محکم تری داشته باشد، تامین کننده ممکن است آن را پس از ریخته گری ماشین کاری کند، بنابراین ابعاد مهم را به وضوح روی نقاشی خود علامت بزنید. |
کدام مواد برای ریخته گری در خلاء موجود است؟گزینه های معمولی عبارتند از رزین سفت و سخت شبیه ABS، رزین نیمه انعطاف پذیر PP مانند، رزین لاستیک مانند در چندین سطح سختی، رزین شفاف، رزین با دمای بالا و رزین مقاوم در برابر شعله. رنگ ها را می توان در رزین رنگدانه کرد یا با رنگ آمیزی اعمال کرد. تأمینکننده شما میتواند پس از یادگیری نحوه استفاده از قطعه، خانوادهای را توصیه کند. |
آیا می توان قطعات ریخته گری با خلاء را رنگ کرد یا بافت؟بله. قطعات ریخته گری سنباده کاری، پرایمینگ و رنگ آمیزی را می پذیرند و می توان بافت را در ماستر تعبیه کرد تا به هر ریخته گری منتقل شود. چاپ پد، مارک لیزری و پولیش برای قطعات شفاف نیز رایج است. اهداف پایان را قبل از ساخته شدن استاد به توافق برسانید تا آماده سازی سطح با ظاهر نهایی مطابقت داشته باشد. |
برای دریافت قیمت وکیوم ریخته گری چه چیزی باید ارسال کنم؟یک مدل سه بعدی، یک طرح با ابعاد بحرانی، مقدار هدف، خانواده رزین ترجیحی، رنگ یا پایان مرجع و پنجره تحویل خود را ارسال کنید. یک یادداشت کوتاه در مورد نحوه استفاده از قطعه به مهندسان کمک می کند تا روش مناسب را انتخاب کنند. اطلاعات کامل تر، رفت و برگشت را کاهش می دهد و اولین پاسخ را سرعت می بخشد. |
یک استاد روشن، یک پرداخت تعریف شده و یک مقدار واقعی سه ورودی هستند که بیشتر پروژه ریخته گری در خلاء را بهبود می بخشند.
اطلاعات تماس
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
اضافه کنید
-

ساختمان 7، شماره 188، بخش هونگنی از جاده ژا وانگ، منطقه دانگو، شهر پینگهو، شهر جیاکسینگ، استان ژجیانگ، چین
حق چاپ © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. سازندگان پلت فرم تولید هوشمند یکپارچه OEM/ODM
