- خدمات چاپ سه بعدی

- خدمات ماشینکاری CNC

- خدمات ریخته گری خلاء

- خدمات تکمیل سطح

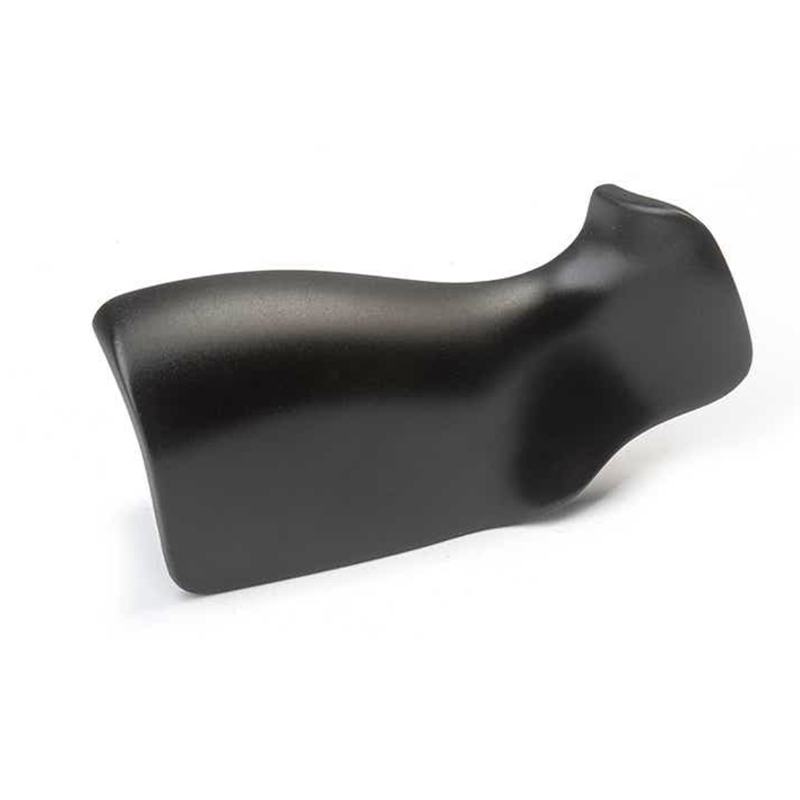
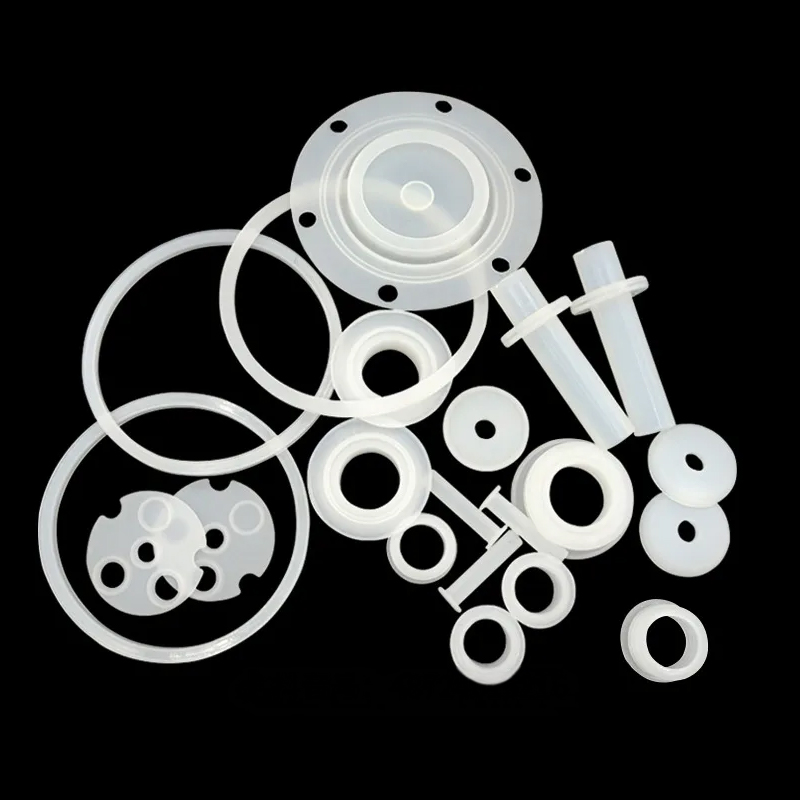
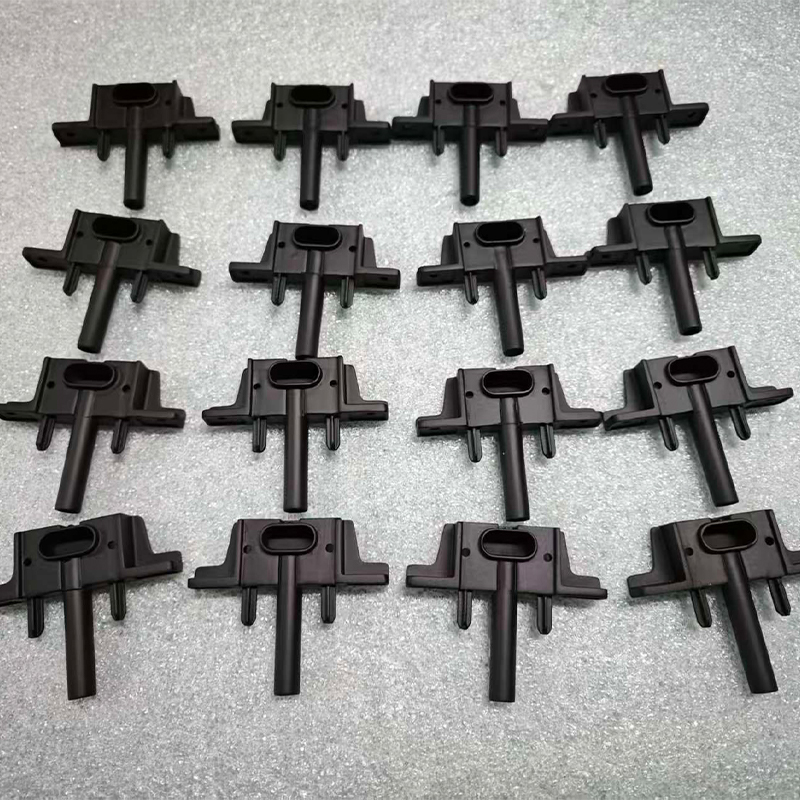
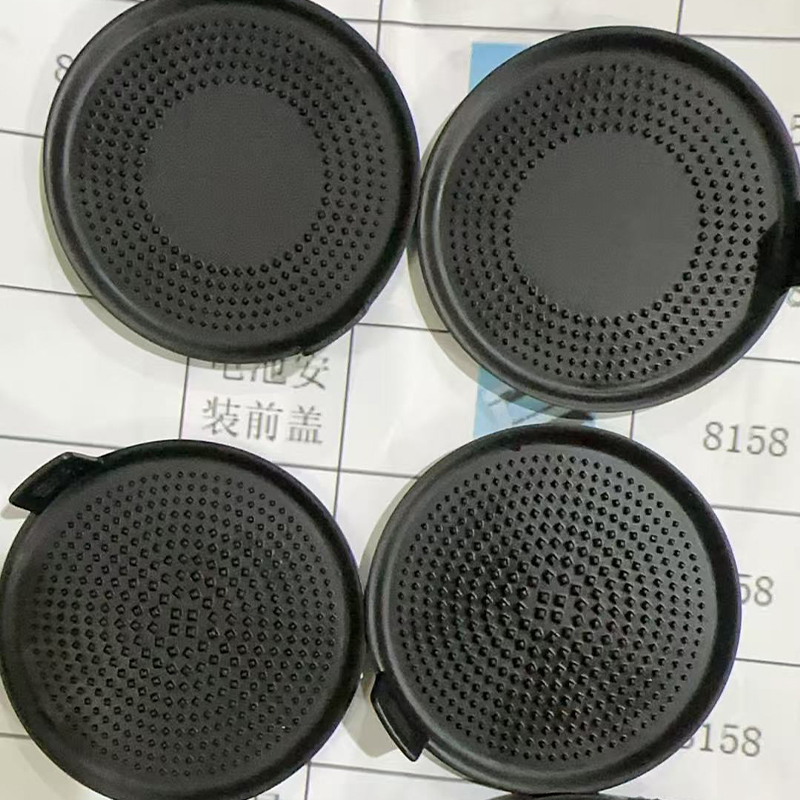
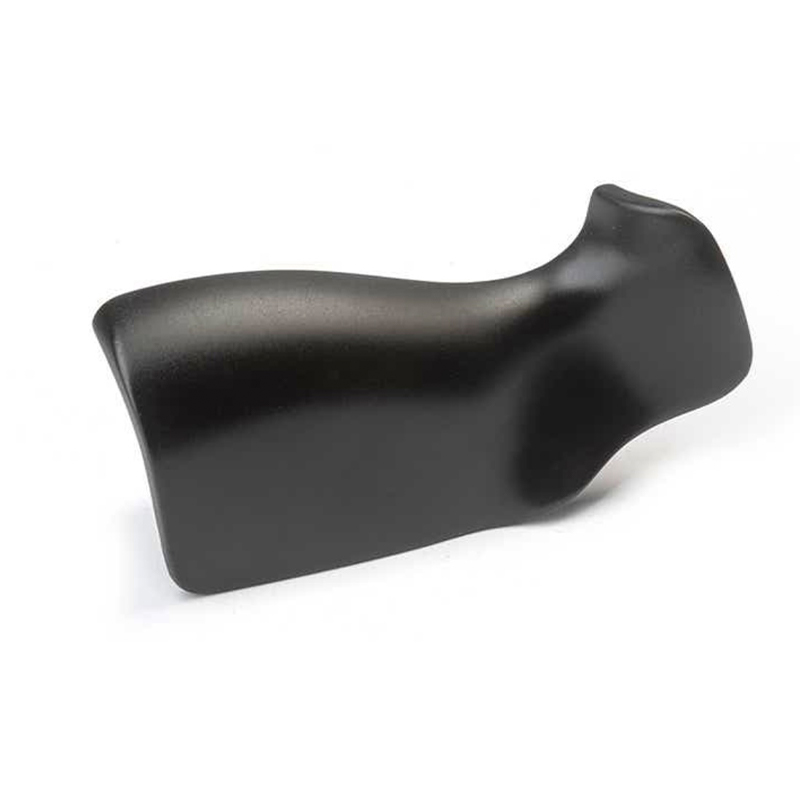
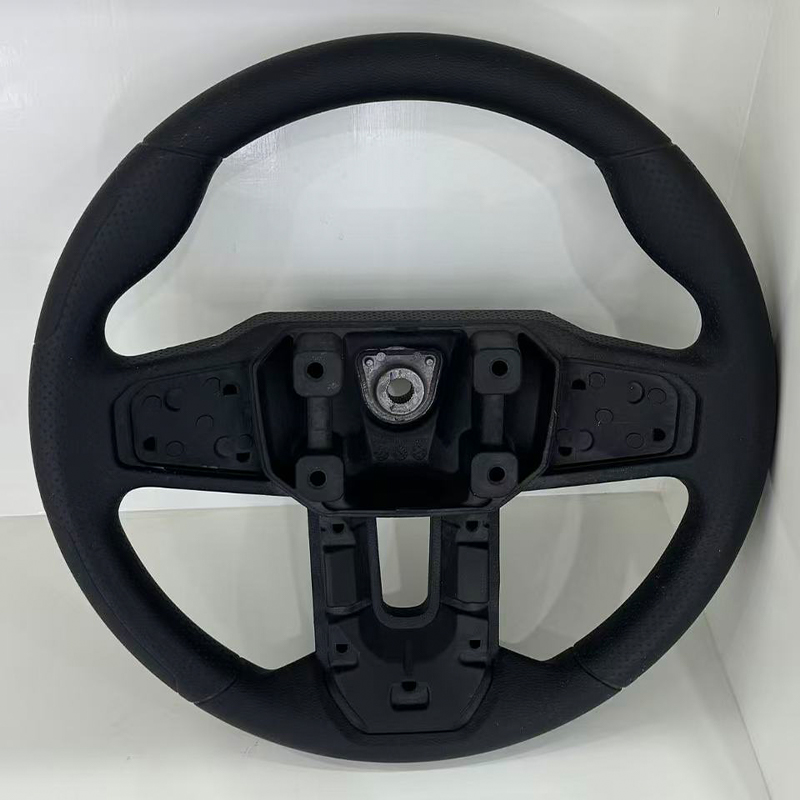
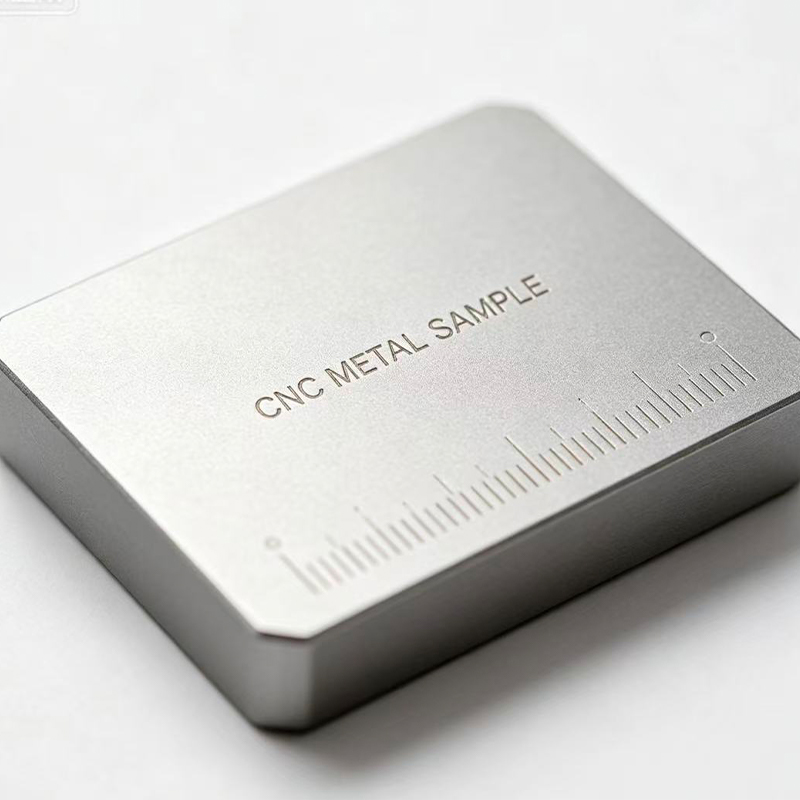
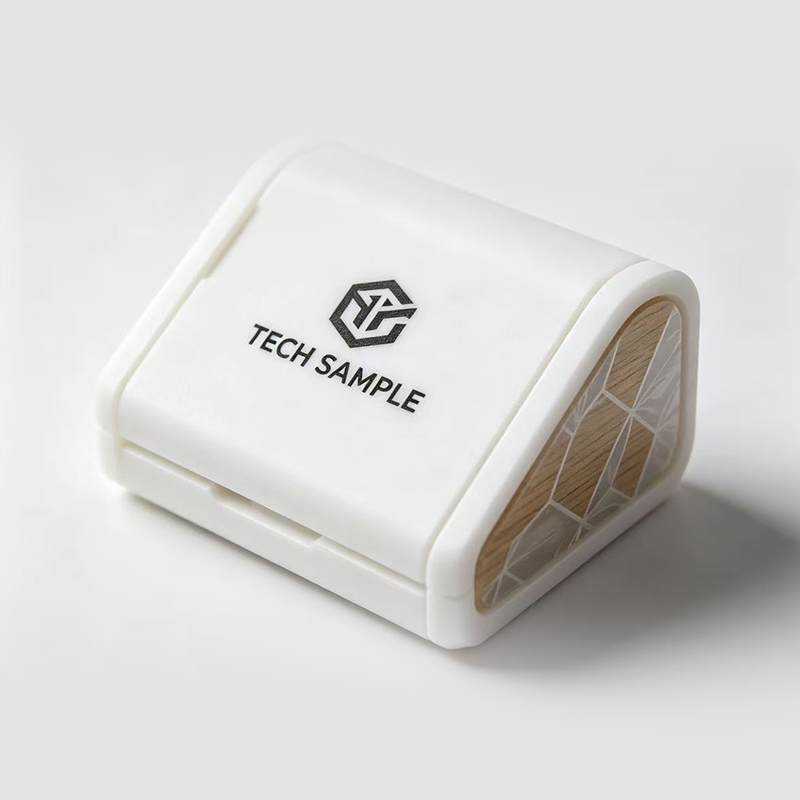
خدمات نمونه سازی سریع: چگونه یک شریک تولیدی قابل اعتماد انتخاب کنیم
یک تیم محصول روز دوشنبه یک فایل CAD ارسال می کند و تا جمعه به یک بخش فیزیکی برای بررسی تناسب، نسخه نمایشی مشتری یا ساخت آزمایشی نیاز دارد. این لحظه ای است که خدمات نمونه سازی سریع به جای تئوری عملی می شوند. خدمات مناسب بیش از تبدیل یک مدل به پلاستیک یا فلز انجام می دهد. این روشی سریع به تیم می دهد تا یک سوال طراحی را آزمایش کند، یک مشکل تلورانس را آشکار کند، و تصمیم بگیرد که چه چیزی را قبل از پرداخت ابزارسازی تغییر دهد.
به همین دلیل است که تصمیم خرید شایسته توجه است. یک تامینکننده نمونهسازی سریع میتواند یک فروشگاه چاپ سه بعدی، یک شریک ماشینکاری CNC، یک متخصص ریختهگری خلاء یا سازندهای باشد که هر سه را با تکمیل سطح و تولید کم حجم به هم متصل میکند. تفاوت در زمان تحویل، انتخاب مواد، بازخورد DFM، و اینکه چگونه یک نمونه اولیه به یک نمونه محصول تبدیل میشود، خود را نشان میدهد. یک تامین کننده نمونه سازی، عمده فروش قطعات استاندارد نیست. این یک شریک تولیدی است که یک طرح را تفسیر می کند و یک پاسخ فیزیکی را برمی گرداند.
آنچه خدمات نمونه سازی سریع در واقع ارائه می شود
خدمات نمونه سازی سریع معمولاً سه چیز را به طور همزمان ارائه می دهند: هندسه، رفتار مواد و ابزار ارتباطی. هندسه همان چیزی است که آشکار است. یک بخش فیزیکی نشان میدهد که آیا روکش همسطح مینشیند، آیا اتصال دهنده دیوار را پاک میکند یا اینکه میتوان یک براکت را با بست مورد نظر مونتاژ کرد. رفتار مادی کمتر آشکار است اما اغلب مهمتر است. یک مدل رزین ممکن است درست به نظر برسد و همچنان بیش از حد خم شود، در هنگام جابجایی سریع ترک بخورد یا در نزدیکی منبع گرما نرم شود. ابزار ارتباطی اهمیت دارد زیرا یک نمونه فیزیکی به طراحی، مهندسی، خرید و بازاریابی اجازه می دهد تا به جای تفاسیر متفاوت از یک صفحه، یک موضوع مشابه را مورد بحث قرار دهد.
کار نمونه سازی خوب همچنین شامل بازخورد طراحی برای تولید است. قبل از راه اندازی دستگاه، تامین کننده باید ضخامت دیوار، زوایای پیش نویس، محل پشتیبانی، دسترسی ابزار، تلورانس جمع شدن و پرداخت سطح را بررسی کند. آن بازخورد کاغذبازی نیست. این تفاوت بین بخشی است که به موقع می رسد و بخشی که با یادداشتی می رسد که دنده نازک در حین برداشتن ساپورت شکسته است. سازنده ای که قبل از نقل قول سوال می پرسد، معمولا شریک بهتری نسبت به تولیدکننده ای است که به سادگی هر فایلی را می پذیرد و همه چیز را وعده می دهد.
نقش تجاری هم دارد. یک نمونه اولیه می تواند از نسخه ی نمایشی سرمایه گذار، نمونه نمایشگاه تجاری، پایلوت مشتری یا بررسی طراحی داخلی پشتیبانی کند. در هر مورد، بخش نیاز به نگاه و رفتار مناسب برای مخاطب دارد. یک فیکسچر خشن FDM ممکن است برای یک آزمایش کارخانه ای عالی باشد و برای یک جلسه خریدار خرده فروشی کاملاً اشتباه باشد. سرویس نمونه سازی باید هدف را درک کند، نه فقط هندسه.
نحوه تطبیق یک روش نمونه سازی با سوالی که باید به آن پاسخ دهید
سریعترین راه برای انتخاب یک فرآیند این است که با سوال شروع کنید، نه با ماشین. اگر سوال این است که "آیا محفظه در دست درست به نظر می رسد؟" چاپ رزین صاف ممکن است کافی باشد. اگر سوال این است که "آیا این براکت آلومینیومی از تست لرزش جان سالم به در خواهد برد؟" این قطعه احتمالاً به فلز و فرآیندی نیاز دارد که خواص فلزی را ایجاد کند. اگر سوال این است که "آیا ماه آینده می توانیم پنجاه واحد را به یک گروه متمرکز نشان دهیم؟" ریخته گری خلاء ممکن است پلی بهتر از دور دیگری از چاپ سه بعدی باشد.
| روش | بهترین برای | مواد معمولی | نقاط قوت | محدودیت هایی برای برنامه ریزی |
|---|---|---|---|---|
| پرینت سه بعدی رزین SLA و DLP | مدل های بصری، بررسی های مناسب، سطوح صاف، قطعات شفاف یا انعطاف پذیر | رزین استاندارد، رزین ABS مانند، رزین انعطاف پذیر، رزین شفاف، رزین موم قرمز | جزئیات دقیق، پرداخت صاف، چرخش سریع | خطوط لایه، مقاومت در برابر حرارت محدود، علائم حذف پشتیبانی |
| پرینت سه بعدی نایلونی SLS | براکت های کاربردی، کانال ها، لولاهای زنده، مجموعه های کوچک | نایلون سیاه، نایلون سفید، نایلون تقویت شده با الیاف شیشه | استحکام خوب، بدون ساختار پشتیبانی، هندسه پیچیده | سطح متخلخل، جزئیات کمتر از رزین، رنگ محدود |
| پرینت سه بعدی فلزی SLM | نمونه های اولیه فلزی با کانال های داخلی پیچیده یا ساختارهای سبک وزن | آلومینیوم AlSi10Mg، فولاد ضد زنگ 316L، تیتانیوم Ti6Al4V، فولاد ابزار H13/S136 | خواص فلزی، آزادی طراحی، قطعات یکپارچه | هزینه بالاتر، پس از پردازش، حذف پشتیبانی، استرس حرارتی |
| ماشینکاری CNC | تحمل های تنگ، پلاستیک های مهندسی واقعی، رزوه ها، درج ها، قطعات بزرگ | آلومینیوم، فولاد، برنج، ABS، PC، POM، نایلون و سایر گریدهای قابل ماشین کاری | کنترل ابعادی عالی، محدوده مواد گسترده، پوشش سطح خوب | هزینه راه اندازی، محدودیت دسترسی به ابزار، ضایعات مواد |
| قالب های ریخته گری وکیوم و سیلیکونی | موارد تکراری کم حجم، تطبیق رنگ، قطعات لاستیکی مانند، نمونه های قبل از راه اندازی | رزین های پلی اورتان، مواد مشابه ABS، PP مانند، مواد لاستیکی | هزینه کمتر هر قطعه در حجم های کوچک، جزئیات سطح خوب، گزینه های رنگی | محدودیت عمر قالب، کندتر از چاپ مستقیم برای کنترل انقباض یکباره |
| تکمیل سطح | نمونه های ظاهری، تطبیق بافت، نام تجاری، بررسی دوام | رنگ، پوشش، آندایزینگ، آبکاری، حکاکی لیزری، برگردان | کیفیت بصری و لمسی را بهبود می بخشد، از تأییدیه های مشتری پشتیبانی می کند | زمان تحویل، ریسک تنوع رنگ، قوانین طراحی خاص فرآیند را اضافه می کند |
جدول یک نقطه شروع است، نه یک کتاب قانون. بسیاری از پروژه ها روش ها را ترکیب می کنند. یک درج با ماشینکاری CNC ممکن است بیش از حد در محفظه ریخته گری خلاء قالب گیری شود. چاپ رزین ممکن است برای آزمایش یک طرح رنگی رنگ آمیزی شود. یک براکت فلزی ممکن است ابتدا ماشینکاری شود و بعداً توسط ریخته گری تولید شود. سوال مفید این است: تصمیم بعدی به چه چیزی نیاز دارد؟ اگر تصمیم به ظاهر صاف نیاز دارد، سطح را در اولویت قرار دهید. اگر به تناسب دقیق نیاز دارد، تحمل را در اولویت قرار دهید. اگر به پاسخ مادی نیاز دارد، جفت ماده و فرآیند را اولویت بندی کنید.
چاپ سه بعدی برای خدمات نمونه سازی سریع: جایی که بهترین جاست
چاپ سه بعدی نقطه ورود پیش فرض بسیاری از خدمات نمونه سازی سریع است زیرا ابزار را از حلقه اول حذف می کند. تغییر طرح را می توان بدون قالب، فیکسچر یا نصب طولانی چاپ و آزمایش کرد. این سرعت در کارهای مفهومی اولیه مفید است، اما اگر فرآیند با دقت انتخاب شود، می تواند مشکلات را پنهان کند. چاپ رزین، پخت نایلون، ذوب فلز و اکستروژن فیلامنت سطوح، استحکام و تحملهای متفاوتی را ایجاد میکند. برخورد با آنها به عنوان یک دسته منجر به عدم تطابق انتظارات می شود.
فرآیندهای رزین برای ظاهر و تناسب
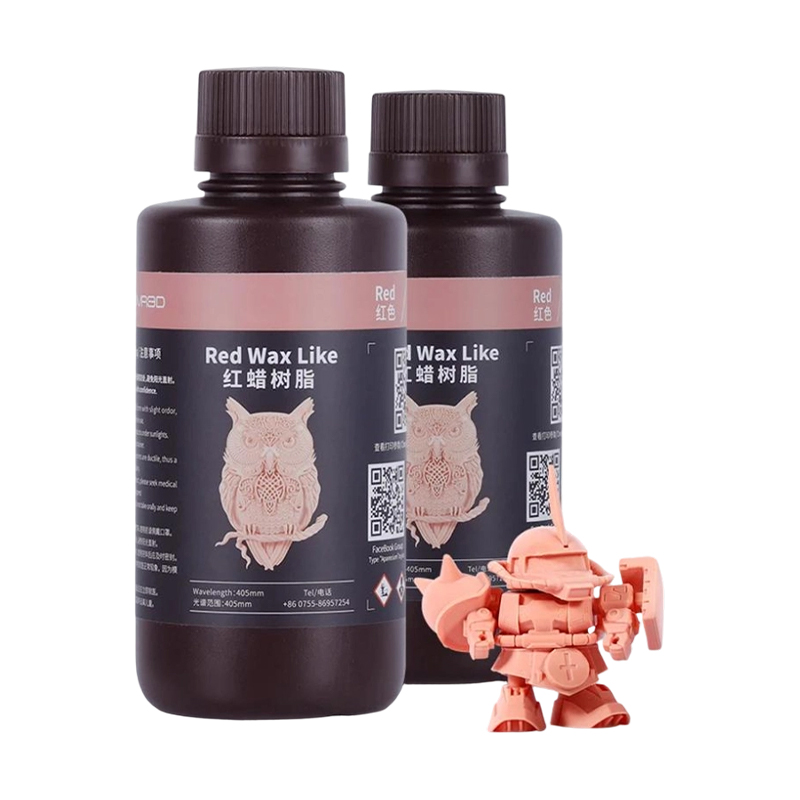
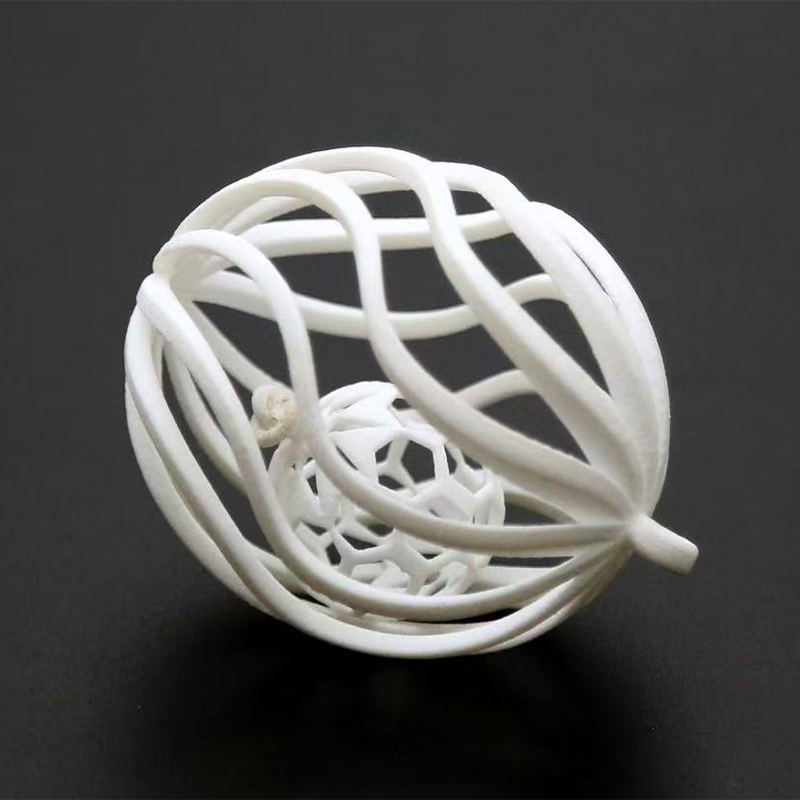
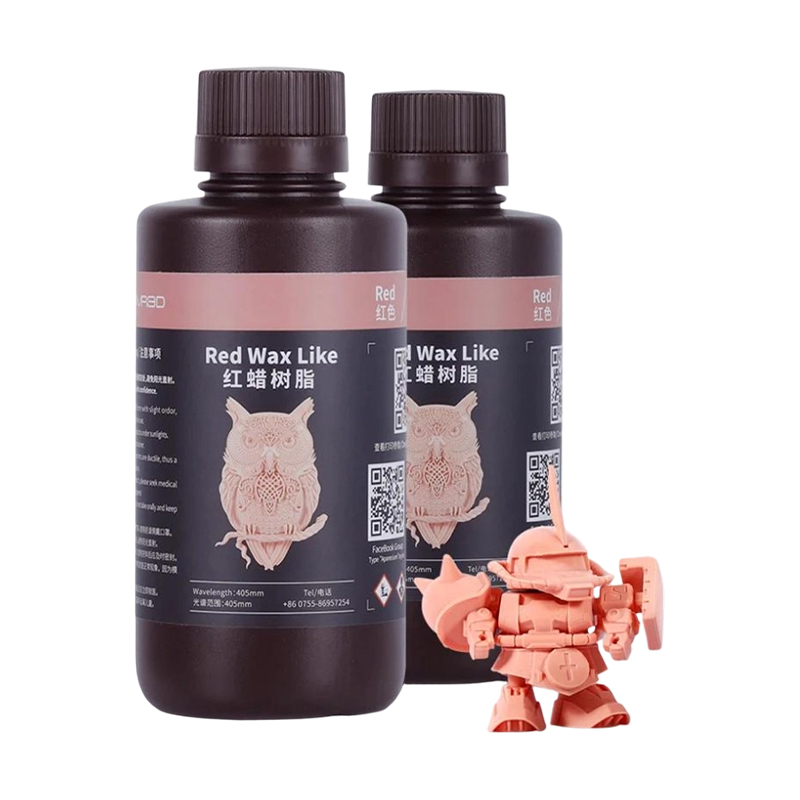
چاپ رزین SLA و DLP اغلب زمانی استفاده می شود که قطعه باید تمیز به نظر برسد، جزئیات دقیق را نشان دهد یا در یک مجموعه کوچک قرار گیرد. رزین استاندارد یک سطح صاف برای مدل های بصری می دهد. رزین ABS مانند مقاومت بیشتری در برابر ضربه برای اتصالات و محفظههای محکم دارد. رزین انعطاف پذیر می تواند واشرها، دستگیره ها و نواحی با لمس نرم را شبیه سازی کند. رزین شفاف از بررسی های لوله نور و پوشش های شفاف پشتیبانی می کند. رزین موم قرمز در جریان های کاری ریخته گری در مواردی که الگوی مورد نیاز است استفاده می شود. این مواد قابل تعویض نیستند، و یک تامین کننده باید به جای ذکر ساده ترین قیمت برای هر گرم، مبادلات را توضیح دهد.
قطعات رزین معمولاً نیاز به برداشتن ساپورت، تمیز کردن و پس کیورینگ دارند. این پس پردازش می تواند بر دقت ابعاد و کیفیت سطح تأثیر بگذارد. یک ویژگی نازک ممکن است در طول پخت تاب بخورد. یک قسمت شفاف ممکن است برای رسیدن به شفافیت مورد نظر نیاز به پرداخت داشته باشد. اگر تکیه گاه ها خیلی سریع برداشته شوند، ممکن است یک قسمت انعطاف پذیر پاره شود. اینها جزئیات تولید عادی هستند، اما باید قبل از انتشار فایل در مورد آنها صحبت کرد.
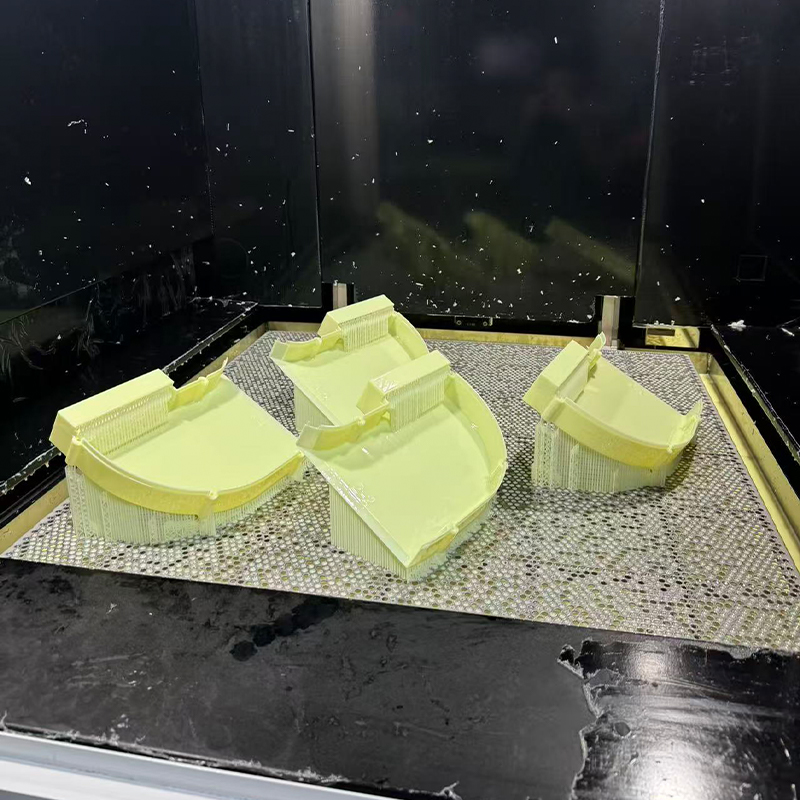 چاپ سه بعدی رزین SLA برای نمونه های اولیه با جزئیات بالا خدمات استریولیتوگرافی نمونههای اولیه صاف و با جزئیات دقیق را در رزینهای ABS مانند، شفاف، سیاه، سفید مایل به قرمز و انعطافپذیر برای مدلهای مفهومی و محفظههای کاربردی تولید میکند. مشاهده محصول →
چاپ نایلون و فلز برای بررسی عملکرد
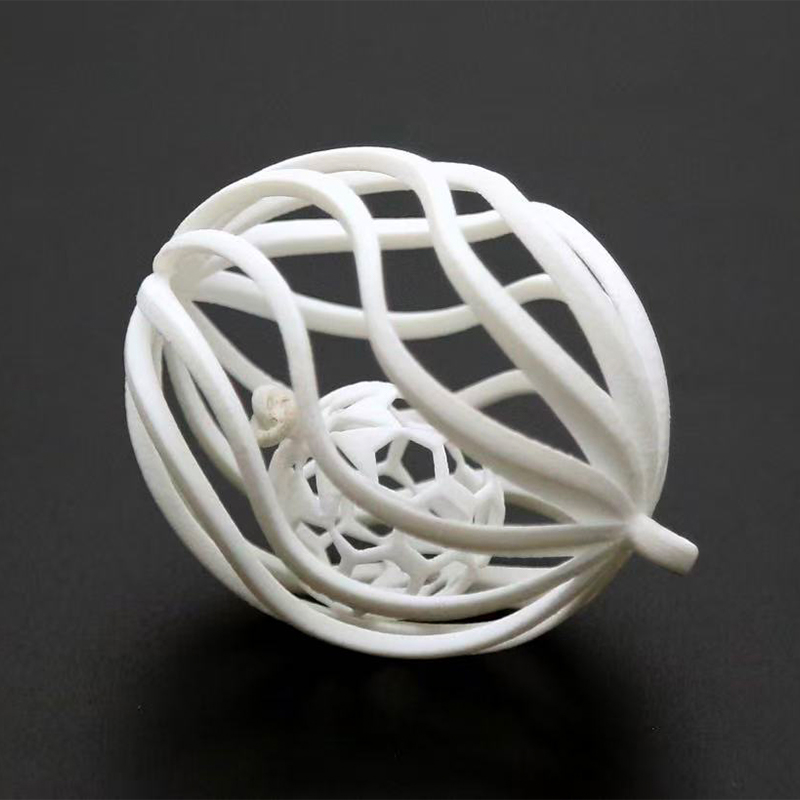
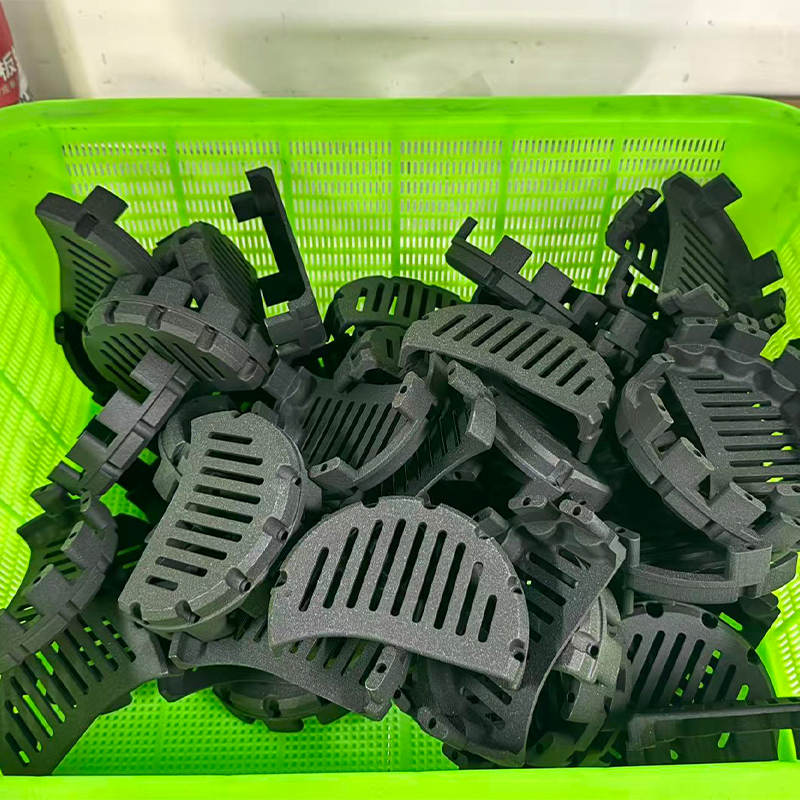
نایلون SLS یک کاندیدای قوی برای براکتها، مجراها، روکشها و مجموعههای کوچکی است که نیاز به جابجایی دارند. از آنجایی که در این فرآیند از پودر پخته نشده به عنوان پشتیبان استفاده می شود، می تواند هندسه تودرتو و لولاهای زنده را بدون علائم پشتیبانی معمول در فرآیندهای رزین تولید کند. سطح معمولاً متخلخل و مات است که برای قطعات داخلی مناسب است اما ممکن است برای نمونه های مشتری نیاز به تکمیل داشته باشد. نایلون تقویت شده با الیاف شیشه می تواند سفتی را بهبود بخشد، اگرچه سطح و رفتار سایش قطعه را نیز تغییر می دهد.
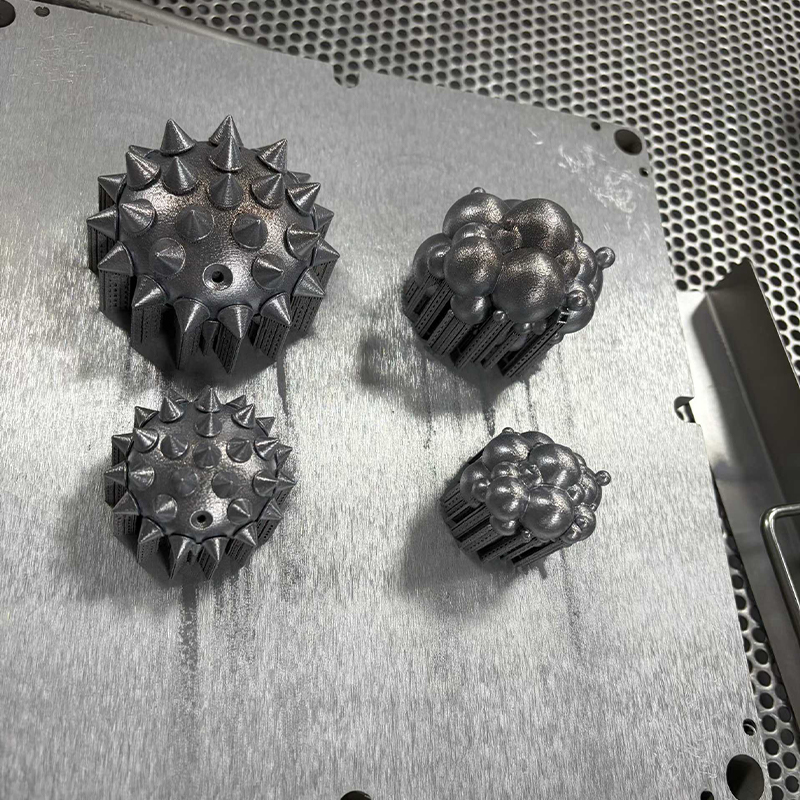
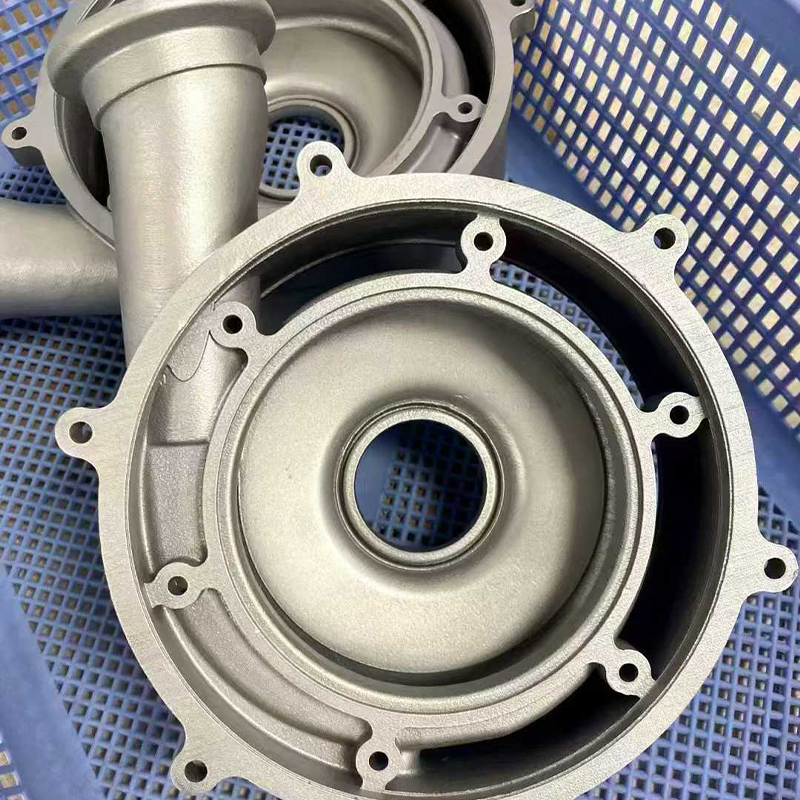
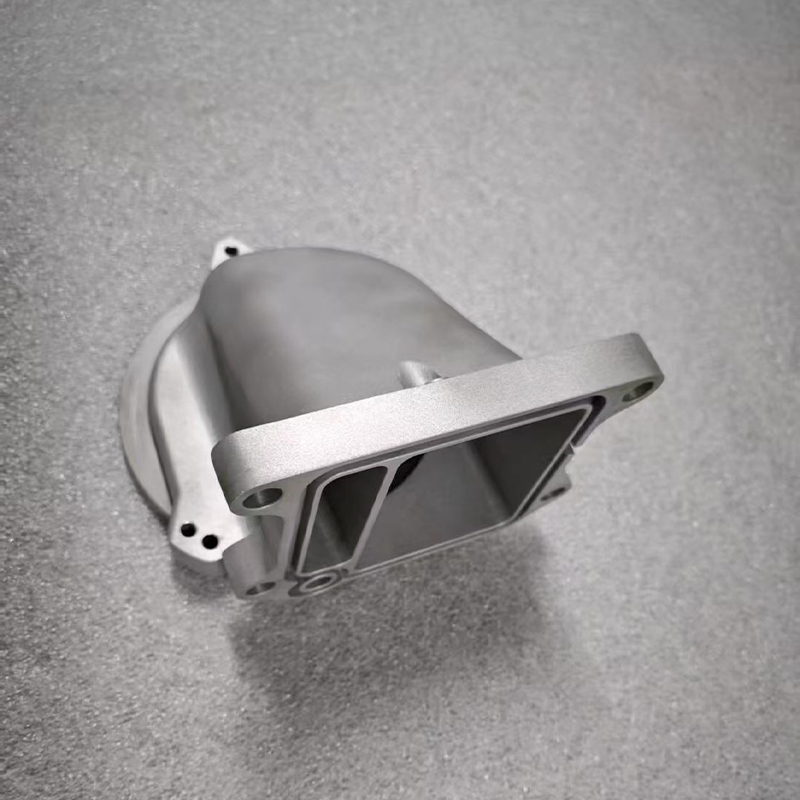
چاپ فلز SLM زمانی استفاده می شود که نمونه اولیه باید فلزی باشد، زمانی که کانال های داخلی مهم هستند، یا زمانی که یک طرح تلفیقی می تواند چندین قسمت مونتاژ شده را حذف کند. آلومینیوم، فولاد ضد زنگ، تیتانیوم و فولاد ابزار هر کدام خواص و نیازهای پس از پردازش متفاوتی را به همراه دارند. چاپ فلز به ندرت کم هزینه ترین راه برای یک بلوک ساده است، اما می تواند مستقیم ترین مسیر برای یک هندسه پیچیده باشد که به راحتی قابل تراش نیست.
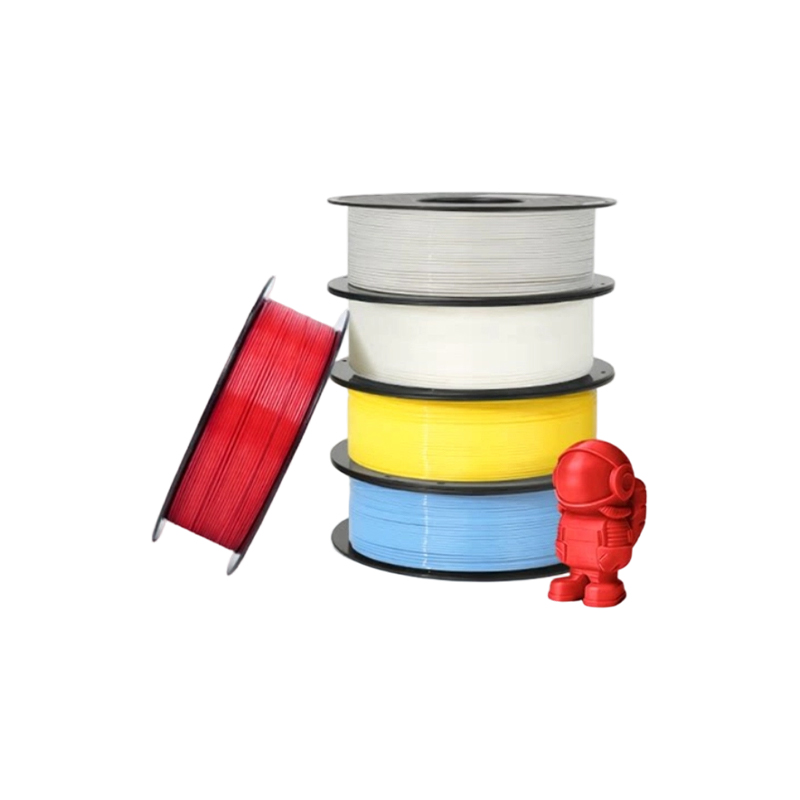
چاپ FDM اغلب برای وسایل بزرگ، جگها، چکگیجها و مدلهای مفهومی اولیه که هزینه و اندازه آن بیش از جزئیات مهم است، استفاده میشود. مواد استاندارد مانند PLA، PETG و ABS نیازهای عمومی را پوشش می دهند، در حالی که PLA با دمای بالا، PAHT CF و PPS CF از بررسی های عملکردی سخت تری پشتیبانی می کنند. خطوط لایه قابل مشاهده بخشی از فرآیند هستند، بنابراین FDM معمولاً برای نمونه نمایشی که باید قالببندی شده به نظر برسد مناسب نیست.
ماشینکاری CNC و فرز دقیق در یک برنامه نمونه سازی
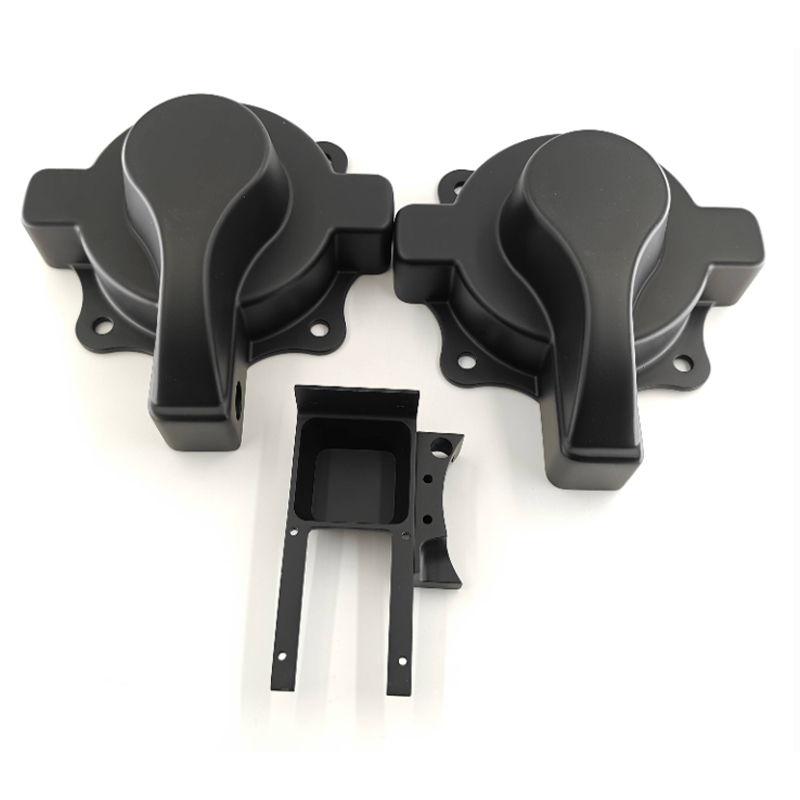
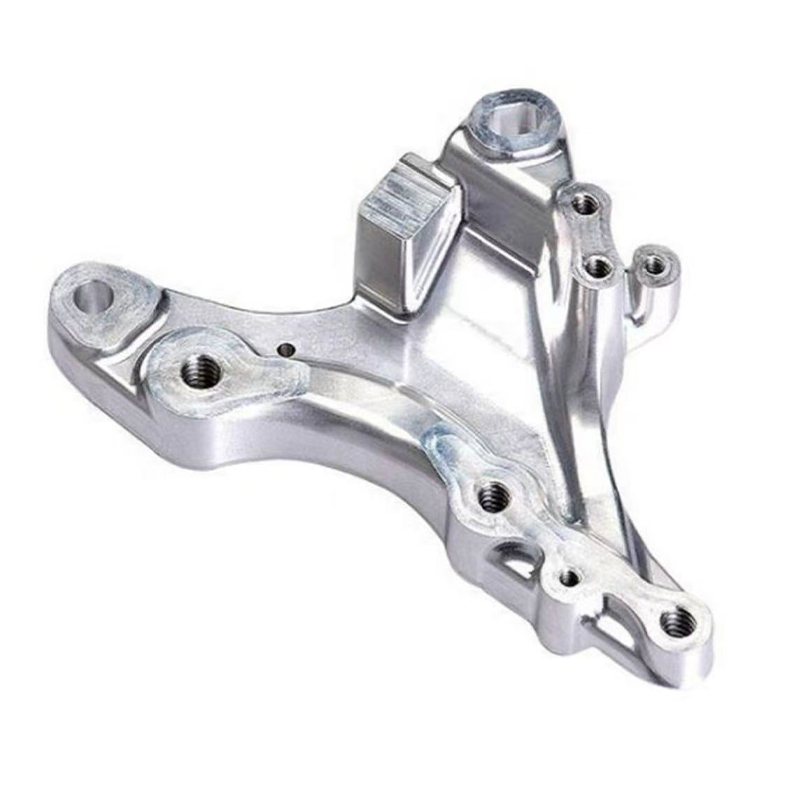
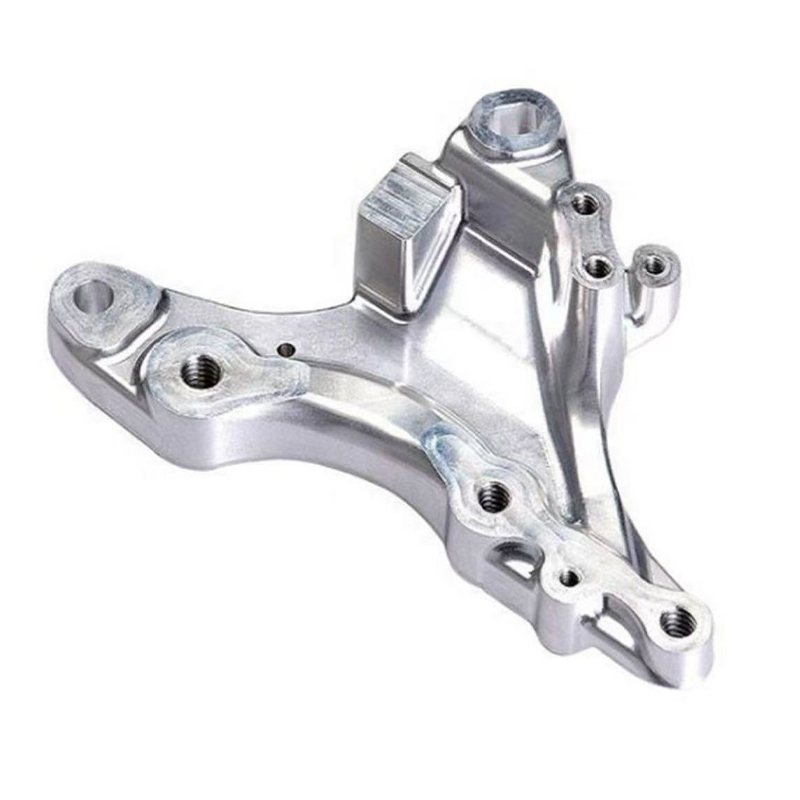
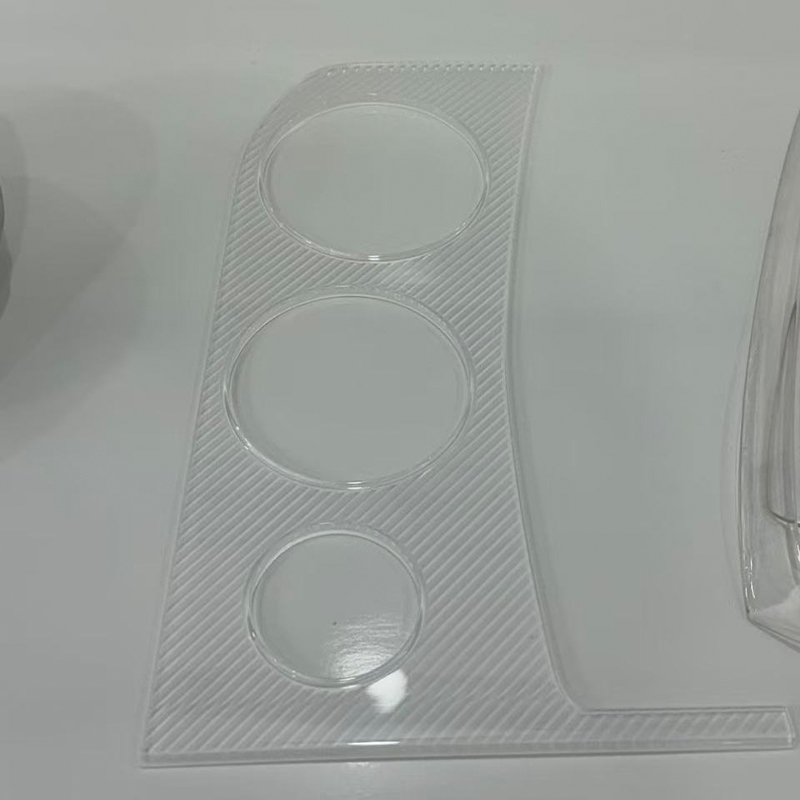
ماشینکاری CNC زمانی وارد گفتگوی نمونهسازی میشود که قطعه به تحملهای سختتر، مواد مهندسی واقعی یا سطحی که مانند محصول نهایی عمل میکند نیاز دارد. یک محفظه ABS یا پلی کربنات ماشینکاری شده را می توان با پیچ ها و درج های واقعی مونتاژ کرد. یک براکت آلومینیومی را می توان بر روی یک وسیله نقلیه یا ربات آزمایش کرد، بدون اینکه اخطار شود که فقط یک ماکت رزین است. یک راهنمای نور اکریلیک ماشینکاری شده را می توان برای بررسی وضوح جلا داد. اینها مزایای عملی هستند که چاپ سه بعدی همیشه نمی تواند مطابقت داشته باشد.
فرز CNC معمولاً اولین انتخاب برای قطعات منشوری، جیب ها، شیارها، وجه های نصب و سوراخ های رزوه ای است. تراشکاری CNC برای قطعات گرد مانند شفت، بوشینگ، اسپیسر و آداپتور بهتر است. فرز دقیق CNC همین ایده را به ویژگیهایی که نیاز به کنترل دقیق دارند، مانند صندلیهای بلبرینگ، سطوح آببندی و رابطهای جفتگیری گسترش میدهد. مبادله زمان راه اندازی و دسترسی به ابزار است. طرحی با جیبهای باریک عمیق، گوشههای داخلی تیز یا برشهای زیرین ممکن است نیاز به ماشینکاری تخلیه الکتریکی یا طراحی مجدد داشته باشد. تأمینکنندهای که مدل را زودتر بررسی میکند، اغلب میتواند تغییر کوچکی را پیشنهاد دهد که قطعه را بدون تغییر عملکرد آن قابل ماشینکاری نگه میدارد.
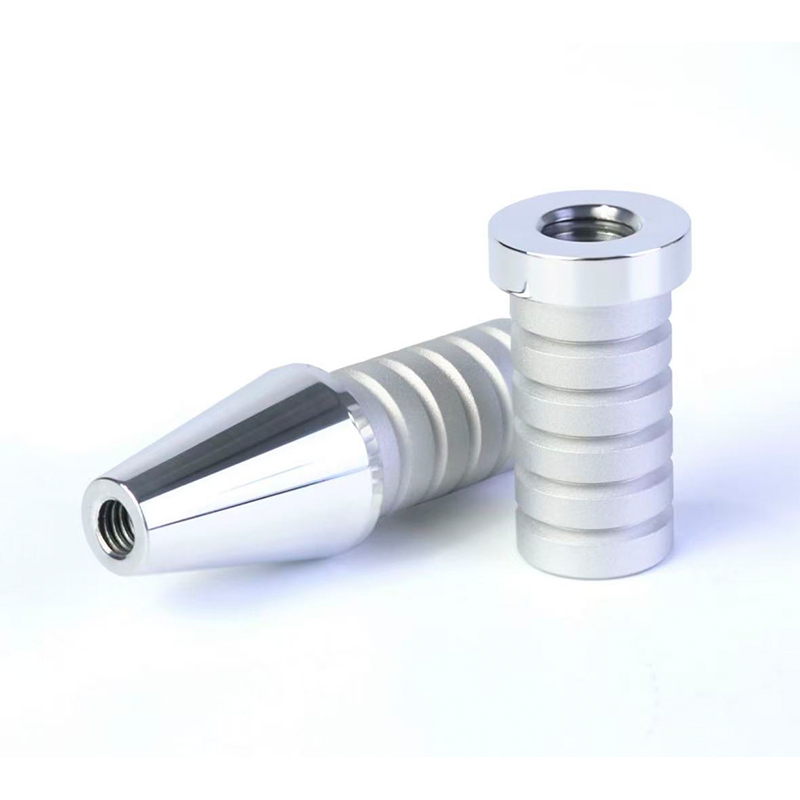
 خدمات فرز CNC برای قطعات فلزی و پلاستیکی فرز سفارشی 3 تا 5 محوره آلومینیوم، فولاد ضد زنگ، فولاد آلیاژی و پلاستیک های مهندسی را پوشش می دهد، با تحمل 0.1 میلی متر برای نمونه های اولیه و وسایل کاربردی. مشاهده محصول →
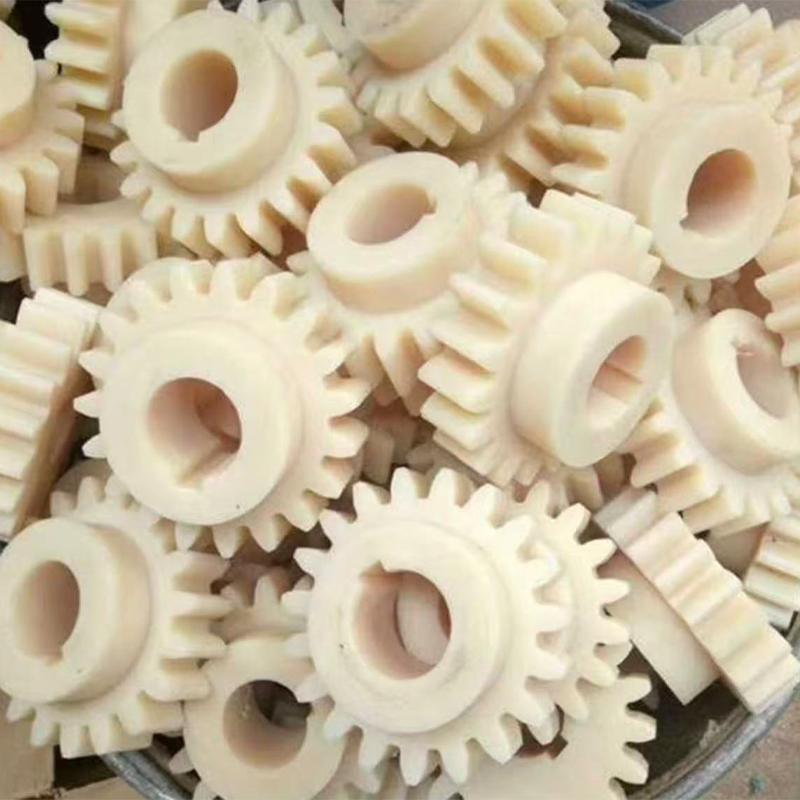
انتخاب مواد بخش عمده ای از تصمیم CNC است. آلومینیوم برای نمونه های اولیه محبوب است زیرا سبک، قابل ماشینکاری است و می تواند آنودایز شود. فولاد ضد زنگ زمانی استفاده می شود که مقاومت در برابر خوردگی یا مقاومت مهم باشد. برنج و مس در کاربردهای الکتریکی و حرارتی ظاهر می شوند. پلاستیک های مهندسی مانند POM، PC، ABS و نایلون برای روکش ها، فیکسچرها و عایق ها رایج هستند. هر ماده دارای رفتار تراشه، کاهش تنش، و الزامات پرداخت سطحی متفاوتی است، بنابراین هندسه یکسان ممکن است به پارامترهای متفاوت یا حتی رویکرد طراحی متفاوتی نیاز داشته باشد.
نمونه های اولیه CNC نیز بیشتر شبیه قطعات تولیدی هستند. رد ابزار را می توان با سنباده زدن، صیقل دادن یا بلاست کردن مهره از بین برد. آندایزینگ، رنگ آمیزی، حکاکی لیزری و آبکاری الکتریکی را می توان پس از ماشینکاری اعمال کرد. این امر CNC را به یک انتخاب قوی برای نمونه های مشتری تبدیل می کند، به خصوص زمانی که محصول نهایی نیز ماشین کاری می شود یا زمانی که نمونه باید از دست زدن های مکرر جان سالم به در ببرد. هزینه معمولاً برای هر قطعه بیشتر از یک پرینت سه بعدی ساده است، اما ارزش آن از اعتمادی که قطعه ایجاد می کند ناشی می شود.
ریخته گری خلاء و قالب های سیلیکونی برای نمونه های اولیه کم حجم
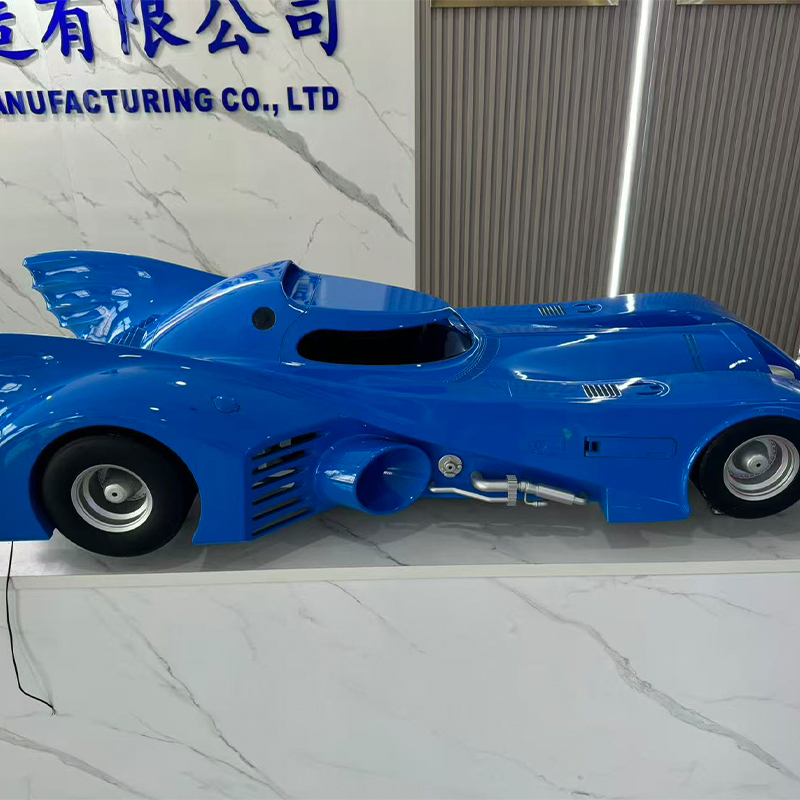
ریخته گری خلاء شکاف بین یک نمونه اولیه و یک ابزار تولید را پر می کند. یک الگوی اصلی با چاپ سه بعدی یا ماشینکاری CNC ساخته می شود، یک قالب سیلیکونی در اطراف آن ریخته می شود و رزین پلی اورتان در زیر خلاء ریخته می شود تا موارد تکراری تولید شود. این گردش کار زمانی مفید است که تیم به ده، پنجاه یا صد قسمت برای آزمایش بازار، آزمایشهای میدانی، نمونههای فروش یا اعتبارسنجی پیش از تولید نیاز دارد. هزینه هر قطعه اغلب در مقایسه با پرینت سه بعدی مستقیم کاهش می یابد و می توان سطح را طوری تنظیم کرد که با ظاهر قالب بندی شده مطابقت داشته باشد.
قالبهای سیلیکونی میتوانند جزئیات دقیق را تولید کنند و بافتها، آرمها و ویژگیهای تنگ را به تصویر بکشند. گزینه های مواد شامل سیستم های ABS مانند، PP مانند، لاستیک مانند و سایر سیستم های پلی اورتان است. این محدوده به یک تیم اجازه میدهد تا یک دستگیره نرم، یک محفظه محکم، یا یک پوشش رنگ شده را بدون تعهد به قالبگیری تزریقی آزمایش کند. تطبیق رنگ ممکن است، اما این همان کنترل رنگ تولید نیست. یک تامین کننده باید قبل از تولید یک مجموعه کامل درباره رنگدانه، بافت سطح و سطح براقیت صحبت کند.
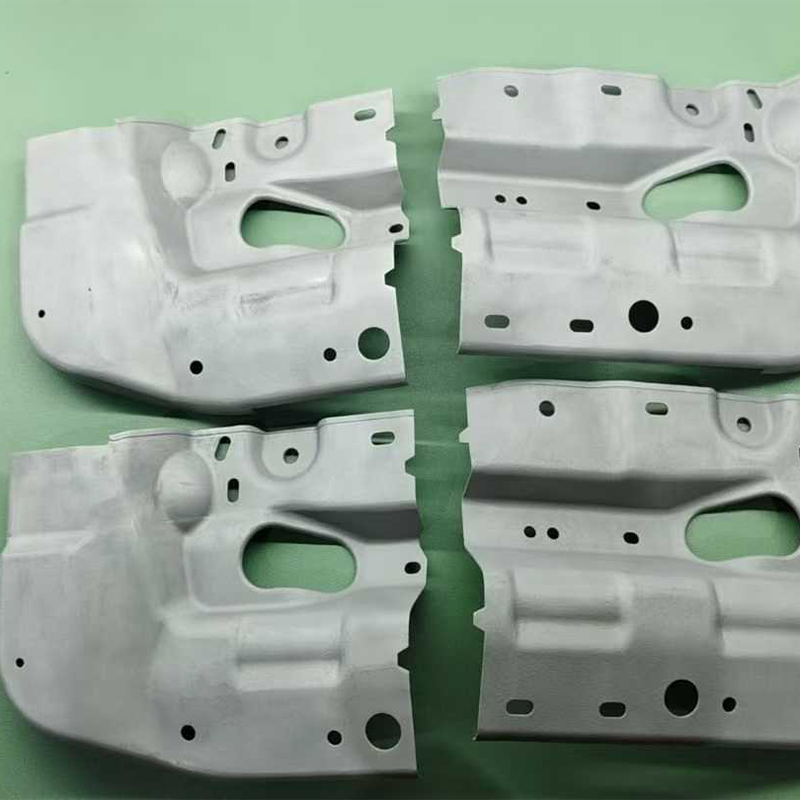
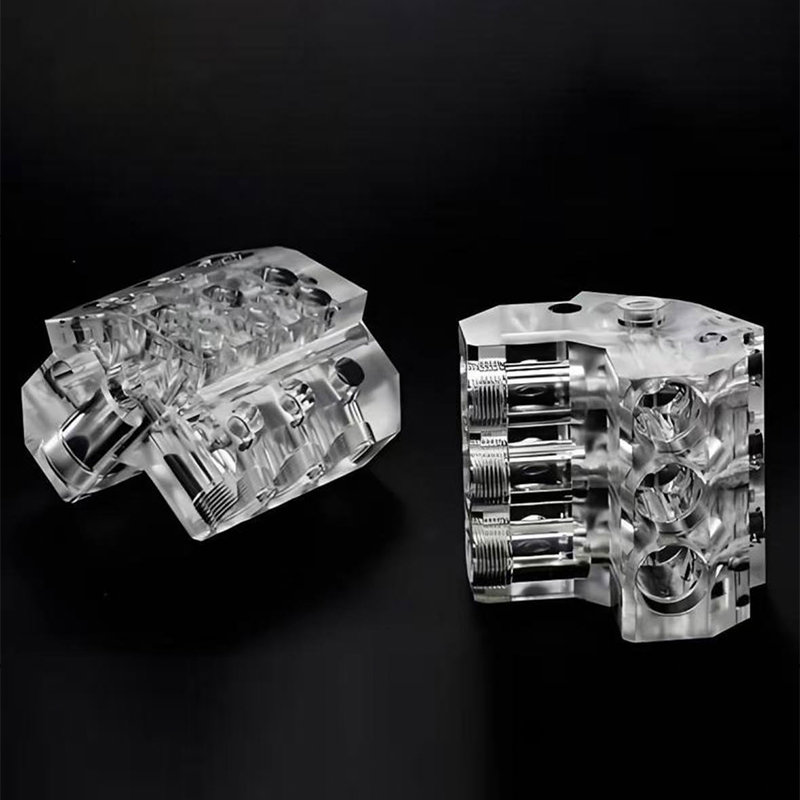
 ریخته گری خلاء برای نمونه های اولیه پلی اورتان کم حجم ریختهگری با قالب سیلیکونی 15 تا 25 قسمت در هر قالب را در رزینهای ABS مانند، PP مانند و لاستیکمانند برای بررسی مناسب، محفظهها و تولید پل تولید میکند. مشاهده محصول →
ریخته گری در خلاء محدودیت هایی دارد که باید زودتر برنامه ریزی شود. یک قالب سیلیکونی عمر محدودی دارد و الگوی اصلی باید دقیق باشد زیرا هر کپی هندسه خود را به ارث می برد. انقباض بر حسب رزین متفاوت است، بنابراین ابعاد بحرانی ممکن است نیاز به جبران داشته باشند. سوراخ های بسیار کوچک، دیواره های نازک و لبه های تیز می توانند قالب را سریعتر فرسوده کنند. این فرآیند همچنین برای کاربردهای با دمای بالا یا قطعاتی که به استحکام فلز مانند نیاز دارند کمتر مناسب است. با این حال، برای پروژه مناسب، این یک پل کارآمد است که یک دسته ثابت بدون فولاد ابزار تولید می کند.
اینجاست که یک تولید کننده یک مرحله ای می تواند اصطکاک را کاهش دهد. اگر الگوی اصلی در داخل چاپ شود، قالب سیلیکونی در داخل ساخته شود، و تکمیل در داخل خانه تکمیل شود، تحویل کوتاه تر و مسئولیت روشن تر است. مشتری نیازی به هماهنگی سه تامین کننده یا توضیح یک نیاز سه بار ندارد. این مهم زمانی است که برنامه فشرده باشد و استاندارد ظاهری مشخص باشد.
تکمیل سطح: تفاوت بین نمونه اولیه و نمونه محصول
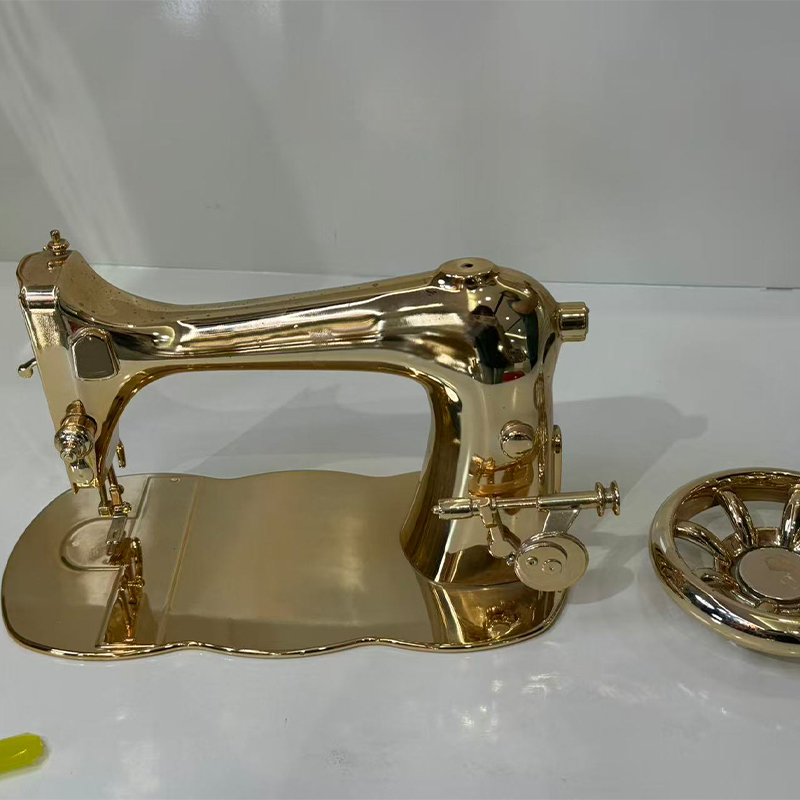
یک نمونه اولیه می تواند از نظر ابعادی صحیح باشد و همچنان در بررسی مشتری شکست بخورد زیرا سطح آن اشتباه به نظر می رسد. تکمیل سطح این شکاف را می بندد. رنگ آمیزی و پوشش می تواند با ظاهری مات یا براق مطابقت داشته باشد. آنودایز کردن به آلومینیوم یک پوشش بادوام و مانند تولید می دهد. آبکاری یک ظاهر فلزی یا سطح رسانا می بخشد. حکاکی لیزری باعث ایجاد نام تجاری، شماره سریال یا علامت گذاری می شود. برگردان ها و چاپ روی صفحه ابریشم برچسب ها و گرافیک ها را تولید می کنند. پوشش های نرم و سخت باعث تغییر احساس و مقاومت در برابر خراش می شوند. قطعات شفاف را می توان پولیش یا روکش کرد تا به ظاهر نیمه شفاف یا کاملا شفاف برسند.
اتمام باید قبل از نقل قول تعریف شود، نه بعد از رسیدن قطعات. درخواست "رنگ برای مطابقت" یک مشخصات نیست. تامین کننده به یک مرجع رنگ، سطح براقیت، نمونه بافت و تعریف سطوح قابل مشاهده نیاز دارد. اگر قطعه به کار گرفته شود، پایان باید از دست زدن زنده بماند. اگر با حلال ها تمیز شود، پوشش باید در برابر آنها مقاومت کند. اگر یک نمونه نمایشگر باشد، استاندارد لوازم آرایشی ممکن است سختگیرانه تر از لوازم داخلی باشد. این جزئیات بر انتخاب فرآیند، زمان هدایت و نرخ رد تأثیر میگذارند.
پایان نیز با فرآیند نمونه سازی در تعامل است. ممکن است یک قسمت رزین قبل از رنگ به سنباده زدن نیاز داشته باشد زیرا خطوط لایه می توانند از طریق یک پوشش نازک تلگراف کنند. یک قطعه ماشینکاری شده ممکن است برای ایجاد یک بافت یکنواخت قبل از آندایز کردن نیاز به انفجار مهره ای داشته باشد. ممکن است قبل از رنگآمیزی، قطعهای که با خلاء ریختهگری میشود، نیاز به حذف قالب داشته باشد. تامینکنندهای که هم قطعه و هم پایان را کنترل میکند، میتواند به جای تلاش برای رفع عیوب در پایان، فرآیند بالادستی را تنظیم کند.
معیارهای انتخاب برای تامینکننده نمونهسازی سریع قابل اعتماد
اکثر خریداران، تامینکنندگان نمونه اولیه را بر اساس قیمت و زمان تحویل فهرست میکنند، سپس بعداً متوجه میشوند که پشتیبانی ارتباطی و مهندسی به همان اندازه اهمیت دارد. یک ارزیابی مفید باید به نحوه رسیدگی تامینکننده به سؤالات توجه کند، نه تنها به سرعت نقل قولها. نمودار زیر معیارهایی را نشان می دهد که اغلب یک پروژه روان را از یک حلقه پرهزینه چاپ مجدد و توضیحات جدا می کند.
این درصدها آمار بازار نیستند. آنها یک رتبه بندی عملی بر اساس نگرانی های رایج خریداران در پروژه های نمونه سازی سفارشی هستند. از آنها به عنوان چک لیست بحث استفاده کنید تا یک کارت امتیازی.
اولین نوار مهم است زیرا بازخورد زودهنگام از دوباره کاری دیرهنگام جلوگیری می کند. اگر یک تامین کننده قبل از ماشینکاری دیوار نازک، یک جیب عمیق یا یک مشکل پشته تحمل را ببیند، مشتری می تواند طرح را تغییر دهد در حالی که تغییر هنوز ارزان است. نوار دوم مهم است زیرا یک فروشگاه تک فرآیندی ممکن است هر سوال را به یک پاسخ وادار کند. یک سازنده با رزین، نایلون، فلز، CNC، ریختهگری خلاء و تکمیل میتواند مسیر متفاوتی را در زمانی که مسیر اول مناسب نیست توصیه کند.
کنترل تحمل و بازرسی سزاوار بیش از یک چک باکس است. بپرسید که چگونه ابعاد بحرانی اندازهگیری میشوند، چه داده مرجعی استفاده میشود و آیا گزارش بازرسی شامل ویژگیهایی است که برای مونتاژ مهم است یا خیر. قابلیت اطمینان زمان سررسید نیز یک مسئله فنی است، نه تنها یک زمانبندی. یک تامینکننده واقعبین، پایانی را که دو روز اضافه میکند یا قالبی که به چرخه درمان اضافی نیاز دارد، علامتگذاری میکند. محرمانه بودن به همان اندازه عملی است. تأمینکننده باید بداند چه کسی میتواند فایلها را ببیند، دادهها چگونه ذخیره میشوند و پس از پایان پروژه چه اتفاقی میافتد.
کیفیت تکمیل سطح اغلب تعیین می کند که آیا یک نمونه پذیرفته شود یا خیر. بخشی که کاملاً جا می شود اما دارای رنگ ناهموار یا علائم پشتیبانی قابل مشاهده است، باز هم در بررسی مشتری شکست می خورد. بهترین تامین کننده در مورد پذیرش لوازم آرایشی قبل از تولید بحث می کند و در زمانی که پرداخت بسیار مهم است، یک نمونه یا یک استاندارد واضح را نشان می دهد.
تحمل ها، مواد و هزینه واقعی دوباره کاری
تحمل یکی از اشتباه ترین بخش های نمونه سازی سریع است. یک نقاشی ممکن است در هر بعد "0.1± میلی متر" را بگوید، اما هر فرآیندی نمی تواند آن را در همه جا حفظ کند. چاپ رزین ممکن است جزئیات را در صفحه ثابت نگه دارد در حالی که در یک صفحه تخت بزرگ تاب می خورد. نایلون SLS ممکن است به اندازه کافی قوی و دقیق برای یک براکت باشد، اما دارای سطح زبرتری است که روی سطح آب بندی تأثیر می گذارد. ماشینکاری CNC میتواند تلرانسهای سختی را روی ویژگیهای قابل دسترس نگه دارد، اما یک جیب عمیق یا یک دیوار نازک ممکن است در حین ماشینکاری حرکت کند. ریخته گری خلاء الگوی اصلی را به ارث می برد و انقباض را اضافه می کند، بنابراین ابعاد بحرانی نیاز به جبران دارند.
رویکرد عملی این است که ابعاد حیاتی به عملکرد را شناسایی کنیم و اجازه دهیم تامین کننده بر روی آنها تمرکز کند. الگوی سوراخ نصب، نشیمنگاه یاتاقان، شیار آب بندی یا دهانه اتصال معمولاً بیشتر از طول کلی پوشش آرایشی اهمیت دارد. اگر هر بعد بحرانی علامت گذاری شود، تامین کننده باید مسیر کندتر و گرانتر را انتخاب کند یا ریسک را بپذیرد. بررسی تحمل کوتاه اغلب می تواند هزینه را بدون کاهش کیفیت کاهش دهد.
رفتار مادی نیز معنای نمونه اولیه را تغییر می دهد. یک قطعه رزین ممکن است در یک آزمایش خمشی ساده سفت و در آزمایش قطره شکننده باشد. یک قسمت نایلونی ممکن است از ضربه جان سالم به در ببرد اما تحت بار ثابت خزش کند. یک قطعه آلومینیومی ماشینکاری شده ممکن است قویتر اما سنگینتر از قطعه پلاستیکی تولیدی باشد. یک قطعه پلی اورتان ریخته گری خلاء ممکن است شبیه ABS باشد اما مقاومت حرارتی متفاوتی داشته باشد. این تفاوت ها عیب نیستند. آنها دلایلی برای آزمایش ویژگی مناسب هستند. تأمینکننده باید بپرسد که قطعه باید چه چیزی زنده بماند، نه فقط اینکه چگونه باید باشد.
منابع رایج دوباره کاری
- دیواره ها یا دنده های نازکی که در حین برداشتن یا جابجایی تکیه گاه می شکند.
- فقدان پیش نویس در قطعات ریخته گری وکیوم یا قالب گیری شده، که باعث چسبندگی یا پارگی می شود.
- گوشه های داخلی تیز در قطعات CNC که توسط کاتر قابل دسترسی نیست.
- اهداف رنگی یا براق غیر واقعی بدون مرجع فیزیکی.
- رزوه ها یا درج هایی که بدون ضخامت دیواره کافی مشخص شده اند.
- سطوح مسطح بزرگ که پس از چاپ، پخت و یا ماشینکاری تاب میخورند.
- مجموعه ها به عنوان بخش های جداگانه بدون بررسی تلرانس های جفت گیری نقل قول می شوند.
دوباره کاری نه تنها به دلیل قسمت دوم گران است. همچنین زمان مهندسی را مصرف می کند، بررسی را به تاخیر می اندازد و می تواند تاریخ راه اندازی را تعیین کند. نمونه اولیه ای که هزینه کمی بیشتر دارد اما با مواد و پرداخت مناسب به دست می آید، می تواند ارزان تر از سه تلاش کم هزینه باشد که هرگز به این سوال پاسخ نمی دهند. این مورد تجاری برای بررسی اولیه DFM و تامین کننده ای است که مایل است بگوید "این ویژگی آنطور که ترسیم شده است کار نخواهد کرد."
از نمونه اولیه تا تولید کم حجم: زمانی که یک فرآیند کافی نیست
بسیاری از پروژه ها از یک نمونه اولیه به یک فرآیند تولید واحد منتقل نمی شوند. آنها از طریق یک زنجیره حرکت می کنند. یک طرح برای بررسی فرم چاپ میشود، سپس برای بررسی یک رابط حیاتی ماشینکاری میشود، سپس با خلاء ریختهگری میشود تا یک دسته کوچک برای آزمایش میدانی تولید شود، سپس برای مطابقت با نمونه مشتری تمام میشود. هر مرحله به یک سوال متفاوت پاسخ می دهد. انتقال بین مراحل جایی است که در صورت قطع ارتباط تامین کنندگان زمان از دست می رود.
یک پلت فرم تولید یک مرحله ای می تواند این زنجیره را ساده کند. همین تیم میتواند فایل CAD را بررسی کند، فرآیندی را توصیه کند، الگوی اصلی را تولید کند، قالب سیلیکونی را بسازد، بچ را ریخته و پایان را اعمال کند. این یک نتیجه کامل را تضمین نمی کند، اما تعداد دفعات ترجمه یک الزام و تعداد طرف هایی را که می توانند یک تساهل را به اشتباه تفسیر کنند، کاهش می دهد. همچنین مقایسه نمونه اولیه با هدف تولید را آسان تر می کند، زیرا همان تامین کننده هر دو را می بیند.
برای تولید کم حجم، ریخته گری خلاء و ماشینکاری CNC اغلب با هم استفاده می شود. CNC می تواند درج ها، پین ها و ویژگی های جفت گیری دقیق را تولید کند. ریخته گری خلاء می تواند محفظه اطراف را در یک رزین تولید مانند تولید کند. تکمیل سطح می تواند ظاهر را یکسان کند. اگر قسمت نهایی قالب تزریق شود، نمونه اولیه همچنان می تواند مونتاژ، ارگونومی، بسته بندی و پاسخ مشتری را آزمایش کند. هدف این نیست که وانمود کنیم که یک نمونه اولیه یک بخش تولیدی است. این برای کاهش مجهولاتی است که با شروع تولید باقی می مانند.
سوالاتی که باید قبل از ارسال فایل CAD بپرسید
یک RFQ خوب یک پیوست فایل با کلمه "نقل قول" در خط موضوع نیست. این به تامین کننده زمینه کافی برای انتخاب فرآیند و علامت گذاری ریسک ها را می دهد. لیست زیر یک چک لیست عملی برای پروژه نمونه سازی سریع است، چه قطعه چاپ، ماشینکاری، ریخته گری یا تکمیل شود.
- هدف از نمونه اولیه چیست: بررسی تناسب، تست عملکرد، نمونه ظاهری، آزمایش مونتاژ یا نسخه نمایشی مشتری؟
- کدام ابعاد برای عملکرد حیاتی هستند و کدام ابعاد زیبایی یا غیر بحرانی هستند؟
- کدام ویژگی مواد مهمتر است: سفتی، مقاومت در برابر ضربه، مقاومت در برابر حرارت، شفافیت، انعطاف پذیری، یا پرداخت سطح؟
- اکنون مقدار مورد انتظار چقدر است و چه مقدار ممکن است پس از بررسی مورد نیاز باشد؟
- چه سطحی مورد نیاز است و آیا مرجع رنگ یا بافت فیزیکی وجود دارد؟
- آیا قطعه با پیچ، درج، چسب، اتصالات محکم یا مهر و موم مونتاژ می شود؟
- تاریخ تحویل مورد نیاز چه زمانی است و تأخیر چه پیامدهایی دارد؟
- چه فرمت فایلی موجود است: STEP، IGES، STL، یا یک فایل CAD بومی؟
- آیا الزامات محرمانگی وجود دارد و چه کسی مجاز به دیدن داده ها است؟
- روش پذیرش مقاله اول چگونه است؟
نیازی نیست که پاسخ ها کامل باشند. آنها باید به اندازه کافی واضح باشند تا تامین کننده بتواند سوالات بهتری بپرسد. یک تولیدکننده نمونهسازی سریع که این زمینه را دریافت میکند، اغلب میتواند یک فرآیند کمهزینه، یک ماده مناسبتر، یا یک تغییر طراحی را پیشنهاد کند که شانس یک مقاله اول موفق را افزایش دهد. آن مکالمه بخشی از خدمات است، نه اضافی.
سناریوهای صنعت: خودرو، لوازم الکترونیکی مصرفی، هواپیماهای بدون سرنشین و رباتیک
صنایع مختلف سوالات مختلفی از یک نمونه اولیه می پرسند. در کار خودروسازی، ممکن است از یک نمونه اولیه برای بررسی براکت نصب، تناسب تریم، محفظه اتصال یا اتصالی برای خط مونتاژ استفاده شود. این قطعه ممکن است نیاز به مقاومت در برابر لرزش، گرما یا مواد شیمیایی داشته باشد. یک مدل بصری رزین میتواند بستهبندی را تأیید کند، اما ممکن است برای یک بار واقعی به یک قطعه ماشینکاری یا فلزی نیاز باشد. تامین کننده باید بداند که آیا قطعه زیر کاپوت، داخلی یا خارجی است، زیرا این موضوع بحث مواد و پایان را تغییر می دهد.
پروژه های الکترونیکی مصرفی اغلب به سرعت از ظاهر به مونتاژ حرکت می کنند. یک محفظه ممکن است به یک سطح رنگآمیزی صاف، یک باز کردن دکمه دقیق، و یک اتصال محکم نیاز داشته باشد که از استفاده مکرر جان سالم به در ببرد. چاپ رزین می تواند یک مدل ظاهری سریع ایجاد کند. ماشینکاری CNC می تواند یک محفظه با رزوه ها و درج های واقعی ایجاد کند. ریخته گری خلاء می تواند یک دسته کوچک برای گروه های متمرکز یا نمونه های فروش تولید کند. پرداخت سطح می تواند با رنگ و براقیت مورد نظر مطابقت داشته باشد. نکته کلیدی این است که احساس و مونتاژ را زودتر آزمایش کنید، نه فقط شکل.
پروژه های هواپیماهای بدون سرنشین و eVTOL اغلب بر وزن، سفتی و یکپارچگی تمرکز می کنند. یک بازو، پایه یا محفظه نمونه اولیه ممکن است نیاز داشته باشد هنگام نصب در اطراف وسایل الکترونیکی سبک و محکم باشد. نایلون SLS، آلومینیوم ماشینکاری شده و مواد FDM تقویت شده با فیبر کربن همگی می توانند نقش داشته باشند، اما انتخاب به بار و محیط بستگی دارد. نمونه اولیه بیش از حد سنگین یا بیش از حد انعطاف پذیر می تواند تیم را در مورد طراحی نهایی گمراه کند.
پروژه های رباتیک اغلب به دستگیره ها، پوشش ها، براکت ها و پایه های حسگر سفارشی نیاز دارند. نمونه اولیه ممکن است به طور تقریبی به کار گرفته شود، بارها مونتاژ و جدا شود، یا در یک نمایش استفاده شود. که دوام سطح و طراحی بست را مهم می کند. یک قطعه ماشینکاری شده یا ریختگی خلاء با درج های مناسب ممکن است مفیدتر از یک مدل چاپی شکننده باشد، حتی اگر مدل چاپ شده سریعتر تولید شود.
محرمانه بودن و تحویل جهانی
نمونه سازی اغلب شامل طرح های منتشر نشده، لیست مشتریان و زمان راه اندازی است. بنابراین محرمانه بودن یک الزام تولید است، نه یک تفکر قانونی بعدی. یک تامین کننده باید بتواند توضیح دهد که چه کسی فایل ها را می بیند، چگونه دسترسی محدود است و چگونه نمونه های فیزیکی ذخیره می شوند. یک NDA ساده مفید است، اما جایگزینی برای قوانین مدیریت داخلی نیست. مشتری همچنین باید بپرسد که آیا تامین کننده از پیمانکاران فرعی استفاده می کند و اگر چنین است، چگونه آن طرفین تحت پوشش قرار می گیرند.
تحویل جهانی یک لایه دیگر اضافه می کند. ممکن است لازم باشد یک نمونه اولیه قبل از بررسی، نمایشگاه تجاری یا بازدید مشتری وارد شود. تامین کننده باید بتواند در مورد بسته بندی، اسناد گمرکی و روش حمل و نقل بحث کند بدون اینکه آنها را به عنوان نامرتبط با برنامه تولید تلقی کند. بخشی که به موقع تمام شده است اما در حال حمل و نقل نگهداری می شود، بازبینی را از دست داده است. ارتباطات خوب شامل ردیابی، عکسها قبل از حمل و نقل و نقطه تماس واضح در هنگام تغییر است.
برای مشتریان OEM خارج از کشور، تفاوت منطقه زمانی می تواند مفید یا مضر باشد. تأمینکنندهای که با خلاصههای نوشتاری و عکسهای واضح پاسخ میدهد، نیاز به تماسهای مکرر را کاهش میدهد. تأمینکنندهای که بر پیامهای کوتاه بدون ابعاد یا یادداشتهای پایانی متکی است، ابهام ایجاد میکند. بهترین سبک کار معمولاً پس از هر تصمیم، یک خلاصه کتبی کوتاه است: مواد، فرآیند، پایان، کمیت، بازرسی و تاریخ ارسال.
منابع تولید مرتبط را کاوش کنید
اگر میخواهید زمینههای بیشتری در مورد اینکه چگونه پرینت سه بعدی، ماشینکاری CNC و ریختهگری خلاء با هم در یک برنامه تولیدی در چین قرار میگیرند، منابع زیر نقطه شروع مفیدی هستند.
راهنمای سازنده خدمات چاپ سه بعدی چین و ماشینکاری CNC ژجیانگ جیاهنگ تولید تجهیزات هوشمندسوالات متداول در مورد خدمات نمونه سازی سریع
خدمات نمونه سازی سریع چیست؟
خدمات نمونه سازی سریع قطعات فیزیکی را از داده های CAD با استفاده از فرآیندهایی مانند چاپ سه بعدی، ماشینکاری CNC، ریخته گری در خلاء و تکمیل سطح تولید می کنند. آنها برای آزمایش فرم، تناسب، عملکرد، ظاهر و مونتاژ قبل از عرضه طرح به تولید استفاده می شوند. بهترین خدمات همچنین بازخورد DFM را ارائه می دهند و به انتخاب فرآیندی که با آزمون مطابقت دارد کمک می کنند.
آیا باید چاپ سه بعدی یا ماشینکاری CNC را برای نمونه اولیه خود انتخاب کنم؟
زمانی که سرعت، هندسه پیچیده یا هزینه راه اندازی کم اهمیت بیشتری دارد، چاپ سه بعدی را انتخاب کنید. زمانی که به تلورانس های سخت، مواد مهندسی واقعی، رزوه ها، درج ها یا سطحی شبیه تولید نیاز دارید، ماشینکاری CNC را انتخاب کنید. بسیاری از پروژه ها از هر دو استفاده می کنند: یک مدل چاپی برای بررسی اولیه فرم و یک قطعه ماشین کاری شده برای اعتبار سنجی عملکردی.
یک تامین کننده نمونه سازی سریع چه تحملی می تواند داشته باشد؟
این بستگی به فرآیند، ماده، هندسه و ویژگی دارد. چاپ رزین، نایلون SLS، ماشینکاری CNC و ریخته گری خلاء هر کدام دارای قابلیت پنجره های متفاوتی هستند. به جای درخواست یک عدد واحد، ابعاد بحرانی را شناسایی کنید و از تامین کننده بپرسید که چگونه آنها را کنترل و بازرسی خواهند کرد. یک بحث تساهل واقع بینانه مفیدتر از یک ادعای عمومی است.
آیا ریخته گری خلاء می تواند جایگزین قالب گیری تزریقی برای یک دسته کوچک شود؟
ریخته گری خلاء می تواند دسته کوچکی از قطعات را تولید کند که ظاهر و احساسی نزدیک به تولید قالب دارند، به ویژه برای نمونه های قبل از راه اندازی، آزمایش های بازار و حجم پل. این یک جایگزین دائمی برای قالب گیری تزریقی نیست. عمر قالب، خواص مواد و قوام طولانی مدت متفاوت است. انتخاب مناسب به کمیت، مواد و عمر برنامه بستگی دارد.
چه فرمت فایلی را برای نقل قول ارسال کنم؟
STEP یا IGES معمولاً برای قطعات ماشینکاری و ریخته گری ترجیح داده می شود زیرا هندسه جامد را حفظ می کند. STL برای پرینت سه بعدی رایج است اما اگر مش درشت باشد می تواند ویژگی های ظریف خود را از دست بدهد. هنگامی که محرمانه بودن اجازه می دهد، یک فایل CAD بومی می تواند برای بررسی DFM مفید باشد. همیشه واحدها، ابعاد بحرانی و یادداشتی در مورد هدف قطعه وارد کنید.
چگونه از طراحی خود در هنگام نمونه سازی محافظت کنم؟
از NDA استفاده کنید، فقط فایل های مورد نیاز برای نقل قول را به اشتراک بگذارید و بپرسید که چه کسی در داخل تامین کننده دسترسی خواهد داشت. معمولاً کار با تولیدکنندهای با مدیریت دادهها و فرآیندی که نیاز به دانستن دارد آسانتر از تولیدکنندهای است که نمیتواند کنترلهای داخلی خود را توضیح دهد. نمونههای فیزیکی نیز باید با همان دقت فایلهای دیجیتالی کار شوند.
آیا تامین کننده نمونه سازی می تواند تولید کم حجم را پس از نمونه اولیه انجام دهد؟
خیلی ها می توانند، اما مسیر دقیق بستگی به فرآیند دارد. ریختهگری خلاء، ماشینکاری CNC و تکمیل دستهای کوچک میتوانند از نمونه اولیه به تولید آزمایشی پل بزنند. اگر قسمت نهایی قالب تزریق شود، نمونه اولیه همچنان میتواند مونتاژ، ارگونومی و پاسخ مشتری را در حین برنامهریزی ابزار تولید تأیید کند.
چه چیزی بر زمان انجام خدمات نمونه سازی سریع تأثیر می گذارد؟
زمان سرب تحت تأثیر فرآیند، در دسترس بودن مواد، اندازه قطعه، پایان، کمیت و الزامات بازرسی است. یک چاپ رزین ساده ممکن است به سرعت حرکت کند، در حالی که یک قطعه ماشینکاری شده با آنودایز یا یک دسته ریختگی خلاء با تطبیق رنگ به مراحل بیشتری نیاز دارد. عرضهکنندهای که یک برنامه زمانبندی واقعی با وابستگیها ارائه میکند، مفیدتر از عرضهکنندهای است که کوتاهترین تاریخ ممکن را وعده میدهد.
سرویسهای نمونهسازی سریع زمانی بهترین کار را انجام میدهند که بهعنوان دنبالهای از مراحل یادگیری بهجای یک خرید واحد در نظر گرفته شوند. بخش اول باید به یک سوال پاسخ دهد، بخش دوم باید ریسک را کاهش دهد و قسمت سوم باید تأیید کند که طرح برای مرحله بعدی آماده است. تامینکنندهای که میتواند بین چاپ رزین، چاپ نایلون و فلز، ماشینکاری CNC، ریختهگری خلاء، و تکمیل سطح حرکت کند، راههای بیشتری را برای پاسخ به این سؤالات بدون شروع مجدد مکالمه به پروژه میدهد.
راهکار عملی ساده است: تصمیم را تعریف کنید، ابعاد بحرانی را نام ببرید، فرآیندی را انتخاب کنید که بتواند آنها را آزمایش کند، و قبل از شروع به کار دستگاه، بازخورد DFM را بخواهید. این رویکرد هر نمونه اولیه را کامل نمیکند، اما نتیجه را مفیدتر، آسانتر توضیح میدهد و احتمال تکرار آن را کاهش میدهد. برای یک تیم تحت فشار برنامه، این ارزش واقعی یک سازنده نمونه سازی سریع قابل اعتماد است.
اطلاعات تماس
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
اضافه کنید
-

ساختمان 7، شماره 188، بخش هونگنی از جاده ژا وانگ، منطقه دانگو، شهر پینگهو، شهر جیاکسینگ، استان ژجیانگ، چین
حق چاپ © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. سازندگان پلت فرم تولید هوشمند یکپارچه OEM/ODM
