- خدمات چاپ سه بعدی

- خدمات ماشینکاری CNC

- خدمات ریخته گری خلاء

- خدمات تکمیل سطح

چاپ سه بعدی پلی اتر اتر کتون: کنترل فرآیند، هزینه و راهنمای تامین کننده
یک قطعه PEEK وقتی از چاپگر خارج میشود، میتواند بیعیب به نظر برسد و اگر پلیمر هرگز به حالت نیمه بلوری مناسب نرسد، همچنان عملکرد ضعیفی دارد. چاپ سه بعدی پلی اتر اتر کتون کمتر در مورد بارگذاری یک رشته با دمای بالا است و بیشتر در مورد کنترل گرما از طریق خشک کردن، اکستروژن، خنک کردن، بازپخت و بازرسی است. این فرآیند برای قطعات پر تقاضا قابل اجرا است، اما تنها زمانی که تامینکننده دما و بلورینگی را بهعنوان خروجیهای فرآیند قابل اندازهگیری بهجای تنظیمات چاپگر در نظر میگیرد.
این تمایز در مرحله نقل قول مهم است. PEEK یک ترموپلاستیک مهندسی گران قیمت است و اکستروژن مواد در دمای بالا به کندی انجام می شود. خریداری که فقط قیمت هر سانتی متر مکعب را مقایسه می کند، محرک های هزینه بزرگتر را از دست خواهد داد: زمان محفظه گرم، استراتژی پشتیبانی، بازپخت، کمک هزینه ماشینکاری، بازرسی و ریسک ضایعات. خریدار که فقط برگه اطلاعات را مقایسه می کند، شکاف بین یک کوپن آزمایشی و یک براکت، مهر و موم، عایق یا قطعه سایش واقعی را از دست می دهد.
پاسخ عملی این است که با عملکرد قطعه شروع کنید نه از نام پلیمر. اگر قطعه به مقاومت شیمیایی گسترده، حرارت مداوم بالا، مقاومت در برابر سایش و سفتی در دمای بالا نیاز دارد، PEEK شایسته ارزیابی جدی است. اگر قطعه عمدتاً به مقاومت حرارتی و سختی در یک محیط خشک نیاز دارد، یک ترکیب فیبر کربنی با دمای بالا، یک مسیر افزودنی فلزی یا یک طراحی ماشینکاری شده ممکن است برنامه قابل پیشبینیتری ارائه دهد. بقیه این راهنما توضیح می دهد که پرینت سه بعدی پلی اتر اتر کتون در کجا هزینه خود را به دست می آورد و کجا به یک عدم تطابق گران تبدیل می شود.
چاپ سه بعدی پلی اتر اتر کتون: آنچه که فرآیند واقعاً می طلبد
PEEK یک ترموپلاستیک نیمه کریستالی با نقطه ذوب بالا و مشخصات قوی است. در چاپ اکستروژن مواد، پلیمر به خوبی بالاتر از نقطه مذاب خود گرم می شود، لایه به لایه رسوب می کند و سپس تحت شرایط کنترل شده سرد می شود. مشخصات دقیق به درجه رزین، هندسه نازل، هندسه قطعه و چاپگر بستگی دارد، اما جهت کلی روشن است: PEEK به یک نازل داغ، یک محفظه ساخت داغ و یک استراتژی خنک کننده منظم نیاز دارد. ماشینی که می تواند به دمای نازل برسد، اما نمی تواند گرمای محفظه را نگه دارد، برای تولید قطعات ثابت مشکل دارد.
به همین دلیل است که چاپ سه بعدی پلی اتر کتون در دسته بندی متفاوتی از چاپ PLA، PETG یا حتی نایلون استاندارد قرار می گیرد. ممکن است فیلامنت قبل از استفاده نیاز به خشک شدن داشته باشد، سطح ساختمان باید دمای بالا را تحمل کند و جو محفظه باید در تمام طول ساخت پایدار باشد. پیش نویس ها، درهای باز و چرخه های پیش گرمای کوتاه می توانند گرادیان های حرارتی ایجاد کنند که بعداً به صورت تاب خوردگی، اتصال ضعیف لایه یا بلورینگی ناسازگار ظاهر می شوند. این عیوب ممکن است در قسمت بیرونی قطعه قابل مشاهده نباشند.
یک اشتباه رایج این است که به تنهایی روی دمای نازل تمرکز کنید. نازل پلیمر را ذوب می کند، اما محفظه و مشخصات خنک کننده بر نحوه جامد شدن پلیمر تأثیر می گذارد. خنک کننده آهسته و کنترل شده به طور کلی از بلورینگی پشتیبانی می کند. خنک شدن سریع می تواند مواد را در حالت آمورف تر قرار دهد که ممکن است مقاومت شیمیایی و ثبات ابعادی را کاهش دهد. برخی از تامینکنندگان، PEEK را در دمای محفظه پایینتری چاپ میکنند و برای ایجاد بلورینگی به بازپخت پس از چاپ متکی هستند. این می تواند کارساز باشد، اما ریسک را به مرحله بازپخت منتقل می کند و به یک چرخه تأیید شده برای هندسه قطعه نیاز دارد.
بعد هزینه سخت افزار نیز وجود دارد. چاپگرهای با دمای بالا نسبت به ماشینهای استاندارد از گرمکنها، عایقها، موتورها و کنترلهای حرارتی قویتری استفاده میکنند. این هزینه از طریق زمان ماشین بازیابی می شود، نه تنها از طریق مواد. برای یک خریدار، مفهوم ساده است: پنجره فرآیند واقعی را بخواهید، نه فقط نام ماده را. بپرسید که چگونه تامین کننده یکنواختی محفظه را تأیید می کند، چگونه انبساط حرارتی را در طول ساخت طولانی انجام می دهد و چگونه چرخه آنیلینگ را ثبت می کند.
چرا کریستالینیتی تصمیم میگیرد که آیا یک قطعه PEEK کارایی دارد یا خیر؟
PEEK می تواند در اشکال آمورف و نیمه کریستالی وجود داشته باشد. در یک قسمت چاپی، نسبت بین آنها یک کنجکاوی آزمایشگاهی نیست. بر سختی، پایداری ابعادی، مقاومت شیمیایی و نحوه رفتار قطعه تحت بار پایدار تأثیر می گذارد. ساختار نیمه کریستالی معمولاً برای کاربردهای سخت ترجیح داده می شود زیرا مناطق مرتب شده به استحکام و مقاومت کمک می کنند. ممکن است تولید یک قسمت آمورف یا تا حدی کریستالی آسانتر باشد، اما در شرایطی که PEEK انتخاب میشود، ممکن است کوتاهی کند.
سرعت خنک کننده اهرم اصلی است. اگر پلیمر رسوبشده به آرامی در یک محفظه داغ سرد شود، زنجیرههای پلیمری زمان دارند تا سازماندهی شوند. اگر به سرعت سرد شود، ساختار در حالتی با نظم کمتر منجمد می شود. هندسه قطعه نیز مهم است. دیوارهای نازک، گوشههای تیز و مناطق مسطح بزرگ با سرعتهای متفاوتی گرما را از دست میدهند، بنابراین یک چاپ واحد میتواند شامل مناطقی با تاریخچههای حرارتی متفاوت باشد. این یکی از دلایلی است که قطعات PEEK اغلب به شعاع سخاوتمندانه، انتقال تدریجی ضخامت و یک جهت ساخت به خوبی برنامه ریزی شده نیاز دارند.
آنیل اهرم دوم است. چرخه حرارتی پس از چاپ می تواند کریستالی بودن را افزایش دهد و تنش باقیمانده را کاهش دهد، اما اگر قطعه خیلی سریع گرم یا سرد شود یا اگر به درستی پشتیبانی نشود، می تواند باعث ایجاد اعوجاج شود. چرخه مناسب به ضخامت بخش، هندسه و داده های اعتبار سنجی تامین کننده بستگی دارد. یک دستور العمل عمومی کپی شده از صفحه داده مواد، یک طرح کنترل فرآیند نیست. تامین کنندگان خوب چرخه بازپخت را به قطعه می بندند، سطح شیب دار واقعی و خیساندن را ثبت می کنند و بعد از چرخه ابعاد بحرانی را بررسی می کنند.
برای خریداران، بلورینگی باید در مکالمه با کیفیت ظاهر شود. بپرسید که آیا تامین کننده آن را اندازه گیری می کند، چند وقت یکبار و روی چه نمونه ای. کالریمتری اسکن دیفرانسیل میتواند نشانگر کریستالینیتی باشد، در حالی که چکهای چگالی و کوپنهای مکانیکی میتوانند نتیجهگیری یکسان را از زاویهای متفاوت پشتیبانی کنند. هر شغلی به گزارش کامل آزمایشگاهی نیاز ندارد، اما یک قطعه PEEK برای خدمات شیمیایی، گرمای زیاد یا عملکرد مرتبط با ایمنی نباید تنها به بازرسی بصری متکی باشد.
فرآیند چاپ سه بعدی PEEK: خشک کردن، اکستروژن، خنک کردن و بازپخت
یک گردش کار پرینت سه بعدی پلی اتر اتر کتون قوی زنجیره ای از کنترل ها است. هر مرحله از مرحله بعدی محافظت می کند. پارامترهای دقیق به تامین کننده مواد و پلت فرم چاپگر تعلق دارند، اما توالی به اندازه کافی برای استفاده به عنوان چک لیست خرید سازگار است.
- درجه و دسته رزین را تأیید کنید. PEEK یک کالا نیست. نمرات از نظر ویسکوزیته، محتوای پرکننده، رنگ و پردازش مورد نظر متفاوت است. دسته را ضبط کنید و آن را تا زمان ساخت قابل ردیابی نگه دارید.
- فیلامنت را خشک و محافظت کنید. رطوبت و آلودگی می تواند حفره ها، عیوب سطحی و اکستروژن ناسازگار ایجاد کند. برنامه خشک کردن تامین کننده رزین را دنبال کنید و در طول ساخت، مواد را در حالت خشک نگه دارید.
- محفظه را از قبل گرم کنید و دستگاه را تثبیت کنید. یک نازل داغ کافی نیست. محفظه، صفحه ساخت و سخت افزار اطراف آن به زمان نیاز دارند تا قبل از لایه اول به شرایط پایدار برسند.
- با نمایه معتبر چاپ کنید. دمای نازل، ارتفاع لایه، عرض اکستروژن، خنککننده و سرعت باید از مشخصات مناسب برای مواد و هندسه باشد، نه از آزمون و خطا از طرف خریدار.
- خنک کننده را کنترل کنید و خطر وقفه ایجاد کنید. ساختهای طولانی به قدرت پایدار، کنترل حرارتی و برنامهای برای توقف نیاز دارند. پیش نویس سرد یا مکث ناخواسته می تواند لایه ضعیفی ایجاد کند که بعداً تشخیص آن دشوار است.
- آنیل و بازرسی کنید. چرخه پس از چاپ باید مستند باشد. ابعاد بحرانی، جرم، وضعیت سطح و هرگونه کوپن آزمایشی باید بر اساس طرح توافق شده بررسی شود.
دو انتخاب فرآیند شایسته بحث اولیه است. اولین مورد جهت گیری ساخت است. قطعات PEEK اغلب ناهمسانگرد هستند زیرا پیوند بین لایه ها با استحکام درون یک لایه یکسان نیست. اگر بیشترین بار در جهت لایه اجرا شود، طرح ممکن است به جهت گیری متفاوت، بخش ضخیم تر یا عملیات ثانویه نیاز داشته باشد. دوم کمک هزینه ماشینکاری است. بسیاری از قطعات PEEK در نزدیکی شکل شبکه چاپ میشوند و سپس بر روی رابطهای مهم ماشینکاری میشوند، زیرا چاپ به تنهایی ممکن است از لحاظ اقتصادی همه تحملها را حفظ نکند.
حذف پشتیبانی یک خطر عملی دیگر است. PEEK سخت است و جدا کردن سازه های نگهدارنده بدون علامت گذاری سطح دشوار است. مواد پشتیبانی، لایه رابط و روش حذف باید قبل از ساخت توافق شود. برای قطعات مهر و موم شده یا در معرض مواد شیمیایی، خریدار همچنین باید بپرسد که آیا تکیه گاه ها مسیرهای باز می گذارند یا آسیب سطحی که می تواند بر عملکرد تأثیر بگذارد.
PEEK در مقابل PPS-CF در مقابل PAHT-CF: مقایسه مواد عملی
اکثر پروژه های PEEK واقعاً PEEK را به عنوان نام نمی خواهند. آنها ترکیبی از گرما، مقاومت شیمیایی، سفتی، رفتار سایش و ثبات ابعادی را درخواست می کنند. که مقایسه را با سایر مسیرهای با عملکرد بالا باز می کند. نمودار زیر یک کمک برنامه ریزی است، نه یک برگه اطلاعات مادی. بار فرآیند نسبی سه مسیری را که خریداران اغلب با هم مرور می کنند مقایسه می کند.
نمرات نشان دهنده میزان کنترل حرارتی، نظم خشک کردن و توجه پس از پردازش هر مسیر در یک محیط تولید سفارشی است. آنها باید برای چارچوب گفتگو با تامین کننده استفاده شوند، نه برای جایگزینی تست برنامه.
تقاضای فرآیند نسبی برای مسیرهای پلیمری با دمای بالا
نمرات برنامه ریزی نشان دهنده، نه ویژگی های مواد اندازه گیری شده
امتیاز بالاتر به معنای تقاضای کنترل حرارتی و فرآیند بیشتر در یک ساخت سفارشی معمولی است. هندسه، پلت فرم چاپگر و الزامات اعتبار سنجی می توانند تصویر را تغییر دهند.
نمودار مفید است زیرا توانایی مواد را از بار تولید جدا می کند. PEEK در بالای مقیاس بار قرار دارد، بنابراین باید برای قسمت هایی که ترکیب دارایی آن کار واقعی انجام می دهد، رزرو شود. PPS-CF اغلب یک مسیر عملی تر برای براکت ها، فیکسچرها و قطعاتی است که در معرض مواد شیمیایی قرار دارند و بدون زنجیره کامل فرآیند PEEK نیاز به گرمای زیاد و سختی دارند. پردازش PAHT-CF آسانتر است و میتواند برای محفظههای سازهای، جیگها و براکتهای سبک وزن که دمای مداوم پایینتر است، مناسب باشد.
برای تیم هایی که نمونه های اولیه و تولید کم حجم را مقایسه می کنند، تصمیم باید شامل استراتژی تکمیل و تحمل باشد. یک قطعه PPS-CF یا PAHT-CF ممکن است سریعتر چاپ کند و ماشین راحتتر چاپ شود، اما همچنان به ضخامت دیوار، جهتگیری فیبر و طرح بازرسی مناسب نیاز دارد. PEEK ممکن است هزینه خود را در آب بندی، بوش، وسایل شیمیایی یا عایق حرارتی بالا که خرابی آن گران است توجیه کند. مقایسه اشتباه قیمت هر قطعه به تنهایی است. مقایسه درست هزینه کل یک قطعه معتبر است.
| در نظر گرفتن | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| مقاومت در برابر حرارت | خیلی بالا | بالا | متوسط به بالا |
| مقاومت شیمیایی | خیلی بالا | بالا | متوسط |
| دشواری فرآیند | خیلی بالا | بالا | متوسط |
| بازپخت توجه | معمولا مورد نیاز است | اغلب توصیه می شود | اغلب توصیه می شود |
| تناسب معمولی | مهر و موم، بوشینگ، وسایل شیمیایی، عایق های حرارتی بالا | براکت ها، قطعات پمپ، وسایل در معرض مواد شیمیایی | محفظه ها، جگ ها، قطعات ساختاری سبک وزن |
| هزینه مواد نسبی | بالاest | متوسط به بالا | اواسط |
برای براکتها و فیکسچرهایی که در معرض مواد شیمیایی قرار دارند، که در آن PEEK بیش از حد مشخص شده است، مسیر PPS-CF یک جایگزین عملی در دمای بالا است. این توازن مفیدی از سختی، مقاومت در برابر حرارت و بلوغ فرآیند را برای قطعات سفارشی که به پوشش کامل PEEK نیاز ندارند، ارائه میکند.
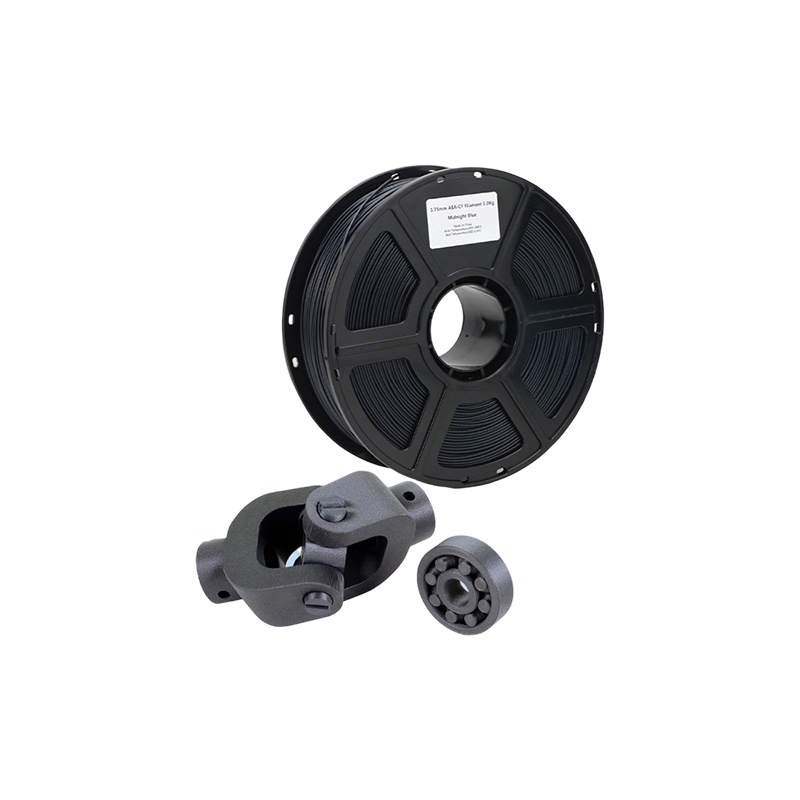 چاپ سه بعدی فیبر کربن PPS CF برای قطعات کاربردی یک گزینه مواد FDM با دمای بالا برای براکتها و وسایلی که در معرض مواد شیمیایی قرار دارند و نیاز به سفتی، مقاومت در برابر حرارت و بلوغ فرآیند دارند، بدون تعیین بیش از حد در سطح PEEK. مشاهده محصول →
انتخاب نهایی باید با در دست داشتن نقشه، محیط سرویس و طرح اعتبارسنجی انجام شود. اگر طراحی جهت لایه یا قرار گرفتن در معرض مواد شیمیایی را نادیده بگیرد، ماده ای که چاپ آن آسان تر است، باز هم ممکن است شکست بخورد. اگر برنامه واقعاً به ویژگیهای آن نیاز داشته باشد، مادهای که چاپ آن سختتر است، همچنان میتواند انتخاب کمریسکی باشد. به همین دلیل است که جدول مقایسه مواد یک نقطه شروع است، نه یک سفارش خرید.
قوانین طراحی که قطعات PEEK را خارج از سطل قراضه نگه می دارد
PEEK سخت است، اما هندسه چاپ ضعیف را نمی بخشد. مناطق مسطح بزرگ، تغییرات ناگهانی ضخامت، و گوشه های داخلی تیز استرس حرارتی را متمرکز می کنند. این قطعه ممکن است از چاپ زنده بماند و سپس در حین بازپخت یا ماشینکاری حرکت کند. طراحی برای پایداری حرارتی از ابتدا، و روند قابل پیش بینی تر می شود.
از شعاع های سخاوتمندانه در گوشه های داخلی استفاده کنید. بین بخش های ضخیم و نازک به تدریج انتقال دهید. از دهانه های طولانی و بدون پشتیبان که در آن لایه های اول باید گرمای خود را حمل کنند خودداری کنید. اگر یک صفحه صاف بسیار مهم است، به جای چاپ سطح نهایی، به جای چاپ کردن سطح نهایی، هزینه ماشینکاری را در نظر بگیرید. دنده ها می توانند سفتی را بهبود بخشند، اما تفاوت جرم حرارتی را نیز ایجاد می کنند. طرح دنده ای که در قالب گیری تزریقی کار می کند ممکن است بهترین طرح برای اکستروژن مواد نباشد.
قبل از نهایی کردن نقشه، به جهت لایه فکر کنید. اگر یک قطعه PEEK بار کششی را در سراسر لایه ها ببیند، طرح ممکن است به ضخامت بخش بیشتری یا جهت ساخت متفاوت نیاز داشته باشد. اگر قطعه پس از چاپ ماشین کاری می شود، ذخیره کافی برای عملیات تکمیلی باقی بگذارید و مبادی را تعیین کنید که از بازپخت باقی می مانند. اگر سوراخ بحرانی پس از عملیات حرارتی حرکت کند، یک سطح چاپ شده زیبا مفید نیست.
مدارا سزاوار گفتگوی جداگانه است. چاپ می تواند یک نوار تحمل عملی برای بسیاری از ویژگی ها داشته باشد، اما رفتار انبساط حرارتی و انقباض PEEK تحمل محدود در ابعاد طولانی را دشوارتر می کند. هنگامی که یک نقشه نیاز به تناسب یاتاقان، شیارهای مهر و موم کردن یا صافی یک صفحه بزرگ دارد، برای تکمیل دقیق CNC برنامه ریزی کنید. این اغلب مقرون به صرفه ترین راه برای ترکیب خواص مواد PEEK با کنترل ابعادی ماشینکاری است.
هنگامی که چاپ های PEEK به تحمل های دقیق نیاز دارند، فرز دقیق CNC اغلب مرحله نهایی است که طراحی را عملی می کند. میتواند دادهها را ایجاد کند، رابطهای حیاتی را تمیز کند، و قطعه را در برنامه بازرسی توافق شده بیاورد بدون اینکه چاپگر را مجبور کند که هر تلورانس را در یک عملیات نگه دارد.
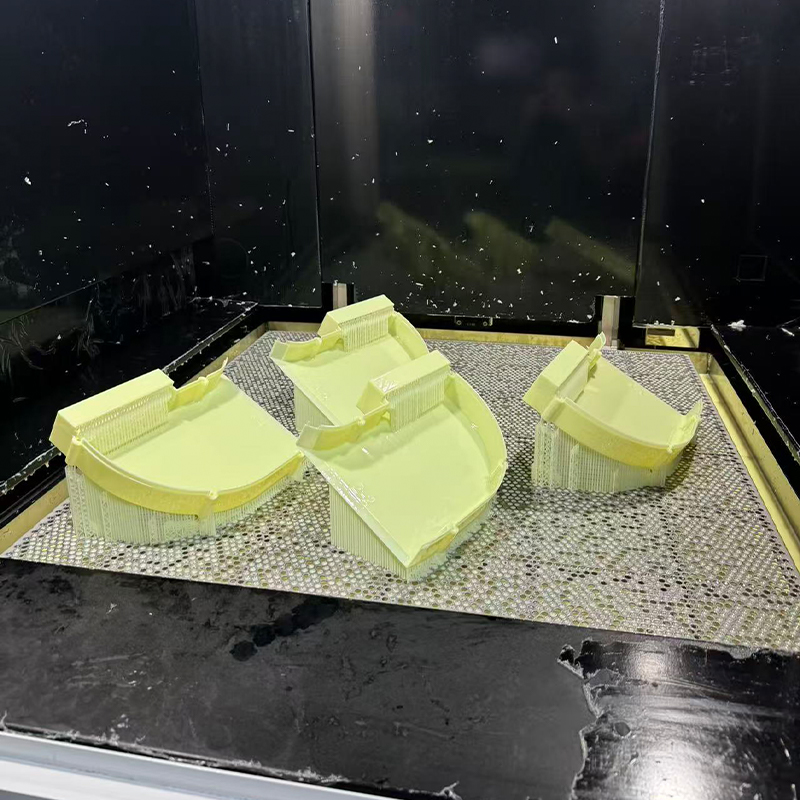
 فرز CNC دقیق برای PEEK و قالب های با تحمل محکم زمانی که قطعات PEEK چاپ شده به تلرانس های سخت تری نیاز دارند، یک گزینه ماشینکاری برای ایجاد مبنا، تمیز کردن رابط های حیاتی، و کار با قالب های با فرمت بزرگ است. مشاهده محصول →
مونتاژ را نیز در نظر بگیرید. قطعات PEEK ممکن است با درج، بست یا چسب به هم وصل شوند و هر روش دارای محدودیت حرارتی است. طرحی که در دمای اتاق پایدار باشد می تواند پس از چرخه های حرارتی مکرر شل شود. اگر قطعه آب بندی می شود، بررسی کنید که سطح چاپ شده و علائم ماشین کاری مسیرهای نشتی ایجاد نکنند. اگر می لغزد یا می چرخد، جهت سایش را در مقابل جهت لایه بررسی کنید.
چه چیزی باعث افزایش هزینه چاپ سه بعدی پلی اتر اتر کتون می شود
PEEK قبل از راه اندازی چاپگر گران است. هزینه مواد بالا است، دستگاه تخصصی است و ساخت به کندی اجرا می شود. اینها فقط هزینه های قابل مشاهده است. یک نقل قول واقع بینانه همچنین خشک کردن، پیش گرم کردن محفظه، اشغال طولانی ماشین، بازپخت، بازرسی، حذف پشتیبانی و خطر ضایعات را منعکس می کند. خریدارانی که فقط قیمت فیلامنت را مقایسه می کنند، از گسترش بین تامین کنندگان شگفت زده خواهند شد.
- جنس و اندازه دسته. سفارشات کوچک ممکن است دارای حق بیمه مواد باشند زیرا تامین کننده باید یک دسته را باز کند، خشک کند و برای مدت کوتاهی واجد شرایط باشد.
- زمان ماشین. ساختمان های با دمای بالا کند هستند و محفظه گرم قبل از رسوب لایه اول انرژی مصرف می کند.
- هندسه و پشتیبانی. قطعات بلند، تکیه گاه های متراکم و دسترسی دشوار، زمان ساخت و کار پس از پردازش را افزایش می دهد.
- آنیلینگ و فیکسچر. یک سیکل حرارتی کنترل شده ممکن است به وسایل اختصاصی برای جلوگیری از اعوجاج نیاز داشته باشد.
- کمک هزینه ماشینکاری. چاپ نزدیک به شبکه به علاوه پرداخت CNC می تواند قابل پیش بینی تر از چاپ تا تحمل نهایی باشد.
- بازرسی. گزارشهای ابعادی، قابلیت ردیابی مواد و کوپنهای آزمایش هزینه را اضافه میکنند، اما ریسک پذیرش بخشی را که نمیتوان تایید کرد را کاهش میدهد.
- قراضه و دوباره کار کنید. PEEK میانبرهای فرآیند را تحمل نمی کند. عرضهکنندهای که بدون کمک هزینه ضایعات قیمت میدهد ممکن است هزینه را در جای دیگری جبران کند.
بنابراین گفتگوی هزینه باید با درخواست و معیارهای پذیرش شروع شود. اگر قطعه یک فیکسچر غیر بحرانی است، یک طرح بازرسی سادهتر ممکن است کافی باشد. اگر قطعه یک مهر و موم شیمیایی یا یک عایق حرارتی بالا باشد، هزینه اعتبار بخشی از محصول است. یک تامین کننده خوب مهندسی یکبار مصرف، هزینه ساخت، تکمیل و بازرسی را جدا می کند تا خریدار بتواند ببیند پول به کجا می رود.
حجم معادله را تغییر می دهد اما بار فرآیند را از بین نمی برد. PEEK ماده ای نیست که سفارش بزرگ به طور خودکار ارزان شود. ممکن است تامین کننده قبل از مقیاس بندی به وسایل اختصاصی، قابلیت ردیابی دسته ای و یک نمایه چاپ پایدار نیاز داشته باشد. برای کارهای سفارشی کم حجم، هدف عملی ابتدا تکرارپذیری است، سپس بهبود قیمت از طریق تودرتو، چیدمان ساخت و کارایی تکمیل.
چه زمانی یک سرویس پرینت سه بعدی PEEK منطقی است و چه زمانی که اینگونه نیست
سرویس چاپ سه بعدی PEEK زمانی که قطعه از نظر هندسی پیچیده باشد، حجم آن کم تا متوسط باشد و کاربرد به ترکیب مواد از گرما، مقاومت شیمیایی و عملکرد مکانیکی نیاز دارد، بیشترین حس را دارد. نمونههای اولیه کاربردی، دورههای تولید کوچک، قطعات جایگزین و طرحهایی با کانالهای داخلی یا مجموعههای تلفیقی کاندیدای طبیعی هستند. چاپ همچنین میتواند مسیر تکرار طراحی را به بخش قابل آزمایش کوتاه کند، زمانی که جایگزین آن یک قالب طولانی یا برنامه ماشینکاری باشد.
زمانی که قطعه ساده، بزرگ و از نظر هندسی با ماشین کاری سازگار باشد، منطقی نیست. یک بلوک ساده، حلقه یا صفحه ممکن است در شکل استوک PEEK سریعتر و مقرون به صرفهتر باشد، بهویژه زمانی که به تلرانسهای محکم نیاز است. چاپ همچنین زمانی که طراحی نیاز به پرداخت سطحی دارد که به کار دستی گسترده نیاز دارد، یا زمانی که قطعه در معرض شرایط خارج از تناسب PEEK قرار می گیرد، مانند قرار گرفتن در معرض اشعه ماوراء بنفش پایدار بدون محافظت، مناسب نیست. PEEK یک ماده قوی است، اما یک ماده جهانی نیست.
سوال حجم مهم است. در حجم بسیار کم، چاپ از ابزار کاری جلوگیری می کند و می تواند شکل پیچیده ای را به سرعت ارائه دهد. در حجم بالاتر، بسته به هندسه و تحمل، ممکن است اقتصاد به سمت قالب گیری فشاری، ماشین کاری یا فرآیند دیگری تغییر کند. پاسخ درست یک قانون مبتنی بر یک کمیت نیست. این مقایسه ای است از هزینه کل، زمان هدایت، ریسک و ارزش آزادی طراحی.
برای وسایل، محفظه ها و قطعات ساختاری سبک وزن که دمای پیوسته کمتر از محدوده PEEK است، PAHT-CF می تواند یک مسیر فیبر کربن نایلونی با دمای بالا عملی تر باشد. این می تواند بار فرآیند را کاهش دهد در حالی که همچنان سختی و عملکرد گرمایی مفیدی را برای بسیاری از قطعات صنعتی ارائه می دهد.
 چاپ سه بعدی فیبر کربن نایلونی با دمای بالا PAHT CF یک مسیر عملی FDM برای وسایل و محفظههای ساختاری سبک که به سختی و عملکرد گرمایی زیر محدوده PEEK نیاز دارند، با نسبت استحکام به وزن قوی. مشاهده محصول →
یک ارائه دهنده خدمات خوب به شما خواهد گفت که چه زمانی PEEK بهترین استفاده از بودجه نیست. این یک شکست فروش نیست. این نشانه آن است که تامین کننده در حال ارزیابی برنامه است. اگر آن گزینهها مرتبط هستند، یک نمای کنار هم از PEEK، یک ترکیب با دمای بالا، و یک مسیر ماشینکاری شده یا فلزی بخواهید. بهترین مسیر مسیری است که عملکردی را با کمترین خطرات کنترل نشده برآورده کند.
بررسی کیفیت برای درخواست از یک تولید کننده چاپ سه بعدی PEEK
کنترل کیفیت برای PEEK باید متناسب با خطر باشد. بررسی بصری برای آب بندی شیمیایی، عایق حرارتی بالا یا براکت باربر کافی نیست. خریدار باید شواهدی بخواهد که مواد، ماشین و چرخه حرارتی کنترل شده بودند. بسته دقیق می تواند متفاوت باشد، اما دسته بندی ها سازگار هستند.
- قابلیت ردیابی مواد درجه، دسته، گواهی تامین کننده و تاریخچه ذخیره سازی باید در دسترس باشد. اگر تامین کننده نتواند دسته را شناسایی کند، دفاع از ادعای مالکیت دشوار است.
- سابقه خشک کردن و ذخیره سازی یک سیاهه ساده می تواند نشان دهد که فیلامنت قبل از ساخت خشک شده و محافظت شده است.
- ساخت رکورد. چاپگر، نازل، ارتفاع لایه، دمای محفظه، جهت ساخت و هرگونه وقفه باید مستند شود.
- رکورد بازپخت. نرخ سطح شیب دار، دمای خیساندن، زمان نگهداری، سرعت خنک شدن و یراق آلات مورد استفاده باید در قطعه یا قطعه قابل ردیابی باشد.
- گزارش ابعادی ویژگی های حیاتی باید بعد از بازپخت و تکمیل اندازه گیری شود، نه قبل از آن.
- اعتبارسنجی مواد چگالی، کریستالینیتی یا داده های کوپن مکانیکی می تواند از ادعای فرآیند پشتیبانی کند، به ویژه برای یک ماده جدید یا یک برنامه حیاتی.
- بررسی غیر مخرب بازرسی بصری، بررسی انبوه، و در صورت توجیه، CT یا بازرسی اولتراسونیک میتواند حفرههای داخلی یا عیوب لایه را نشان دهد.
بپرسید که چگونه تامین کننده با ساخت ناموفق یا بازرسی ناموفق برخورد می کند. قطعه PEEK که پس از بازپخت خارج از تحمل است، نباید بی سر و صدا بدون طرح بازرسی جدید دوباره کار شود. خریدار باید بداند که آیا قطعه از بین رفته، دوباره کار شده یا تحت انحراف پذیرفته شده است. این سطح از نظم و انضباط ارزشمندتر از یک بروشور براق است.
محرمانه بودن نیز به مکالمه با کیفیت تعلق دارد. قطعات PEEK اغلب در توسعه محصول جدید ظاهر می شوند و نقشه ها ممکن است عملکرد مجموعه را نشان دهند. تأمینکنندهای که کارهای OEM جهانی را مدیریت میکند باید رویکرد روشنی برای کنترل فایل، دسترسی و ارتباطات پروژه داشته باشد. خریدار نباید بین شفافیت فرآیند و حفاظت از مالکیت معنوی یکی را انتخاب کند.
جایی که جیاهنگ در یک برنامه ساخت با کارایی بالا قرار می گیرد
شرکت تولید تجهیزات هوشمند ژجیانگ جیاهنگ، با مسئولیت محدود به عنوان یک شریک تولید دقیق یک مرحله ای به جای یک چاپخانه تک فرآیندی عمل می کند. محدوده خدمات منتشر شده شامل پرینت سه بعدی، ماشینکاری CNC، ریخته گری و تکثیر خلاء، و تکمیل سطح می شود. این ترکیب زمانی مفید است که ارزیابی PEEK به یک برنامه گستردهتر با نمونههای اولیه پلیمری، براکتهای فلزی، کپیهای قالب سیلیکونی و تکمیل لوازم آرایشی تبدیل شود.
مجموعه چاپ سه بعدی منتشر شده شامل رزین SLA، رزین DLP، نایلون SLS، فلز SLM و پلاستیک FDM است. در FDM، صفحات مواد شامل استاندارد PLA، PETG، و ABS، به علاوه گزینههای با دمای بالا مانند HT-PLA، PAHT-CF، و PPS-CF هستند. طیف SLS شامل نایلون سیاه، نایلون سفید و نایلون با الیاف شیشه است. طیف SLM شامل آلیاژ آلومینیوم، فولاد ضد زنگ، آلیاژ تیتانیوم و فولاد ابزار است. این مسیرها جایگزین فرآیند معتبر PEEK نمیشوند، اما زمانی که برنامه به پاکت کامل PEEK نیاز ندارد، جایگزینهای عملی به خریدار میدهند.
برای برنامهای که با نیازی شبیه به PEEK شروع میشود، اولین قدم جدا کردن ویژگیهای ضروری از مواد ترجیحی است. اگر مقاومت شیمیایی و حرارت مداوم ضروری باشد، PEEK ممکن است مرجع باقی بماند. اگر قطعه عمدتاً به سختی، مقاومت در برابر حرارت و ساختار سبک نیاز دارد، PPS-CF یا PAHT-CF ممکن است کافی باشد. اگر قطعه به استحکام در سطح فلز یا هدایت حرارتی نیاز دارد، تیتانیوم SLM یا فولاد ضد زنگ ممکن است مسیر بهتری باشد. اگر طراحی به یک سطح آرایشی صاف یا یک محفظه همرنگ نیاز داشته باشد، گزینه های تکمیل سطح بخشی از طرح می شوند.
جیاهنگ همچنین از فرز CNC، تراشکاری CNC و فرز دقیق CNC پشتیبانی می کند، که برای قطعات PEEK که پس از چاپ به رابط های محکم نیاز دارند، اهمیت دارد. ریختهگری خلاء و تکثیر قالب سیلیکونی میتواند از تولید پل یا کپیهای کم حجم پشتیبانی کند، زمانی که مواد و هندسه اجازه میدهد. رنگ آمیزی، پوشش، حکاکی لیزری، پولیش، سندبلاست، آبکاری الکتریکی، آنودایز کردن و عملیات شفاف قسمت بعد از پردازش را کامل می کند. ارزش این نیست که هر پروژه از هر سرویسی استفاده کند. این است که فاصله بین چاپ، ماشینکاری، تکمیل و بازرسی را می توان در یک مکان مدیریت کرد.
از آنجایی که PEEK در بین صفحات مطالب منتشر شده فهرست نشده است، خریدار با الزام PEEK باید آن را زودتر مطرح کند. این تیم می تواند نقشه، دما، قرار گرفتن در معرض مواد شیمیایی، تحمل و حجم را بررسی کند، سپس تأیید کند که آیا PEEK مناسب است یا اینکه آیا یک مسیر قابل مقایسه کاربردی تر است. این مکالمه مفیدتر از وادار کردن هر بخش با کارایی بالا به یک نام مادی است.
تامین قطعات پرینت سه بعدی PEEK: سازنده، تامین کننده یا عمده فروش؟
واژههای سازنده، تامینکننده و عمدهفروش اغلب در منبعیابی به جای یکدیگر استفاده میشوند، اما آنها برای یک قطعه سفارشی PEEK معانی مختلفی دارند. یک سازنده فرآیند چاپ، چرخه حرارتی، ماشینکاری و فرآیند بازرسی را کنترل می کند. یک تامین کننده ممکن است کار را هماهنگ کند اما مالک فرآیند نباشد. یک عمدهفروش بیشتر به اشکال استاندارد، رشتهها یا اجزای کاتالوگ مربوط میشود تا یک قطعه چاپ شده سفارشی با سابقه اعتبار. برای یک جزء حیاتی PEEK، خریدار باید بداند که واقعاً چه کسی فرآیند را کنترل می کند.
این بدان معنا نیست که یک تامین کننده نمی تواند مفید باشد. یک تامین کننده توانا می تواند ارتباطات، مستندات کیفی، تدارکات و چندین فرآیند را مدیریت کند. خطر زمانی ظاهر می شود که خریدار فرض می کند که تامین کننده سازنده است و سپس کشف می کند که سابقه فرآیند توسط شخص ثالث کنترل می شود. مستقیماً بپرسید: چه کسی قطعه را چاپ می کند، چه کسی آن را بازپخت می کند، چه کسی آن را ماشین می کند، و چه کسی گزارش بازرسی را امضا می کند؟ اگر پاسخ در هر مرحله تغییر کند، مسئولیت کیفیت باید روشن باشد.
یک درخواست خوب برای نقل قول برای چاپ سه بعدی PEEK باید شامل نقشه، عملکرد قطعه، دمای سرویس، قرار گرفتن در معرض مواد شیمیایی، عمر مورد انتظار، ابعاد بحرانی، نیاز سطح، سطح بازرسی و کمیت هدف باشد. همچنین باید بیان کند که آیا PEEK اجباری است یا اینکه تامین کننده ممکن است جایگزینی را پیشنهاد دهد. این نکته آخر می تواند در زمان و هزینه قابل توجهی صرفه جویی کند.
برای برنامههای OEM جهانی، الزامات تجاری را زودتر اضافه کنید: Incoterms، بستهبندی، برچسبگذاری، محرمانگی و کنترل تغییر. قیمت پایین قطعه را میتوان با محمولهای که بدون مستندات مناسب میرسد یا بخشی که نمیتوان در دسته مواد آن ردیابی کرد پاک کرد. تصمیم منبع باید بر اساس کل بسته تحویلی باشد، نه تنها خط قیمت.
کاربردهایی که در آن چاپ سه بعدی PEEK جایگاه خود را به دست می آورد
PEEK اغلب در خودرو، هوافضا، نفت و گاز، نیمه هادی ها، تجهیزات پزشکی، روباتیک و ماشین آلات صنعتی ارزیابی می شود. موضوع مشترک یک صنعت واحد نیست. این ترکیبی از گرما، مواد شیمیایی، سایش و وزن است. بخشی که فقط هوای دمای اتاق را می بیند ممکن است نیازی به PEEK نداشته باشد. قسمتی که سیال داغ، تمیز کردن مکرر یا بار ثابت را در دمای بالا می بیند، محفظه قوی تری دارد.
در تجهیزات خودرو و صنعتی، PEEK را می توان برای اجزای زیرپوش، مهر و موم ها، بوش ها، پدهای سایش و وسایلی که با حرارت یا مواد شیمیایی مواجه هستند در نظر گرفت. در نفت و گاز، مقاومت شیمیایی و پایداری ابعادی ممکن است برای آببندها، عایقها و اجزای چاله مهم باشد، اگرچه الزامات اعتبارسنجی شدید هستند. در تولید نیمه هادی و الکترونیک، PEEK ممکن است در جابجایی ویفر، تجهیزات تست و قطعات عایق که در آن تولید ذرات و قرار گرفتن در معرض مواد شیمیایی مهم است ظاهر شود. در تجهیزات پزشکی، PEEK در ابزار و اجزای دستگاه استفاده می شود، اما برنامه های کاربردی در تماس با بیمار یا کاشت نیاز به یک مسیر نظارتی دارد که جدا از فرآیند چاپ است.
برنامه های رباتیک و هواپیماهای بدون سرنشین یا eVTOL اغلب با کاهش وزن شروع می شوند. PEEK می تواند در مواردی مفید باشد که یک قطعه پلیمری با دمای بالا نیز باید قوی و از نظر شیمیایی مقاوم باشد، اما به طور خودکار سبک ترین یا مقرون به صرفه ترین انتخاب نیست. یک ترکیب فیبر کربنی با دمای بالا، یک قطعه افزودنی فلزی، یا یک طراحی آلومینیومی ماشینکاری شده ممکن است برای یک براکت یا محفظه مشخص بهتر باشد. پاسخ درست به مسیر بار، قرار گرفتن در معرض حرارتی و حجم تولید بستگی دارد.
لوازم الکترونیکی مصرفی حوزه دیگری است که در آن انتخاب مواد باید مورد تردید قرار گیرد. PEEK میتواند مقاومت حرارتی و پایداری ابعادی را در وسایل داخلی ایجاد کند، اما محفظههای آرایشی اغلب نیاز به تکمیل سطح و کنترل رنگ دارند که ممکن است با پلیمرهای دیگر آسانتر باشد. اگر قطعه یک جزء داخلی کاربردی باشد، PEEK ممکن است توجیه شود. اگر یک پوسته قابل مشاهده باشد، هزینه تکمیل و خطر نقص سطح ممکن است بیشتر از مزایای مواد باشد.
حالت معمول خرابی این است که PEEK را برای هر برنامه کاربردی با کارایی بالا بدون بررسی وضعیت واقعی سرویس مشخص کنید. یک رویکرد بهتر، فهرست کردن نیازمندیها، رتبهبندی آنها و آزمایش دو مسیر اصلی مواد است. این کار در قسمت جلویی بیشتر است، اما احتمال قطعه گران قیمتی که مشکل اشتباه را حل می کند را کاهش می دهد.
سوالات متداول: چاپ سه بعدی پلی اتر کتونی
آیا چاپ سه بعدی پلی اتر اتر کتون بر روی یک چاپگر رومیزی معمولی امکان پذیر است؟
معمولا خیر. PEEK به یک هاتند با دمای بالا، یک محفظه گرم، یک سطح ساختمانی که گرما را تحمل می کند و یک استراتژی خنک کننده کنترل شده نیاز دارد. یک چاپگر رومیزی استاندارد ممکن است به دمای نازل بالایی روی کاغذ برسد، اما اغلب نمی تواند دمای محفظه را حفظ کند یا بار حرارتی را برای ساخت قابل اعتماد مدیریت کند. حتی در یک ماشین توانا، این فرآیند نیاز به یک نمایه معتبر و بازپخت پس از چاپ دارد.
PEEK به چه دمای نازل و محفظه ای نیاز دارد؟
مقادیر دقیق به درجه و چاپگر بستگی دارد، اما PEEK بسیار بالاتر از پلاستیک های مهندسی استاندارد پردازش می شود. دمای نازل معمولاً بالای 350 درجه سانتیگراد است و دمای محفظه اغلب در محدوده 150 درجه سانتیگراد تا 200 درجه سانتیگراد است. برخی از فرآیندها از دمای محفظه پایین تری استفاده می کنند و به بازپخت متکی هستند. خریداران باید به جای یک عدد کپی شده از یک دیتاشیت، پنجره تایید شده تامین کننده را بخواهند.
چرا PEEK بعد از چاپ به بازپخت نیاز دارد؟
بازپخت می تواند بلورینگی را افزایش دهد و استرس باقیمانده را از ساخت لایه به لایه کاهش دهد. این می تواند ثبات ابعادی را بهبود بخشد و از نمایه ویژگی مورد انتظار برنامه پشتیبانی کند. خطر این است که یک آنیل ضعیف کنترل شده می تواند قطعه را مخدوش کند. چرخه باید با هندسه و ضخامت دیوار مطابقت داده شود و بعد از چرخه بررسی ابعادی انجام شود.
آیا PEEK چاپ شده سه بعدی به اندازه PEEK ماشینکاری شده قوی است؟
به صورت خودکار نیست. اکستروژن مواد باعث ایجاد مرزهای لایه می شود، بنابراین قطعه می تواند ناهمسانگرد باشد. یک قطعه PEEK چاپ شده و آنیل شده ممکن است در فشرده سازی یا در جهت های هم تراز با لایه ها عملکرد خوبی داشته باشد، اما ممکن است در هر جهت با قطعه ماشینکاری شده مطابقت نداشته باشد. برای قطعات با بارگذاری زیاد، طرح باید جهت لایه را در نظر بگیرد و ممکن است به ماشینکاری، بخش های ضخیم تر یا فرآیند متفاوتی نیاز داشته باشد.
آیا می توان قطعات PEEK را بعد از پرینت سه بعدی ماشین کاری کرد؟
بله بسیاری از قطعات با کارایی بالا در نزدیکی شکل شبکه چاپ می شوند و سپس بر روی رابط های مهم ماشین کاری می شوند. این می تواند تحمل، صافی و پرداخت سطح را بهبود بخشد. طرح ماشینکاری باید حالت تنش مواد چاپی و چرخه آنیلینگ را در نظر بگیرد و بازرسی نهایی باید پس از تمام مراحل حرارتی و ماشینکاری انجام شود.
هزینه پرینت سه بعدی PEEK چقدر است؟
هیچ قیمت واحد مفیدی بدون هندسه و سطح اعتبار وجود ندارد. مواد، زمان ماشین، حذف ساپورت، بازپخت، ماشینکاری، بازرسی و خطر ضایعات همگی نقش دارند. یک بخش کوچک و ساده و یک بخش بزرگ و حساس می توانند با یک حاشیه بزرگ متفاوت باشند. بهترین رویکرد این است که قطعه را با یک برنامه بازرسی واضح و هزینه جداگانه برای مهندسی و تکمیل نقل قول کنید.
آیا غذای PEEK ایمن است یا زیست سازگار؟
"PEEK" را به عنوان یک تایید عمومی تلقی نکنید. کاربردهای تماس با غذا و کاربردهای پزشکی به درجه خاص، مواد افزودنی، پردازش، تمیز کردن و مسیر نظارتی بستگی دارد. یک قطعه چاپی همچنین میتواند ویژگیهای سطحی و تخلخلی داشته باشد که با قطعات ماشینکاری یا قالبگیری شده متفاوت است. این برنامهها به بررسی انطباق اختصاصی نیاز دارند، نه تنها یک نام ماده.
تفاوت بین PEEK و PPS-CF برای پرینت سه بعدی چیست؟
PEEK به طور کلی سقف دارایی بالاتری را ارائه می دهد، به خصوص در مقاومت حرارتی و شیمیایی، اما همچنین به کنترل فرآیند و هزینه بیشتری نیاز دارد. PPS-CF یک ترکیب فیبر کربن با دمای بالا است که می تواند یک انتخاب عملی برای وسایل، براکت ها و قطعات در معرض مواد شیمیایی باشد که به پوشش کامل PEEK نیاز ندارند. انتخاب مناسب به شرایط خدمات و طرح اعتبار سنجی بستگی دارد.
چگونه باید از یک سازنده چاپ سه بعدی PEEK درخواست قیمت کنم؟
نقشه، عملکرد، دمای سرویس، قرار گرفتن در معرض مواد شیمیایی، ابعاد بحرانی، سطح مورد نیاز، سطح بازرسی و مقدار هدف را ارسال کنید. بیان کنید که آیا PEEK اجباری است یا ممکن است جایگزین هایی پیشنهاد شود. بپرسید چه کسی چاپ، بازپخت، ماشینکاری و بازرسی را کنترل می کند. این اطلاعات یک نقل قول مفیدتر از یک نقاشی به تنهایی ایجاد می کند.
آیا جیاهنگ چاپ سه بعدی PEEK را عرضه می کند؟
PEEK در بین صفحات مطالب منتشر شده فهرست نشده است. مسیرهای موجود شامل نایلون SLS، PPS-CF، PAHT-CF، سایر پلاستیکهای FDM، رزینهای SLA و DLP، فلزات SLM، ماشینکاری CNC، ریختهگری خلاء، و تکمیل سطح میباشد. اگر PEEK اجباری است، الزامات برنامه را به اشتراک بگذارید تا تیم بتواند تأیید کند که آیا مناسب است یا یک مسیر قابل مقایسه کاربردی تر است.
به کاوش در مسیر تولید ادامه دهید
اگر یک نیاز PEEK را با سایر مسیرهای با کارایی بالا مقایسه میکنید، قبل از اینکه تصمیم مواد ثابت شود، به مشاهده محدوده کامل فرآیند کمک میکند. یک پلت فرم تولید یک مرحله ای می تواند چاپ پلیمری، چاپ فلز، تکمیل CNC و عملیات سطح را تحت یک مکالمه با کیفیت مقایسه کند.
مفیدترین مرحله بعدی قرار دادن نقشه و شرایط خدمات در کنار هم است. این اطلاعات کافی به تامین کننده می دهد تا PEEK، یک ترکیب با دمای بالا، یک مسیر فلزی، یا یک طراحی ماشینکاری شده را بدون حدس زدن توصیه کند. همچنین به خریدار مبنای روشنی برای مقایسه قیمت، زمان سررسید و ریسک می دهد.
چاپ سه بعدی پلی اتر کتون یک گزینه قوی برای قسمت مناسب است، اما یک میانبر در مهندسی نیست. این ماده به خشک کردن کنترل شده، گرمای محفظه پایدار، جهت گیری متفکرانه، بازپخت مستند و بازرسی پس از پردازش حرارتی پاداش می دهد. فرضیات را مجازات می کند. عرضهکنندهای که بتواند آن کنترلها را توضیح دهد، ارزشمندتر از عرضهکنندهای است که به سادگی PEEK را در یک صفحه مواد فهرست میکند.
برای خریداران، مسیر عملی تعریف تابع، رتبه بندی نیازمندی ها و مقایسه حداقل دو مسیر است. PEEK ممکن است پاسخ صحیحی برای آب بند شیمیایی، عایق حرارت بالا، یا یک قطعه سایش باشد. PPS-CF، PAHT-CF، نایلون SLS، فلز SLM، CNC دقیق یا ترکیبی ممکن است پاسخ بهتری برای براکت، محفظه، فیکسچر یا نمونه اولیه باشد. هدف اجتناب از PEEK نیست. هدف استفاده از آن در جایی است که ویژگیهای آن یک مشکل واقعی را حل میکند و جایی که میتوان فرآیند را تأیید کرد.
محصولات مرتبط
اطلاعات تماس
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
اضافه کنید
-

ساختمان 7، شماره 188، بخش هونگنی از جاده ژا وانگ، منطقه دانگو، شهر پینگهو، شهر جیاکسینگ، استان ژجیانگ، چین
حق چاپ © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. سازندگان پلت فرم تولید هوشمند یکپارچه OEM/ODM
